Sangkar gabungan tulang belakang, pelapik mikrokateter, galas pam dan cincin pengapit semikonduktor semuanya boleh dipotong daripada polimer kuning air yang sama. Polimer itu ialah MENGINTIP, dan jawapan ringkas kepada "apa itu MENGINTIP" ialah ini: ia adalah termoplastik kejuruteraan separa kristal dalam keluarga polyaryletherketone yang mengekalkan kekuatan mekanikal yang berguna sehingga kira-kira 250 °C, menolak kebanyakan bahan kimia, dan boleh disemperit, dibentuk atau dimesin. Jawapan yang lebih panjang ialah di mana projek berjaya atau gagal, kerana pemilihan gred, kehabluran dan tetingkap pemprosesan menentukan sama ada sifat lembaran data bertahan ke bahagian siap. PEEK Chemistry in Plain Terms Polieter eter keton mengambil namanya daripada tulang belakangnya: gelang benzena aromatik yang dicantumkan oleh dua pautan eter dan satu pautan keton, berulang dalam corak biasa. Keteraturan itu membolehkan rantai dibungkus ke dalam kawasan kristal, biasanya 25 hingga 35 peratus daripada isipadu bergantung pada cara bahagian itu disejukkan dan disepuhlindapkan. Fasa kristal membekalkan kekakuan, rintangan keletihan dan rintangan pelarut; fasa amorfus membekalkan keliatan. Dua nombor membingkai semua yang lain. Suhu peralihan kaca berada pada kira-kira 143 °C, di mana fasa amorf mula melembut. Takat lebur adalah kira-kira 343 °C, itulah sebabnya peralatan pemprosesan PEEK perlu berjalan hampir kepada 380 °C. Di antara dua nombor tersebut, PEEK berkelakuan seperti pepejal tahan rayapan yang kaku dan bukannya plastik bergetah, itulah sebabnya ia menyesarkan logam dalam bahagian haus dan komponen implan. Satu butiran peraturan patut dinyatakan awal: PEEK tidak mengandungi fluorin. Ia bukan fluoropolimer dan bukan PFAS. Pada masa bahan per dan polyfluoroalkyl menghadapi tekanan pengawalseliaan yang berat, fakta tunggal itu telah memindahkan lebih daripada satu pasukan reka bentuk dari PTFE dan ke arah PEEK. Profil Hartanah Di Sebalik Reputasi Angka yang diterbitkan untuk gugusan PEEK yang tidak diisi dengan ketat merentasi pembekal, yang menjadikan penulisan spesifikasi lebih mudah berbanding plastik komoditi. Nilai biasa untuk PEEK yang tidak diisi pada suhu bilik; gred diisi, galas dan implan berbeza. Harta benda Nilai biasa Apa yang dimaksudkan dalam reka bentuk Ketumpatan 1.30–1.32 g/cm³ Kira-kira satu perenam berat keluli untuk isipadu yang sama Peralihan kaca (Tg) ≈143 °C Kekakuan mula jatuh di atas titik ini Takat lebur (Tm) ≈343 °C Menetapkan tetingkap pemprosesan cair berhampiran 350–400 °C Suhu perkhidmatan berterusan ≈250 °C dalam udara Had galas beban jangka panjang, bergantung kepada gred Kekuatan tegangan 90–100 MPa Setanding dengan beberapa aloi aluminium per unit berat Modulus lentur 3.6–4.1 GPa Lebih dekat dengan tulang kortikal daripada titanium Penyerapan air ≈0.15% (24 jam), ≈0.5% tepu Dimensi beralih sedikit dalam vivo; benarkan Kemudahbakaran UL 94 V-0 pada 1.5 mm, asap rendah Berguna dalam bahagian dalam pesawat dan rel Rintangan kimia Tidak larut dalam pelarut biasa Diserang oleh asid sulfurik pekat sahaja Suhu perkhidmatan berterusan maksimum biasa (°C) Polimida (PI) 300 PTFE 260 PEEK 250 PPS 220 PCTFE 120 Nilai anggaran daripada lembaran data polimer yang diterbitkan; had sebenar bergantung pada beban, sederhana dan ketebalan dinding. Baca angka ini sebagai lantai dan bukannya siling. Gred 30 peratus berisi kaca meningkatkan modulus dan mengurangkan pengembangan terma; gred yang dipenuhi karbon menambah rintangan haus dan kekonduksian elektrik; penambahan barium sulfat menjadikan PEEK radiopaque apabila doktor perlu melihatnya di bawah fluoroskopi. PEEK lwn PTFE, Polimida dan PPS Perbandingan luas gred yang tidak diisi; setiap keluarga mempunyai banyak varian khusus. Harta benda PEEK PTFE Polimida PPS Penggunaan berterusan (°C) ≈250 ≈260 ≈300 ≈220 Kekuatan tegangan (MPa) 90–100 20–30 90–110 75–85 Ketahanan pakai Cemerlang miskin bagus bagus Lebur boleh diproses ya Sukar Tidak ya Mengandungi fluorin Tidak ya Tidak Tidak Kos bahan relatif tinggi Sederhana tinggi Sederhana Pilih PTFE apabila geseran dan inertness menguasai dan beban mekanikal adalah ringan; aliran sejuknya di bawah mampatan adalah mod kegagalan biasa. Pilih polimida apabila suhu melebihi apa yang PEEK boleh tahan dan bahagiannya nipis, seperti lapisan tetulang kateter, tetapi ingat ia tidak boleh diproses cair. Pilih PPS apabila kos mendorong keputusan dan pendedahan bahan kimia kekal sederhana. Pilih PEEK apabila satu komponen mesti membawa beban struktur, bertahan dalam pensterilan berulang dan kekal radiolucent pada masa yang sama. Dari Resin ke Bahagian Siap PEEK menyerap lembapan yang mencukupi sehingga ia mesti dikeringkan sebelum cair, biasanya 150 °C selama tiga jam atau lebih dalam pengering bahan pengering. Pemprosesan cair kemudian berjalan antara 350 dan 400 °C dengan suhu acuan atau cetakan sekitar 170–200 °C, dan penyepuhlindapan di atas peralihan kaca membina kehabluran yang memberikan sifat yang anda tentukan. Langkau anil dan anda mendapat bahagian yang kelihatan betul dan berprestasi di bawah jangkaan. Empat laluan meliputi kebanyakan pengeluaran: penyemperitan ke dalam rod, filem dan tiub; pengacuan suntikan geometri kompleks; pengacuan mampatan papak besar; dan pemesinan daripada bentuk stok. Tiub perubatan biasanya datang daripada penyemperitan atau pemesinan, dan perbualan toleransi penting lebih awal — lukisan perubatan biasanya menyebut toleransi diameter dalam dalam julat ±0.02 hingga ±0.05 mm, yang boleh dicapai tetapi mesti diperiksa dengan kaedah yang betul. tinggi-Precision PEEK Tubing for Medical Applications Tiub PEEK Ketepatan dengan diameter dalam dari 0.10 hingga 23.00 mm dan toleransi OD yang ketat untuk saiz kecil, sesuai dengan komponen kateter dan endoskopik. Lihat Produk → Tiub pengecutan haba ialah alat yang berasingan tetapi berkaitan: lengan PEEK atau FEP mengecut di atas aci kateter semasa pengaliran semula, memampatkan lapisan bersama-sama tanpa menambah dinding luar kekal. PEEK Heat Shrink Tiub untuk Komponen Sensitif Lengan PEEK yang mengecut haba dengan nisbah 1.3/1.4 dan suhu pemulihan 170–190°C, sesuai untuk melindungi komponen sensitif dan sambungan kritikal dalam perhimpunan perubatan. Lihat Produk → Tempat PEEK Mendapatkan Harganya dalam Peranti Perubatan Tiga hartanah membawa kebanyakan kes perubatan. Pertama, radiolusen: komponen PEEK yang tidak diisi tidak dapat dilihat pada X-ray dan menghasilkan lebih sedikit artifak MRI daripada titanium, jadi pengimejan di sekelilingnya kekal bersih. Kedua, modulus: pada kira-kira 3.6 GPa, PEEK jauh lebih dekat dengan tulang kortikal daripada aloi logam, yang mengurangkan perisai tekanan dalam peranti tulang belakang dan trauma. Ketiga, kestabilan pensterilan: PEEK bertolak ansur dengan kitaran gamma, etilena oksida dan wap tanpa kekuningan atau kekotoran yang menjejaskan polimer yang lebih murah. Dalam kerja kateter, PEEK muncul sebagai segmen aci kekakuan tinggi, pelapik berikat jalinan dan alternatif hipotube di mana penebat elektrik atau haba diperlukan. Jika anda ingin melihat lebih mendalam bagaimana bahan berkelakuan dalam bentuk tiub, gambaran keseluruhan ini PEEK tiub meliputi ketebalan dinding, kelurusan dan amalan toleransi. Machined PEEK juga menyediakan bahagian bangku pembangunan peranti: implan percubaan, lekapan pensterilan, pemegang instrumen dan pelantar ujian yang tidak boleh mencalar atau mencemarkan apa yang dipegangnya. Bahagian PEEK Bermesin Ketepatan untuk Peranti Perubatan Bahagian PEEK bermesin ketepatan untuk implan percubaan, lekapan pensterilan, pemegang instrumen dan komponen peranti perubatan, dengan kekerasan tinggi, rintangan kakisan dan biokompatibiliti. Lihat Produk → Kos, Masa Utama dan Risiko Penggantian Kompaun PEEK biasanya menelan kos urutan magnitud lebih bagi setiap kilogram daripada POM, PBT atau nilon, dan lot gred implan dengan kebolehkesanan penuh berada di atas itu semula. Harga jarang menjadi faktor penentu pada komponen kecil, tetapi ia mendominasi pada perumahan yang besar. Dua akibat praktikal menyusul. Reka bentuk ketebalan dinding yang sebenarnya anda perlukan dan bukannya ketebalan yang anda warisi daripada bahagian logam. Dan sahkan gred tersedia dalam borang yang anda perlukan sebelum reka bentuk membeku, kerana gred khusus selalunya membawa masa pendahuluan yang lebih lama dan kuantiti minimum yang lebih tinggi daripada stok semula jadi yang tidak diisi. Risiko senyap adalah penggantian. PEEK kelihatan serupa dengan beberapa polimer kuning air yang lebih murah, dan pembekal telah diketahui menghantar gred yang tidak disahkan apabila permintaan meningkat. Minta kebolehkesanan lot, sijil analisis terhadap gred yang tepat, dan pengesahan sumber resin. Lima Pemeriksaan Sebelum PEEK Melanjutkan Lukisan Sahkan suhu perkhidmatan sebenar, termasuk lawatan singkat, dan bukannya memetik angka 250 °C tajuk berita. Tentukan sama ada bahagian itu memerlukan penyepuhlindapan, dan siapa yang bertanggungjawab untuknya. Senaraikan setiap bahan kimia bahagian itu akan menghubungi; PEEK tahan spektrum luas tetapi tidak universal. Nyatakan kaedah pemeriksaan bersama toleransi, terutamanya untuk diameter dalam tiub. Padankan gred dengan aplikasi: gred industri, perubatan dan implan tidak boleh ditukar ganti. Mengenai Ningbo LINSTANT Polymer Materials Co., Ltd. Ningbo LINSTANT Polymer Materials Co., Ltd. telah ditubuhkan pada 2014 dan sejak itu telah berkembang menjadi perusahaan teknologi tinggi peringkat kebangsaan dengan lebih 500 kakitangan profesional. Syarikat komited untuk mengatasi peranan pembekal komponen tradisional, berusaha untuk menjadi sebahagian daripada produk pelanggannya. Daripada padanan tepat semasa fasa reka bentuk kolaboratif kepada jaminan kebolehpercayaan semasa pembuatan, LINSTANT menyepadukan secara mendalam ke dalam rantaian nilai teras produk pelanggannya, mengubah teknologi kateter menjadi kelebihan daya saing teras untuk produk mereka. Melalui inovasi teknologi yang berterusan dan kawalan kualiti yang ketat, kami mampu menyediakan syarikat peranti perubatan dengan penyelesaian sistem kateter tersuai yang lebih selamat, lebih tepat dan lebih maju dari segi teknologi. Kapasiti penyemperitan PEEK, pengacuan suntikan dan pemesinan kami berada di sebelah Perkhidmatan OEM dan ODM untuk pembuat peranti yang memerlukan rakan kongsi pembuatan dan bukannya katalog. PEEK: Soalan Lazim S1. Plastik PEEK digunakan untuk apa? Pengedap, galas, komponen pam dan injap, kurungan aeroangkasa, bahagian semikonduktor, sangkar tulang belakang, rangka kerja pergigian dan tiub kateter — di mana-mana sahaja pendedahan haba, haus atau bahan kimia menolak plastik kejuruteraan biasa. S2. Apakah suhu yang boleh tahan PEEK? Sekitar 250 °C secara berterusan di udara untuk gred tidak terisi, dengan takat lebur berhampiran 343 °C. Lawatan singkat di atas had berterusan boleh dilakukan tetapi memerlukan pengesahan khusus aplikasi. S3. Adakah PEEK lebih kuat daripada logam? Bukan secara mutlak — kekuatan tegangan 100 MPa jauh di bawah keluli tahan karat. Tetapi setiap unit berat PEEK bersaing dengan aluminium, dan ia tidak pernah menghakis atau mengimpal pedih. S4. Adakah PEEK PFAS atau fluoropolymer? Tidak. PEEK tidak mengandungi fluorin, jadi ia berada di luar perbincangan sekatan fluoropolimer dan PFAS. Itulah sebab utama sesetengah pasukan beralih daripada PTFE. S5. Adakah PEEK serasi bio dan gred perubatan? Gred perubatan dan implan PEEK tersedia dan biasanya diuji kepada ISO 10993 dan USP Kelas VI. Gred industri tidak boleh digantikan untuknya. S6. Berapakah kos PEEK? Harga kompaun biasanya menjalankan susunan magnitud melebihi plastik kejuruteraan komoditi, dan gred implan berharga lebih tinggi lagi. Toleransi yang ketat dan volum yang kecil meningkatkan lagi harga bahagian. .article-section{font-family:-apple-system,"Segoe UI",Roboto,Helvetica,Arial,sans-serif;color:#2b2b2b;line-height:1.7;margin-bottom:24px;box-sizing:border-box;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display:table!important;width:100%;border-collapse:collapse;margin-bottom:16px;}.article-section thead{display:table-header-group!important;}.article-section tbody{display:table-row-group!important;}.article-section tr{display:table-row!important;}.article-section th{display:table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;background:#eef4fa;text-align:left;font-size:15px;}.article-section td{display:table-cell!important;border:1px solid #cccccc;padding:8px;font-size:15px;vertical-align:top;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.sec-lead{background:#f4f8fb;border-left:4px solid #0f5c8c;padding:16px 18px;}.sec-lead p:last-child{margin-bottom:0;}.sec-data{background:#fbfcfe;border:1px solid #e4ecf3;border-radius:8px;padding:16px 18px;}.sec-compare{background:#f7f9f4;border:1px solid #e3e8db;border-radius:8px;padding:16px 18px;}.sec-med{background:#f6f9fc;border-radius:8px;padding:16px 18px;}.sec-checks{background:#fdf8f3;border:1px solid #f0e3d5;border-radius:8px;padding:16px 18px;}.sec-about{background:#eef4f8;border-top:3px solid #0f5c8c;padding:18px;}.chart-wrap{width:440px;max-width:100%;margin:0 auto 18px;padding:14px;background:#f7fafc;border:1px solid #e2eaf1;border-radius:8px;box-sizing:border-box;}.chart-title{font-size:13px;font-weight:bold;color:#0f5c8c;margin-bottom:10px;}.chart-note{font-size:11px;color:#7a8794;margin-top:8px;line-height:1.5;}.bar-row{display:flex;align-items:center;margin-bottom:8px;}.bar-label{flex:0 0 104px;font-size:12px;color:#33404d;}.bar-track{flex:1;height:16px;background:#e3ebf2;border-radius:3px;overflow:hidden;}.bar-fill{display:block;height:16px;background:#9db8cf;}.bar-fill.hl{background:#0f5c8c;}.bar-value{flex:0 0 40px;text-align:right;font-size:12px;color:#33404d;}.w100{width:100%;}.w87{width:87%;}.w83{width:83%;}.w73{width:73%;}.w40{width:40%;}.faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:14px;}.faq-item{background:#f2f7fb;border:1px solid #d7e5f1;border-left:4px solid #0f5c8c;border-radius:6px;padding:14px;}.faq-q{font-size:15px;font-weight:bold;color:#0f5c8c;margin-bottom:8px;}.faq-item p{font-size:15px!important;margin-bottom:0!important;color:#37424e;}@media (max-width:640px){.chart-wrap{width:100%;}.faq-grid{grid-template-columns:1fr;}.bar-label{flex:0 0 88px;font-size:11px;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}


-
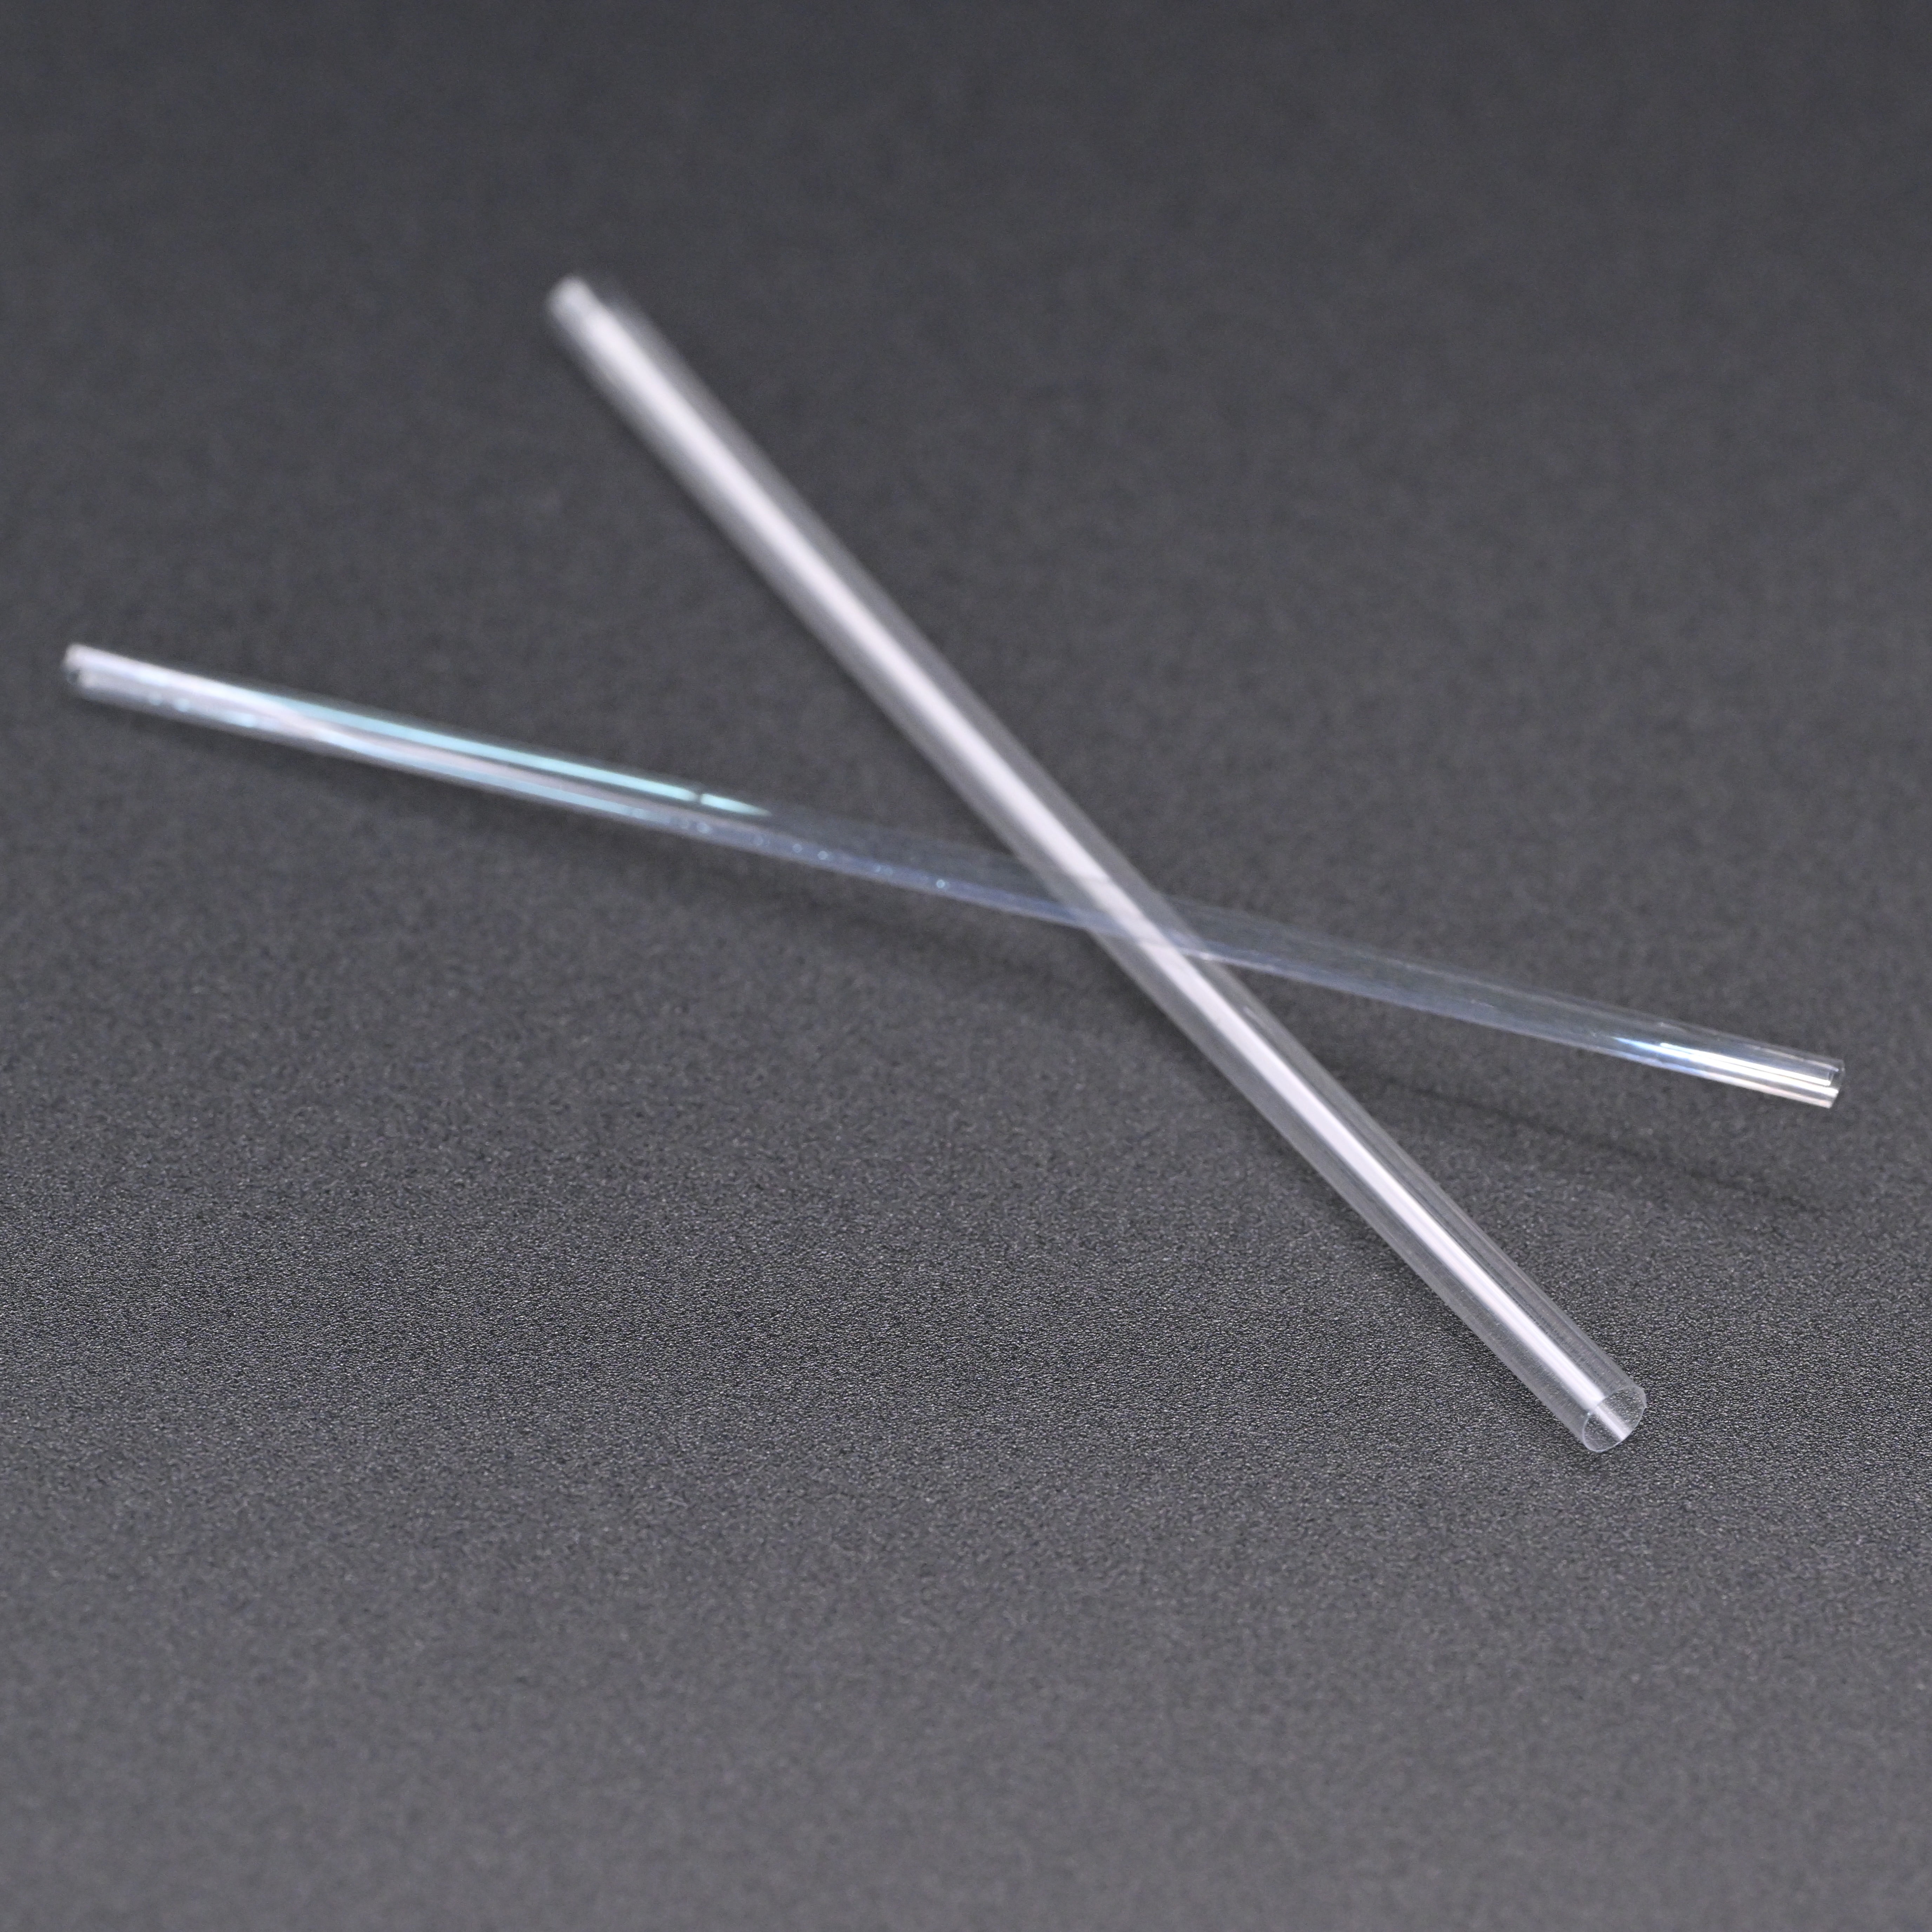
04Nov-2026Apa Itu PEEK? Sifat Utama, Gred dan Aplikasi Perubatan Dijelaskan
-
20Oct-2026CDMO Pembuatan Kateter Boleh Didorong: Mengawal Aci, Petua dan PemasanganKateter yang boleh dikendalikan boleh lulus ujian pesongan bangku dan masih berasa samar-samar dalam kapal yang berliku-liku. Punca biasa bukanlah pegangan sahaja; ia adalah variasi terkumpul merentas aci, tetulang, ikatan hujung, laluan wayar tarik dan kaedah pemeriksaan. Kesimpulan praktikal: pilih CDMO pembuatan kateter boleh dikendalikan yang memiliki antara muka tersebut di bawah satu sistem kualiti, dan bukannya menyelaraskan empat pembekal dan berharap timbunan itu kekal dalam toleransi. CDMO Pembuatan Kateter Boleh Dipandu Sebenarnya Kawal Dalam program kateter boleh dikendalikan, CDMO bukanlah vendor tiub dengan bangku pemasangan. Ia harus memiliki pemindahan reka bentuk, penyemperitan, tetulang, pengaliran semula, pembentukan hujung, penyepaduan pemegang, pembangunan kaedah ujian, pengesahan proses dan pengeluaran bersiri. Skop itu penting kerana pesongan ialah keluaran peringkat sistem. Perubahan dalam pelinciran pelapik, ketegangan jalinan atau penawar pelekat boleh menggerakkan lengkung perjalanan daya dengan cukup sehingga pemegangnya tidak lagi sepadan dengan jangkaan doktor. Jadual di bawah ialah senarai semak berguna semasa kelayakan pembekal. Minta setiap calon untuk menandai langkah-langkah yang ada di dalam, yang disubkontrakkan, dan cara parameter proses kritikal dikawal pada serahan. Jadual 1. Proses antara muka di mana prestasi kateter boleh dikendalikan menang atau kalah. Peringkat proses Mod kegagalan biasa Perkara yang harus dikawal oleh CDMO Penyemperitan Hanyutan ID/OD, bujur, ikatan pelapik lemah Suhu cair, kelajuan lukis, tolok laser, SPC dan kebolehkesanan lot Pengukuhan Variasi padang jalinan, jurang gegelung, penamatan longgar Ketegangan wayar, liputan, padang, penambat hujung dan pemeriksaan dalam proses Aliran semula dan ikatan Penipisan jaket, penyedutan pelekat, ikatan hujung yang lemah Profil terma, sokongan mandrel, kawalan penawar dan ujian kulit Kendalikan dan tarik wayar Serangan balas, geseran tinggi, wayar bengkok Jejari penghalaan, pretensi, pelinciran, hentian perjalanan dan ujian pemasangan penuh Pemeriksaan pelepasan Lulus pemeriksaan visual tetapi berasa lemah dalam penggunaan Sudut pesongan, histerisis daya-perjalanan, tindak balas tork, ujian kebocoran dan zarah Soalan yang lebih kuat bukanlah "Bolehkah anda membuat kateter ini?" tetapi "Tunjukkan kepada saya peta proses, atribut kritikal kepada kualiti dan kaedah ujian yang akan anda gunakan untuk membuktikan kebolehulangan pesongan." CDMO yang boleh menjawab dengan data, lekapan dan kebolehkesanan biasanya lebih bersedia untuk pemindahan reka bentuk daripada yang menjawab dengan katalog. Reka Bentuk untuk Kebolehkilangan Bermula Dengan Aci, Bukan Pemegang Kateter boleh dorong ialah laluan daya: pemegang, wayar tarik, gelang sauh, gegelung mampatan atau jalinan, pelapik, jaket dan hujung. Kawat tarik tidak bertindak sendiri. Ia menegangkan struktur distal dan memampatkan aci; jika pelapik mempunyai geseran yang tidak konsisten atau jaket merayap, pemegang boleh terasa ketat semasa hujungnya ketinggalan. Pergerakan yang hilang itu sering dipersalahkan pada pemegang, tetapi punca utama terletak di hulu. Reka bentuk aci hendaklah disemak sebelum perkakas dipotong. CDMO perlu menentukan ketebalan dinding, sudut jalinan, jurang gegelung, gandingan aliran semula, panjang tanah ikatan dan jejari penghalaan wayar tarik sebagai tetingkap terkawal, bukan nominal tunggal. Di sini juga pemilihan bahan menjadi praktikal. Pelapik polimida dan PTFE, PEEK, PEBA, TPU dan jaket fluoropolimer masing-masing membawa keseimbangan kekakuan, pelinciran, kebolehikat dan keserasian pensterilan yang berbeza. Pembinaan aci boleh kemudi (skema) Jaket luar Jalinan atau gegelung Pelapik geseran rendah Lumen wayar tarik Zon bon tip Bukan untuk skala; untuk perbincangan semakan reka bentuk sahaja. Semakan DFM yang berguna menguji reka bentuk terhadap proses. Bolehkah jalinan ditamatkan tanpa ketulan? Bolehkah ikatan hujung diperiksa tanpa memotong bahagiannya? Bolehkah lumen wayar tarik dibilas dan diuji kebocoran? Jika jawapannya tidak, reka bentuk tidak bersedia untuk pemindahan pembuatan, tidak kira sejauh mana prototaip itu melencong. Penyemperitan dan Pengukuhan Tetapkan Tetingkap Pesongan Penyemperitan mewujudkan diameter dalam dan luar, kepekatan dinding dan ikatan pelapik yang diwarisi oleh seluruh binaan. Tetulang kemudian memutuskan bagaimana aci itu membawa tork dan mampatan. Sudut jalinan, kiraan wayar, jurang gegelung dan liputan bukanlah butiran kosmetik. Jalinan yang lebih ketat boleh meningkatkan tindak balas tork tetapi mengurangkan julat hujung; gegelung yang lebih lembut mungkin terasa licin tetapi hilang kebolehtolak. Jawapan yang betul bergantung pada anatomi, laluan akses dan mekanisme pemegang. Profil syarikat LINSTANT menyenaraikan 15 talian penyemperitan yang diimport, 8 talian penyemperitan PEEK dan hampir 100 mesin jalinan, spring dan salutan. Aset tersebut penting apabila program memerlukan penyemperitan bersama, aci berbilang lumen, tetulang jalinan atau bergelung, dan rawatan permukaan dalam satu rantaian bekalan. Mereka juga menjadikan lelaran kejuruteraan awal lebih mudah untuk dijadualkan, kerana langkah aci, tetulang dan salutan tidak perlu bergerak antara vendor berasingan untuk setiap binaan. Tiub Bertetulang Jalinan untuk Aci Kateter Jalinan logam atau gentian terbenam di antara lapisan menyokong tekanan pecah, kekuatan lajur dan penghantaran tork, menjadikannya relevan untuk aci kateter bertetulang dan binaan sarung yang boleh dikendalikan. Lihat Produk → Sarung Boleh Dikendali untuk Pesongan Distal Boleh Laras Pasangkan tetulang aci jalinan dengan hujung distal boleh laras, hujung bulat dan pelapik PTFE; sesuai untuk elektrofisiologi, akses vaskular dan urologi di mana pesongan yang tepat penting. Lihat Produk → Untuk sarung yang boleh dikendalikan dan kateter yang boleh dipesongkan, aci yang diperkukuh dan hujung yang boleh dipesongkan hendaklah dibangunkan bersama. Pembekal yang boleh menala jalinan, gegelung dan aliran semula dalam tetingkap proses yang sama adalah lebih baik untuk memastikan daya pesongan konsisten dari lot ke lot. Ikatan Petua, Pengaliran Semula dan Penyepaduan Pemegang: Tempat Pergerakan Hilang Muncul Hujung distal adalah bahagian yang paling diperiksa pada kateter yang boleh dikendalikan dan selalunya paling tidak memaafkan. Reflow boleh menipiskan jaket di tanah bon; pelekat boleh sumbu ke dalam lumen; gelang tarik boleh berhijrah di bawah beban kitaran. Setiap isu mungkin lulus pemeriksaan visual namun mengubah lengkung daya-perjalanan. CDMO harus mengawal profil terma, sokongan mandrel, penawar pelekat dan pemeriksaan talian ikatan sebagai proses yang disahkan. Penyepaduan pemegang memperkenalkan satu lagi set pembolehubah: pretensi wayar tarik, jejari penghalaan, pelinciran, hentian perjalanan dan pelepasan ketegangan. Pemegang yang terasa licin di atas bangku boleh menimbulkan tindak balas selepas pensterilan atau penghantaran jika laluan wayar tidak dikekang. Oleh itu, pasukan pembuatan harus menguji pemasangan lengkap, bukan hanya aci. Sudut pesongan berbanding perjalanan pemegang, histerisis, kekuatan kulit ikatan hujung, kebocoran, pecah dan kebersihan zarah tergolong dalam pelan keluaran yang sama. Kateter Mikro untuk Akses Kapal Kecil dan Neurovaskular Kateter bertetulang kecil dengan kekerasan dan peralihan diameter yang boleh disesuaikan dan hujung bulat; relevan untuk platform neurovaskular dan koronari di mana rasa distal dan ketepatan penting. Lihat Produk → Untuk platform berasaskan mikrokateter, timbunan toleransi menjadi kurang memaafkan. Perubahan kecil dalam geseran pelapik atau ketebalan ikatan hujung boleh mendominasi rasa di hujung distal. Itulah sebabnya CDMO dengan pengalaman mikrokateter dalaman berguna semasa semakan reka bentuk, bukan sahaja pada pengeluaran bersiri. Kawalan Kualiti Khusus untuk Peranti Boleh Dikendali Sijil ISO 13485:2016 am diperlukan tetapi tidak mencukupi. Jejak audit harus menghubungkan input reka bentuk kepada kawalan proses dan ujian pelepasan. Untuk kateter yang boleh dikendalikan, ini bermakna mengukur sifat yang mempengaruhi kawalan: julat pesongan, histerisis daya-perjalanan, tindak balas tork, jejari kekusutan, kekuatan ikatan hujung, kebocoran dan kebersihan zarah. Bukti berguna termasuk: Tolok R&R untuk lekapan pesongan, bukan hanya sijil penentukuran. IQ/OQ/PQ untuk pengaliran semula, ikatan, salutan dan pemasangan pemegang. Kebolehkesanan lot daripada lot polimer kepada subpemasangan siap. Tukar kawalan yang mencetuskan pengesahan semula apabila pelapik, jalinan atau pelekat berubah. Sisihan dan rekod CAPA yang menunjukkan bagaimana hanyut terkandung. Jangan terima pemeriksaan akhir yang hanya memeriksa penampilan dan satu sudut pesongan. Kateter yang boleh dikendalikan boleh lulus ujian itu dan masih mempunyai maklum balas sentuhan yang lemah. Kaedah pelepasan harus menangkap laluan daya, kerana itulah yang dirasakan oleh doktor. Penskalaan Daripada Binaan Klinikal kepada Jumlah Komersial Skala-up mendedahkan pergantungan tersembunyi pada pengendali, lekapan dan pelarasan tidak formal. Proses yang bergantung pada perasaan seorang juruteknik untuk menyembuhkan pelekat atau ketegangan jalinan belum bersedia untuk jumlah komersial. CDMO harus membekukan tetingkap proses, melayakkan lekapan, menetapkan had SPC dan menentukan cara penyelewengan dikendalikan sebelum lot komersial pertama. Tuntutan kapasiti hanya berguna apabila ia bersambung ke produk. LINSTANT melaporkan bilik bersih GMP seluas hampir 20,000 meter persegi, 15 talian penyemperitan yang diimport, 8 talian penyemperitan PEEK, 2 garisan acuan suntikan, hampir 100 mesin jalinan, spring dan salutan, serta 40 set kimpalan dan pembentukan. Carta di bawah meringkaskan sumber peralatan yang dilaporkan tersebut. Sumber proses LINSTANT (data syarikat) Kiraan peralatan dilaporkan pada profil syarikat Talian penyemperitan yang diimport 15 PEEK talian penyemperitan 8 Jalinan / spring / salutan ≈100 Set kimpalan / membentuk 40 Angka jalinan/spring/salutan adalah anggaran; kiraan lain adalah seperti yang dilaporkan. Persoalan praktikal ialah bagaimana aset tersebut layak untuk kateter boleh dikendalikan tertentu. Minta kajian keupayaan proses, senarai lekapan, pelan keserasian pensterilan dan pelan kontingensi untuk kegagalan satu mata. Itu adalah peramal prestasi pelancaran yang lebih baik daripada nombor kapasiti tajuk. Di mana LINSTANT Sesuai dalam Program Steerable Catheter Ningbo LINSTANT Polymer Materials Co., Ltd. telah ditubuhkan pada 2014 dan sejak itu telah berkembang menjadi perusahaan teknologi tinggi peringkat kebangsaan dengan lebih 500 kakitangan profesional. Syarikat komited untuk mengatasi peranan pembekal komponen tradisional, berusaha untuk menjadi sebahagian daripada produk pelanggannya. Daripada padanan tepat semasa fasa reka bentuk kolaboratif kepada jaminan kebolehpercayaan semasa pembuatan, LINSTANT menyepadukan secara mendalam ke dalam rantaian nilai teras produk pelanggannya, mengubah teknologi kateter menjadi kelebihan daya saing teras untuk produk mereka. Melalui inovasi teknologi yang berterusan dan kawalan kualiti yang ketat, kami mampu menyediakan syarikat peranti perubatan dengan penyelesaian sistem kateter tersuai yang lebih selamat, lebih tepat dan lebih maju dari segi teknologi. Kedudukan itu adalah relevan untuk pembuatan kateter boleh dorong kerana kerja terletak di antara bekalan komponen dan pemasangan peranti siap. Model OEM/ODM LINSTANT meliputi penyemperitan, tetulang, pemprosesan sekunder dan subpemasangan kateter, dengan kawalan bilik bersih ISO 13485:2016 dan GMP. Pasukan yang memerlukan CDMO untuk mengambil bahagian dalam pemindahan reka bentuk boleh menyemak semula Halaman pembangunan kateter OEM/ODM sebelum semakan teknikal pertama. Soalan Lazim: Pembuatan Steerable Catheter dan Pemilihan CDMO S1. Apakah yang dilakukan oleh CDMO pembuatan kateter yang boleh dikendalikan? Ia menguruskan pemindahan reka bentuk, penyemperitan, tetulang, ikatan hujung, penyepaduan pemegang, pengesahan dan pengeluaran bersiri di bawah satu sistem kualiti, bukannya hanya membekalkan tiub. S2. Bagaimanakah kateter boleh dikendalikan berbeza daripada kateter pemandu? Kateter pemandu menyediakan saluran yang stabil; kateter boleh dikendalikan menambah wayar tarik atau hujung boleh dipesongkan supaya doktor boleh membentuk hujung distal secara aktif. Sesetengah platform menggabungkan kedua-dua fungsi. S3. Bahan yang manakah digunakan dalam aci kateter boleh dipesongkan? Pilihan biasa termasuk pelapik polimida atau PTFE, jalinan keluli tahan karat atau tetulang gegelung, dan jaket PEEK, PEBA, TPU atau fluoropolimer. Pemilihan bergantung pada kekakuan, pelinciran, kebolehikat dan pensterilan. S4. Bagaimanakah anda mengesahkan pesongan hujung dan keletihan wayar tarik? Bina lekapan yang mengukur sudut pesongan berbanding perjalanan pemegang, histerisis dan beban wayar tarik kitaran. Ikat kaedah untuk mereka bentuk input, dengan R&R tolok dan pengesahan proses di bawah ISO 13485. S5. Bolehkah CDMO menyokong binaan klinikal volum rendah dan peningkatan skala? Ya, jika tetingkap proses yang sama digunakan dari perintis ke lot komersial. Tanya bagaimana lekapan, pengendali, SPC dan kawalan perubahan diuruskan antara fasa. S6. Apakah yang perlu saya tanyakan sebelum memindahkan reka bentuk kateter yang boleh dikendalikan? Minta peta proses, atribut kritikal kepada kualiti, pengesahan bon dan aliran semula, pemilikan kaedah ujian, kebolehkesanan dan pelan kawalan perubahan untuk pelapik, jalinan dan pelekat. Jika anda membandingkan CDMO pembuatan kateter boleh dorong untuk sarung boleh dipesongkan, mikrokateter atau platform panduan, mulakan dengan peta proses dan bukannya risalah. Pasukan kejuruteraan LINSTANT boleh menyemak pembinaan aci, tetulang, ikatan hujung dan pelan pemeriksaan terhadap input reka bentuk anda. Hubungi LINSTANT untuk membincangkan program kateter boleh dikendalikan. .article-section { background: #ffffff; border: 1px solid #e5e7eb; border-radius: 12px; padding: 20px; margin-bottom: 18px; color: #1f2937; line-height: 1.6;}.article-section h2 { font-size: 22px; font-weight: bold; text-align: left; margin-bottom: 12px !important; color: #0f172a;}.article-section h3 { font-size: 16px; font-weight: bold; text-align: left; margin-bottom: 12px; color: #0f172a;}.article-section p { font-size: 16px !important; margin-bottom: 12px;}.article-section ol { margin-bottom: 12px; list-style-type: decimal; list-style-position: inside; padding-left: 0;}.article-section ul { margin-bottom: 12px; list-style-type: disc; list-style-position: inside;}.article-section li { list-style: inherit; font-size: 16px; margin-bottom: 6px;}.article-section table { display: table !important;}.article-section thead { display: table-header-group !important;}.article-section tbody { display: table-row-group !important;}.article-section tr { display: table-row !important;}.article-section th { display: table-cell !important;}.article-section td { display: table-cell !important;}.article-section table { width: 100%; border-collapse: collapse; margin-bottom: 16px;}.article-section table caption { caption-side: bottom; font-size: 16px; margin-bottom: 12px; font-style: italic; color: #808080;}.article-section th { font-weight: bold; border: 1px solid #cccccc; padding: 8px; background: #f1f5f9; text-align: left;}.article-section td { border: 1px solid #cccccc; padding: 8px; vertical-align: top;}.intro-section { background: #f8fafc; border-left: 4px solid #1d4ed8;}.chart-wrap { width: 440px; margin: 0 auto 16px; padding: 8px; background: #f8fafc; border: 1px solid #e2e8f0; border-radius: 10px; box-sizing: border-box;}.chart-wrap svg { display: block; width: 100%; height: auto;}.company-card { background: #f0f9ff; border-color: #bae6fd;}.faq-grid { display: grid; grid-template-columns: 1fr 1fr; gap: 12px;}.faq-item { background: #f8fafc; border: 1px solid #dbeafe; border-left: 4px solid #2563eb; border-radius: 10px; padding: 14px;}.faq-item h3 { color: #1e3a8a; margin-bottom: 8px;}.faq-item p { color: #334155; margin-bottom: 0;}.cta-section { background: #0f172a; border-color: #0f172a;}.cta-section p { color: #e2e8f0;}.cta-section a { color: #fde68a; font-weight: bold;}@media screen and (max-width: 640px) { .article-section { padding: 16px; } .chart-wrap { width: 100%; } .faq-grid { grid-template-columns: 1fr; }} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
28Oct-2026Panduan Tiub HPLC: Cara Memilih Diameter Dalaman, Bahan, Kelengkapan dan Kualiti PotonganKaedah rutin mula membelah puncak beberapa minit selepas seorang jurutera perkhidmatan menukar 0.005 dalam talian pemindahan dengan panjang 0.017 dalam tiub yang kebetulan ada di dalam begnya. Lajur, fasa mudah alih dan kecerunan tidak disentuh. Kira-kira 40 mikroliter isipadu tambahan antara penyuntik dan kepala lajur sudah cukup untuk merosakkan pemisahan. Itulah versi pendek perkara yang penting dengan tiub HPLC: diameter dalam, kualiti potongan dan solekan yang sesuai menentukan hasil yang jauh lebih besar daripada nama pada gegelung. Bahan memutuskan sama ada analit anda bertahan dari sentuhan dengan laluan aliran sama sekali. Bahagian di bawah merangkumi cara memilih setiap pembolehubah, rupa mod kegagalan biasa, dan cara menentukan tiub polimer untuk pemasangan bendalir dan peranti perubatan. Perkara yang Dilakukan Tiub HPLC Di Dalam Laluan Aliran Tiub dalam kromatografi cecair melakukan tiga kerja serentak. Ia mengandungi tekanan sistem, ia mengekalkan volum lajur tambahan yang rendah, dan ia tidak boleh menjerap, memangkin atau meresap ke dalam aliran yang melaluinya. Sambungan yang sempurna dari segi kimia tetapi secara fizikal terlalu lebar akan meluaskan puncak; sambungan yang sempit dan lengai tetapi dipotong teruk akan bocor pada tekanan. Panduan pemilihan vendor meletakkan nombor pada dua keperluan pertama. Untuk lajur lubang sempit berkecekapan tinggi, tiub ID 0.12 mm (kira-kira 0.005 in) adalah pengesyoran standard, manakala lajur 4.6 mm konvensional bertolak ansur dengan ID 0.17 mm (0.007 in). Apa-apa sahaja yang lebih luas menambah volum pencampuran yang tidak boleh dibuat asal lajur. Pam Penyuntik Lajur Pengesan Larian yang lebih pendek dengan ID yang lebih kecil memastikan kemuncaknya lebih tajam Setiap segmen kapilari antara penyuntik dan lajur menambah isipadu sebelum sampel mencapai fasa pegun. Aritmetik tidak boleh dimaafkan. Garis ID 0.020 memegang kira-kira 203 mikroliter semeter, manakala 0.005 dalam ID memegang 12.7 mikroliter semeter. Oleh itu, sepuluh sentimeter garis lebar menambah kira-kira 20 mikroliter, iaitu kira-kira 1.2 peratus daripada 1.6 mL isipadu lompang bagi lajur 150 x 4.6 mm yang dibungkus dengan zarah 5 mikrometer. Letakkan 20 mikroliter yang sama pada lajur 150 x 2.1 mm dan ia menjadi hampir 6 peratus daripada isipadu lompang, yang cukup untuk merendahkan peleraian secara jelas pada puncak yang mengecil awal. Diameter Dalaman: Pembolehubah Yang Menggerakkan Puncak Anda ID yang lebih kecil bermakna kurang penyebaran tetapi tekanan belakang yang lebih tinggi, dan penalti adalah teruk kerana skala penurunan tekanan dengan kuasa keempat jejari dalaman. Membahagikan ID mendarabkan penurunan tekanan sebanyak enam belas untuk aliran dan panjang yang sama. Dua carta di bawah menunjukkan kedua-dua belah pertukaran itu untuk saiz sambungan biasa. Penurunan tekanan setiap meter tiub (air, 1 mL/min, 25 °C) 0.005 in (127 µm) 337 psi 0.007 in (178 µm) 88 psi 0.010 in (254 µm) 21 psi 0.020 in (508 µm) 1.3 psi 0.030 in (762 µm) 0.26 psi Bar menggunakan skala logaritma kerana nilai menjangkau lebih daripada tiga susunan magnitud. Angka dikira daripada hubungan Hagen-Poiseuille untuk air pada 25 °C; fasa mudah alih sebenar dengan kelikatan yang lebih tinggi meningkatkan setiap nilai secara berkadar. Isipadu dalaman larian tiub, mengikut diameter dalam Isipadu (µL) 400 300 200 100 0 0 0.5 1.0 1.5 2.0 Panjang tiub (m) Isipadu tumbuh secara linear dengan panjang tetapi dengan kuasa dua diameter dalaman. 0.005 dalam ID: 12.7 µL/m 0.010 dalam ID: 50.7 µL/m 0.020 dalam ID: 202.7 µL/m Padankan ID dengan format lajur: 0.005 hingga 0.007 inci untuk lajur 4.6 mm dan 0.005 inci atau lebih kecil untuk format 2.1 mm dan lebih kecil. Pastikan setiap larian sesingkat yang dibenarkan oleh susun atur instrumen, kerana volum dan tekanan menurunkan kedua-dua skala dengan panjang. Gunakan satu ID hujung ke hujung jika boleh; segmen lebar bersebelahan dengan yang sempit bertindak sebagai ruang pengadun. Ingat bahawa penurunan tekanan meningkat dengan kelikatan fasa mudah alih, jadi lajur sejuk atau pengubah likat mencapai had pam lebih cepat. Bahan: Perkara yang Dilepaskan Setiap Pilihan Tiada bahan tiub menang pada setiap paksi. Keluli tahan karat adalah lalai kerana ia menahan tekanan dan bertolak ansur dengan hampir semua pelarut, tetapi ia boleh menyerap atau memangkinkan analit sensitif logam. Tiub polimer menyelesaikan masalah itu tetapi menukar beberapa ruang kepala tekanan, dan fluoropolimer memperkenalkan cabaran rayapan dan pengedap yang tidak pernah difikirkan oleh pengguna keluli. Julat kerja ialah nilai biasa; sahkan keserasian tekanan dan pelarut dengan pembekal tiub untuk ID yang tepat, ketebalan dinding dan suhu. Bahan tiub Peranan biasa Tekanan kerja Amaran praktikal 316 keluli tahan karat Sambungan analitikal dan UHPLC standard Digunakan secara rutin dalam ratusan hingga ribuan bar yang tinggi dengan ferrules yang sepadan Analit sensitif logam boleh menjerap atau bertindak balas; ferrule yang tidak sepadan menyebabkan kebocoran atau isipadu mati MENGINTIP Bebas logam, laluan aliran biokompatibel Biasanya beberapa ratus bar, jatuh apabila suhu dan ID meningkat Had keserasian pelarut dengan beberapa pelarut berklorin dan DMSO; siling yang lebih rendah daripada keluli PTFE dan FEP Pemindahan tekanan rendah dan perkhidmatan menghakis Tekanan rendah sahaja, jauh di bawah 30 bar dalam kebanyakan konfigurasi Merayap di bawah beban yang berterusan; hujung mesti dipotong tepat untuk mengelak Silika bercantum bersalut polimida Kecekapan tinggi, sambungan penyebaran rendah Tekanan tinggi apabila hujungnya disediakan dengan betul rapuh; salutan yang rosak atau hujung potongan yang terkelupas menyebabkan pecah Penilaian tekanan Kelalaian kimia Fleksibiliti Memotong dan bebibir Ketelusan Kekuatan relatif bagi tiga bahan laluan aliran yang paling biasa, dinilai berdasarkan kriteria yang menentukan keteguhan kaedah harian. 316 keluli tahan karat MENGINTIP PTFE / FEP Pilihan antara dua kuda kerja polimer adalah cukup biasa untuk mendapat perbandingannya sendiri; kami menyimpan pecahan bahasa biasa PTFE berbanding tiub PEEK untuk pasukan yang masih membuat keputusan. Jawapan ringkasnya ialah PEEK menang di mana-mana tekanan dan kestabilan dimensi penting, dan PTFE menang di mana-mana rintangan kimia dan kos rendah setiap meter lebih penting. Kelengkapan, Ferrules dan Kualiti Potongan Pengeluar pemasangan mengurangkan kebanyakan aduan tiub HPLC kepada dua punca: kebocoran dan isipadu mati. Kedua-duanya biasanya menjejak kembali ke tempat yang sama, ferrule yang tidak mengelak di hujung tiub atau hujung yang tidak segi empat sama dengan paksi. Potong dengan pemotong tiub yang dibuat khusus dan bukannya pisau atau pemotong sisi; hujung bersudut atau burred tidak akan mengelak, dan tiada jumlah tork akan membaikinya. Letakkan ferrule pada sambungan pertama dan simpan pasangan nut-and-ferrule bersama-sama; ferrule yang digunakan semula pada port yang berbeza ialah sumber kebocoran tangisan yang boleh dipercayai. Ikuti rutin mengetatkan pengeluar. Kacang polimer berubah bentuk secara kekal apabila terlalu ketat, dan ferrule keluli yang hanya kedap tangan akan tergelincir di bawah tekanan. Perhatikan tempat duduk ferrule untuk kelantangan mati: jika tiub terkeluar sebelum ferrule terlibat, jurang yang tertinggal menjadi ruang pencampur betul-betul di hadapan lajur. Ujian tekanan dengan kapilari sekatan menggantikan lajur sebelum anda melakukan kaedah sebenar kepada sambungan baharu. Menentukan Tiub Polimer untuk Perhimpunan Bendalir dan Perubatan Bahan yang digunakan dalam laluan aliran HPLC, PEEK, PTFE, FEP, PFA dan polimida, adalah keluarga polimer yang sama yang ditentukan oleh pengeluar peranti perubatan untuk aci kateter, pelapik dan sarung bertetulang. Pertindihan itu bukanlah satu kebetulan: kedua-dua aplikasi memberi ganjaran kepada toleransi dimensi yang ketat, hujung potongan bersih dan konsistensi kelompok ke kelompok. Ningbo LINSTANT Polymer Materials Co., Ltd. menyemperit dengan tepat bahan tersebut. Katalog tiub kami meliputi tiub PEEK, tiub polimida, PTFE dan penyemperitan fluoropolimer lain, binaan berbilang lapisan dan berbilang lumen, dan aci bertetulang atau jalinan, dengan operasi sekunder seperti pemotongan, pengecutan dan pengecutan haba tersedia dalam aliran kerja yang sama. Keperluan toleransi biasa pada ID dan ketebalan dinding dibincangkan pada peringkat sebut harga dan bukannya diandaikan, kerana variasi 0.02 mm lebih penting dalam kapilari 0.5 mm berbanding dalam saluran saliran 12 mm. MENGINTIP Tubing for High-Temperature Medical and Aerospace Applications MENGINTIP tubing offers tight tolerances, high-temperature stability, and biocompatibility for cardiovascular, spinal, and other demanding medical applications. Lihat Produk → Tiub Penyemperitan PTFE untuk Kateter dan Sistem Penghantaran Tiub penyemperitan PTFE menggabungkan pelinciran, rintangan kimia dan biokompatibiliti, menjadikannya relevan untuk kateter, sistem penghantaran intravaskular dan aksesori pakai buang. Lihat Produk → Tiub Polimida Perubatan untuk Komponen Kateter Diameter Kecil Tiub polimida perubatan menyokong dinding nipis, diameter dalam yang kecil, dan rintangan suhu tinggi untuk kateter, elektrofisiologi dan sistem penghantaran stent. Lihat Produk → Pasukan peranti perubatan juga menggunakan kromatografi cecair semasa kawalan kualiti, contohnya apabila mengukur salutan ubat pada permukaan belon atau memeriksa sisa monomer selepas pensterilan. Tiub di dalam laluan bendalir instrumen itu dan tiub di dalam peranti yang diuji datang daripada sains bahan yang sama, itulah sebabnya kami menganggap ketekalan dimensi dan kebolehkesanan sebagai satu masalah dan bukannya dua. Jika projek anda memerlukan penyemperitan tersuai, salutan atau pemasangan penyumberan luar sepenuhnya, kami Perkhidmatan pembangunan OEM dan ODM meliputi sokongan reka bentuk hingga pengeluaran bersiri di bawah sistem kualiti ISO 13485:2016. Mengenai Ningbo LINSTANT Polymer Materials Co., Ltd. Ningbo LINSTANT Polymer Materials Co., Ltd. telah ditubuhkan pada 2014 dan sejak itu telah berkembang menjadi perusahaan teknologi tinggi peringkat kebangsaan dengan lebih 500 kakitangan profesional. Syarikat komited untuk mengatasi peranan pembekal komponen tradisional, berusaha untuk menjadi sebahagian daripada produk pelanggannya. Daripada padanan tepat semasa fasa reka bentuk kolaboratif kepada jaminan kebolehpercayaan semasa pembuatan, LINSTANT menyepadukan secara mendalam ke dalam rantaian nilai teras produk pelanggannya, mengubah teknologi kateter menjadi kelebihan daya saing teras untuk produk mereka. Melalui inovasi teknologi yang berterusan dan kawalan kualiti yang ketat, kami mampu menyediakan syarikat peranti perubatan dengan penyelesaian sistem kateter tersuai yang lebih selamat, lebih tepat dan lebih maju dari segi teknologi. Soalan Lazim Mengenai Tiub HPLC S1. Apakah diameter dalam terbaik untuk tiub HPLC? Gunakan 0.005 hingga 0.007 dalam ID untuk lajur 4.6 mm dan 0.005 dalam atau lebih sempit untuk format 2.1 mm. Sentiasa pilih ID terkecil yang boleh disokong oleh tekanan pam. S2. Tiub PEEK berbanding tiub keluli tahan karat, yang manakah harus saya gunakan? MENGINTIP for metal-sensitive analytes and biocompatible paths, stainless steel where you need maximum pressure and solvent tolerance. Check solvent compatibility before switching. S3. Apakah tekanan yang boleh dikendalikan oleh tiub PEEK? Biasanya beberapa ratus bar, dengan had tepat bergantung pada ID, ketebalan dinding dan suhu. Ia sentiasa lebih rendah daripada sambungan keluli tahan karat yang dipadankan. S4. Bagaimanakah cara saya memotong tiub HPLC tanpa menghasilkan isipadu mati? Gunakan pemotong tiub khusus, periksa hujung di bawah pembesaran, dan buang sebarang potongan dengan burr atau serong. Ferrule tempat duduk hujung persegi dengan betul. S5. Berapa kerapkah ferrules HPLC perlu diganti? Gantikannya apabila sambungan dialihkan ke port lain, atau pada tanda pertama menangis. Ferrules adalah bahan habis pakai, bukan perkakasan kekal. S6. Mengapakah puncak ekor selepas menukar tiub? Biasanya volum lajur tambahan daripada ID yang lebih luas, jangka panjang atau jurang di tempat duduk ferrule. Ukur kelantangan dan pendekkan laluan sebelum menyentuh kaedah. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;color:#123a5e;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;color:#1f6feb;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section a{color:#1f6feb;}.section-lead{border-left:4px solid #1f6feb;background:#f6f9fd;padding:16px 18px;border-radius:6px;}.chart-card{background:#f7f9fc;border:1px solid #e2e9f2;border-radius:8px;padding:16px;margin-bottom:20px;}.viz{width:440px;margin:0 auto 16px;}.viz svg{display:block;width:440px;height:auto;margin:0 auto;}.viz figcaption{font-size:14px;color:#6b7a8c;text-align:center;margin-top:6px;}.bar-row{display:flex;align-items:center;gap:8px;margin-bottom:8px;}.bar-label{width:120px;font-size:12px;color:#33475b;}.bar-track{flex:1;background:#eaeff6;border-radius:3px;height:14px;}.bar{display:block;height:14px;border-radius:3px;background:#3b7ebf;}.bar-1{width:88%;}.bar-2{width:74%;}.bar-3{width:58%;}.bar-4{width:28%;}.bar-5{width:10%;}.bar-value{width:60px;text-align:right;font-size:12px;color:#33475b;}.chart-note{font-size:13px!important;color:#6b7a8c;margin-bottom:0;}.legend{display:flex;flex-wrap:wrap;justify-content:center;gap:14px;font-size:13px;color:#33475b;margin-bottom:0;text-align:center;}.dot{display:inline-block;width:12px;height:12px;border-radius:2px;margin-right:6px;}.dot-green{background:#0f9d58;}.dot-blue{background:#1f6feb;}.dot-orange{background:#d97706;}.dot-slate{background:#6b7a8c;}.faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:14px;}.faq-item{background:#eef4fb;border:1px solid #d7e3f2;border-radius:8px;padding:14px;}.faq-item:nth-child(even){background:#f2f8f3;border-color:#d9e8dc;}.faq-item h3{color:#123a5e;margin-bottom:8px;}.faq-item p{margin-bottom:0;}.about-card{background:#f2f6fb;border-top:4px solid #1f6feb;border-radius:8px;padding:18px;}a[data-product-card="true"]{display:block;border:1px solid #dbe3ee;border-left:4px solid #1f6feb;border-radius:6px;padding:16px;margin:10px 0 14px;background:#f7f9fc;}@media (max-width:640px){.viz{width:100%;}.viz svg{width:100%;height:auto;}.faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}

-
21Oct-2026Pemilihan Tiub UHPLC: ID PEEK, PTFE dan FEP, Kelengkapan dan Kelantangan MatiSistem UHPLC berjalan pada 600 bar melalui 10 cm panjang 0.005 in. Tiub ID memegang kira-kira 1.3 µL fasa mudah alih di dalam talian itu. Gantikannya dengan panjang yang sama iaitu 0.020 in. tiub ID dan garisan memegang kira-kira 20 µL. Tiada apa-apa lagi yang berubah, namun lebar puncak, masa pengekalan dan kiraan plat yang jelas semuanya bergerak. Itulah kes praktikal untuk merawat tiub UHPLC sebagai komponen sistem dan bukannya paip: diameter dalaman memacu serakan, bahan memacu keserasian kimia, dan kualiti potongan menentukan sama ada pengedap pemasangan atau tangisan. Perkara berikut menerangkan cara ketiga-tiga faktor tersebut berinteraksi, nombor yang mana terdapat pada helaian spesifikasi, dan tempat had realistik untuk tiub polimer dan keluli tahan karat. Tiub UHPLC dan Belanjawan Jumlah Lajur Tambahan Isipadu lajur tambahan ialah jumlah penyuntik, tiub antara penyuntik dan lajur, dan sel pengesan. Kesusasteraan penyelesaian masalah kromatografi biasanya menasihatkan supaya jumlah itu kekal di bawah kira-kira 10 hingga 15 µL apabila lajur dibungkus dengan zarah sub-2 µm, kerana lajur tersebut menghasilkan puncak yang sangat sempit dan sebarang isipadu di luar lajur mencairkan dan meluaskannya. Peraturan praktikal: pada ID 0.005 inci, pelompat 10 cm menyumbang kira-kira 1.3 µL. Pada 0.020 in. ID, 10 cm yang sama menyumbang kira-kira 20 µL. Isipadu tiub mudah dikira dan mudah dipandang rendah: V = π r² L. Oleh kerana jejari adalah kuasa dua, menggandakan ID menggandakan isipadu pada panjang yang sama. Carta di bawah menunjukkan maksudnya merentasi saiz lubang yang biasanya disimpan untuk kerja analisis. Rajah 1. Isipadu lajur tambahan dalam 100 mm tiub (dikira) 0.0025 in. ID 0.32 µL ID 0.005 in 1.27 µL ID 0.010 in 5.07 µL 0.020 in. ID 20.3 µL ID 0.030 in 45.6 µL Saiz gerek berbanding isipadu yang dipegang dalam panjang potongan 100 mm Isipadu dikira daripada V = π r² L; ID 0.0025 in. memegang kurang daripada satu peratus daripada jumlah baris 0.030 in.. Dua tabiat mengikuti. Pastikan larian penyuntik-ke-lajur sesingkat yang dibenarkan oleh geometri autosampler, kerana pelompat 5 cm memegang satu perempat daripada apa yang dipegang oleh pelompat 20 cm pada ID yang sama. Dan jangan gunakan satu lubang di mana-mana: bahagian tekanan rendah sistem, termasuk saluran masuk pam, degasser dan bahan buangan, boleh membawa tiub 0.020 inci atau lebih besar tanpa penalti, kerana penyebaran di sana tidak pernah sampai ke pengesan. Diameter Dalaman: Pertukaran Kuasa Keempat Tiub sempit mengurangkan penyebaran tetapi kos tekanan. Aliran melalui lubang kecil mengikut hubungan Hagen-Poiseuille, di mana penurunan tekanan adalah berkadar songsang dengan kuasa keempat jejari. Membahagikan ID mendarabkan penurunan tekanan sebanyak enam belas, itulah sebabnya beberapa sentimeter terakhir sebelum lajur adalah kedua-dua bahagian yang paling sensitif pada laluan aliran dan bahagian yang paling mungkin mengalami had tekanan. Rajah 2. Penurunan tekanan ke atas 250 mm tiub, air pada 20 °C (dikira) 0 25 50 75 100 bar 0.0025 in. ID ID 0.005 in Pembahagian separuh ID mendarabkan penurunan tekanan sebanyak 16 0.1 0.4 0.7 1.0 kadar aliran, mL/min Dikira daripada hubungan Hagen-Poiseuille. Fasa mudah alih sebenar adalah lebih likat, jadi baca ini sebagai tingkah laku relatif dan bukannya ramalan mutlak untuk kaedah tertentu. Julat kerja yang sesuai dalam amalan UHPLC rutin: 0.0025 in. hingga ID 0.005 in untuk garis penyuntik-ke-lajur, di mana penyebaran mempunyai kesan terbesar pada bentuk puncak. 0.005 in. hingga ID 0.010 in dari lajur ke pengesan, di mana lubang yang lebih besar sedikit biasanya merupakan perdagangan yang boleh diterima untuk tekanan belakang bawah. ID 0.020 in dan ke atas untuk salur masuk pam, sisa dan sebarang talian pemindahan tekanan rendah. Pilihan Bahan: MENGINTIP, PTFE, FEP, PFA, ETFE dan Keluli Tahan Karat Pemilihan bahan biasanya datang kepada dua soalan: apa yang ada dalam fasa mudah alih, dan apa yang sedang dikesan. MENGINTIP: lalai bebas logam PEEK ialah pilihan standard untuk larian penyuntik ke lajur dalam kerja sensitif logam. Ia biokompatibel, ia tidak melarutkan besi atau nikel ke dalam laluan aliran, dan ia bertolak ansur dengan penimbal fosfat dan reagen pasangan ion yang menyebabkan masalah dengan keluli tahan karat. Ia juga mempunyai had: PEEK membengkak dalam DMSO, THF dan diklorometana, dan asid pekat menyerangnya. Helaian data untuk tiub PEEK ID kecil biasanya memetik penilaian tekanan antara kira-kira 5,000 dan 7,000 psi (kira-kira 345 hingga 480 bar) pada suhu bilik, yang meliputi kebanyakan keadaan kaedah UHPLC. PTFE dan FEP: bahagian tekanan rendah Fluoropolimer meliputi bahagian laluan aliran di mana tekanan adalah sederhana dan rintangan kimia paling penting. PTFE dan FEP berkesan lengai kepada hampir setiap fasa mudah alih, ia lembut dan mudah dihalakan, dan ia adalah bahan biasa untuk saluran masuk pam, sambungan degasser dan sisa. Siling tekanan mereka adalah sebahagian kecil daripada PEEK, jadi mereka bukan pengganti pelompat tekanan tinggi. Tiub Penyemperitan PTFE untuk Aplikasi Perubatan dan Laluan Bendalir Tiub fluoropolimer tahan kimia untuk laluan aliran tekanan rendah, dengan biokeserasian, julat suhu yang luas, dan penggunaan kateter atau sistem penghantaran. Lihat Produk → PFA dan ETFE: di mana suhu atau kekakuan penting PFA mengekalkan sifat mekanikalnya pada suhu yang lebih tinggi daripada FEP, yang penting apabila tiub terletak berhampiran dengan ketuhar lajur. ETFE adalah lebih tegar dan lebih tahan lelasan daripada PTFE pada rintangan kimia yang setanding, jadi ia sering dipilih untuk talian yang dikendalikan berulang kali semasa penyelenggaraan. Tiub Penyemperitan Perubatan PFA untuk Talian Bendalir Analitik dan Industri Tiub fluoropolimer untuk pemindahan bendalir gred makanan dan sambungan analitikal yang tepat, menggabungkan rintangan kimia dengan prestasi berhampiran instrumentasi yang dipanaskan. Lihat Produk → Keluli tahan karat: siling tekanan Keluli tahan karat 316 dalam 1/16 in. OD mencapai tekanan sehingga kira-kira 20,000 psi dengan sambungan yang dibuat dengan betul, itulah sebabnya sistem berjalan secara berterusan melebihi 1,000 bar biasanya kekal dengannya. Pertukaran adalah nyata: ion logam boleh meresap ke dalam fasa mudah alih garam tinggi, dan analit yang logam kelat boleh terserap pada dinding. Rajah 3. Perbandingan bahan kualitatif, mendapat markah 1 hingga 5 Keupayaan tekanan Rintangan kimia Fleksibiliti Kecekapan kos Laluan aliran bebas logam PEEK PTFE / FEP 316 SS Markah ialah penilaian kejuruteraan kualitatif yang bertujuan untuk menyempitkan pilihan, bukan menggantikan lembaran data bahan. Jadual 1. Bahan tiub yang digunakan dalam laluan aliran UHPLC, dengan pertukaran yang paling kerap menentukan pilihan. bahan Julat ID biasa Tekanan kerja Nota pelarut dan analit Paling sesuai PEEK 0.0025 hingga 0.030 in. Biasa disebut 5,000 hingga 7,000 psi untuk ID kecil Bengkak dalam DMSO, THF dan diklorometana; elakkan asid pekat; bebas logam Garis penyuntik ke lajur, analit sensitif logam PTFE 0.010 hingga 0.062 in. Tekanan rendah, di bawah beberapa ratus psi Rintangan kimia terluas; lembut dan mudah dialihkan Salur masuk pam, sisa, pemindahan tekanan rendah FEP 0.010 hingga 0.062 in. Tekanan rendah Kimia yang serupa dengan PTFE, dinding telus Talian sisa degasser dan pengesan PFA 0.010 hingga 0.062 in. Rendah hingga sederhana Lengai fluoropolimer dengan kestabilan suhu tinggi yang lebih baik Garisan berhampiran ketuhar lajur ETFE 0.010 hingga 0.062 in. Rendah hingga sederhana Rintangan kimia yang baik dengan kekakuan yang lebih tinggi Talian dikendalikan semasa penyelenggaraan 316 keluli tahan karat 0.0025 hingga 0.020 in. Sehingga kira-kira 20,000 psi dengan kelengkapan yang betul Boleh membebaskan ion logam dalam kaedah bergaram tinggi atau berpasangan ion Sistem berjalan melebihi 1,000 bar Di mana pilihan benar-benar hampir, perbandingan sebelah menyebelah PTFE dan tiub PEEK terhadap senarai fasa mudah alih anda biasanya merupakan cara terpantas untuk menyelesaikannya. Toleransi, Kualiti Potongan dan Kelengkapan Dua item pada lukisan tiub memutuskan sama ada kaedah dipindahkan dengan bersih antara instrumen: toleransi ID dan kualiti potongan. Toleransi ID ditulis sama ada sebagai angka mutlak, seperti /-0.0005 dalam. (kira-kira /-13 µm), atau sebagai peratusan nominal. Oleh kerana skala isipadu dengan kuasa dua diameter, toleransi bertukar terus kepada ayunan isipadu, dan ayunan adalah berkadar lebih besar pada gerek kecil berbanding dengan ayunan besar. Rajah 4. Ayunan volum disebabkan oleh toleransi ID (skala volum dengan diameter kuasa dua) /-20% /-40% /-10% /-20% ID 0.005 in /-0.0005 dalam. ID 0.005 in /-0.001 in. ID 0.010 in /-0.0005 dalam. ID 0.010 in /-0.001 in. Lubang nominal dan toleransi yang dinyatakan berbanding variasi volum yang terhasil Dikira daripada V ∝ d². Toleransi /-0.0005 in. pada lubang 0.005 in. sudah menggerakkan volum talian sebanyak kira-kira dua puluh peratus. Kualiti potong adalah separuh kedua masalah. Potongan tiub pada sudut, atau dibiarkan dengan burr di hujungnya, tidak boleh duduk tepat pada kon port 10-32. Hasilnya ialah volum terperangkap kecil terus di hadapan lajur, punca klasik lebar puncak tambahan yang tiada jumlah pelaziman lajur akan dialih keluar. Pemotong dengan panduan bermata pisau cukur menghasilkan muka empat segi, bebas burr; pemotong pepenjuru tidak. Kelengkapan menyelesaikan pemasangan. 1/16 in. OD adalah standard untuk 10-32 port kon, dan nat PEEK yang rapat dengan jari ialah pilihan biasa untuk tiub PEEK kerana ia dikedap dengan pasti dan boleh digunakan semula. Terlalu mengetatkan adalah kesilapan biasa: ia mengalirkan polimer dengan sejuk, mengecilkan lubang pada sambungan, dan secara senyap menambah kedua-dua tekanan belakang dan isipadu mati. Apa yang Ada pada Lukisan Tiub Spesifikasi yang kekal dalam pertukaran pembekal membawa enam item: gred bahan dan pewarna, ID nominal dengan toleransi, OD, panjang potongan dengan toleransi, keadaan muka potong dan keperluan kebersihan atau boleh diekstrak untuk mod pengesanan yang dimaksudkan. Muka potongan persegi tanpa burr ID 0.005 in lumen OD 1/16 in. (1.59 mm) Dinding 0.029 in. (0.73 mm) Rajah 5. Pandangan isometrik bagi tiub OD 1/16 inci dengan lumen ID 0.005 inci. Muka yang dipotong dan dinding adalah dua ciri yang paling kerap tidak dinyatakan dan kemudiannya dipersalahkan pada lajur. OD dan ID ialah nombor yang pembeli semak dahulu, namun ia adalah dua yang paling jarang ditulis dengan toleransi yang dilampirkan. Pada lubang 0.005 in., perbezaan antara /-0.0005 in. dan toleransi yang tidak ditentukan ialah ayunan dua puluh peratus dalam volum talian, yang cukup besar untuk mengalihkan masa pengekalan apabila tiub diganti antara instrumen. Bahagian Pengilangan: Toleransi Penyemperitan Adalah Produk Ningbo LINSTANT Polymer Materials Co., Ltd. telah ditubuhkan pada 2014 dan sejak itu telah berkembang menjadi perusahaan teknologi tinggi peringkat kebangsaan dengan lebih 500 kakitangan profesional. Syarikat komited untuk mengatasi peranan pembekal komponen tradisional, berusaha untuk menjadi sebahagian daripada produk pelanggannya. Daripada padanan tepat semasa fasa reka bentuk kolaboratif kepada jaminan kebolehpercayaan semasa pembuatan, LINSTANT menyepadukan secara mendalam ke dalam rantaian nilai teras produk pelanggannya, mengubah teknologi kateter menjadi kelebihan daya saing teras untuk produk mereka. Melalui inovasi teknologi yang berterusan dan kawalan kualiti yang ketat, kami mampu menyediakan syarikat peranti perubatan dengan penyelesaian sistem kateter tersuai yang lebih selamat, lebih tepat dan lebih maju dari segi teknologi. Bagi sesiapa yang menentukan tiub polimer ketepatan, keupayaan yang berkaitan adalah ini: kemudahan bilik bersih yang mematuhi GMP dengan keluasan hampir 20,000 m², 15 talian penyemperitan yang diimport dengan penyemperitan bersama tunggal, dua dan tiga kali ganda, lapan talian penyemperitan PEEK khusus, pensijilan ISO 13485:2016, dan OEM/ODM atur cara yang berfungsi daripada lukisan dan timbunan toleransi dan bukannya nombor katalog. Soalan Lazim Mengenai Tiub UHPLC S1. Apakah itu tiub UHPLC, dan bagaimana ia berbeza daripada tiub HPLC? Kerja yang sama, nombor yang lebih ketat. Sistem UHPLC berjalan pada tekanan yang lebih tinggi dengan lajur sub-2 µm, jadi garisan antara penyuntik dan lajur biasanya mempunyai ID yang lebih kecil, biasanya 0.0025 hingga 0.005 in., dan toleransi ID yang lebih ketat daripada garisan HPLC konvensional. S2. Apakah tiub ID yang perlu saya gunakan untuk UHPLC? Gunakan 0.0025 hingga 0.005 in. dari penyuntik ke lajur, 0.005 hingga 0.010 in. dari lajur ke pengesan, dan 0.020 in. atau lebih besar pada bahagian tekanan rendah seperti salur masuk pam dan sisa. S3. Adakah tiub PEEK sesuai untuk UHPLC? Ya, untuk kebanyakan keadaan kaedah, dan ia adalah jawapan biasa apabila laluan aliran mestilah bebas logam. Semak keserasian pelarut terlebih dahulu, memandangkan PEEK membengkak dalam DMSO, THF dan diklorometana, dan kekal dalam penilaian tekanan untuk ID tertentu. S4. PEEK atau tiub keluli tahan karat untuk UHPLC? Keluli tahan karat mengendalikan tekanan tertinggi, sehingga kira-kira 20,000 psi dengan pemasangan yang betul, tetapi boleh membebaskan ion logam dan berinteraksi dengan reagen pasangan ion. PEEK adalah lengai dan biokompatibel, dengan siling tekanan yang lebih rendah dan sekatan pelarut. S5. Bagaimanakah cara saya memotong tiub PEEK tanpa menghasilkan volum mati? Gunakan pemotong dengan panduan bermata pisau cukur supaya mukanya berbentuk empat segi dan bebas burr, kemudian periksa hujungnya sebelum memasangnya. Potongan bersudut atau burred tidak akan mengelak rata terhadap kon port dan meninggalkan volum terperangkap di hadapan lajur. S6. Mengapakah masa pengekalan beralih selepas saya menggantikan tiub? Biasanya perubahan dalam volum lajur tambahan atau toleransi ID. Garisan yang lebih panjang atau lubang yang lebih besar menambah kelantangan dan meluaskan puncak; lubang di luar toleransi melakukan perkara yang sama dengan kurang dapat diramalkan, itulah sebabnya toleransi berada pada pesanan pembelian. .article-section{background:#ffffff;border-radius:10px;padding:20px 24px;margin:0 0 18px 0;box-shadow:0 1px 3px rgba(16,42,80,0.08);}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;border-left:6px solid #0f6fb8;padding-left:12px;color:#12314f;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;color:#0f3862;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display: table!important;width:100%;border-collapse:collapse;margin:12px 0;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;background:#f2f7fc;color:#12314f;text-align:left;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section:nth-of-type(1){border-top:4px solid #0f6fb8;}.article-section:nth-of-type(2){border-top:4px solid #12a37a;background:#f6fbf9;}.article-section:nth-of-type(3){border-top:4px solid #b8860b;background:#fffdf5;}.article-section:nth-of-type(4){border-top:4px solid #7a4fd0;background:#faf8ff;}.article-section:nth-of-type(5){border-top:4px solid #0f6fb8;background:#f5f9fd;}.article-section:nth-of-type(6){border-top:4px solid #12a37a;background:#f6fbf9;}.article-section:nth-of-type(7){border-top:4px solid #b8860b;background:#fffdf5;}.article-section:last-of-type{border-top:4px solid #0f6fb8;background:#eef6ff;}.key-fact{background:#0f6fb8;color:#ffffff;border-radius:8px;padding:14px 18px;font-size:16px;margin-bottom:14px;}.chart-figure{width:440px;margin:18px auto;text-align:center;}.chart-figure svg{display:block;width:440px;height:auto;margin:0 auto;}.chart-caption{font-size:13px;color:#5d7086;text-align:center;margin-top:8px;}.faq-grid{display:grid;grid-template-columns:repeat(2,minmax(0,1fr));gap:14px;}.faq-item{background:#ffffff;border:1px solid #cfe0f2;border-radius:10px;padding:14px 16px;}.faq-item h3{margin-bottom:8px;}.faq-item p{margin-bottom:0;font-size:15px!important;}.faq-item:nth-child(4n 1){border-left:5px solid #0f6fb8;}.faq-item:nth-child(4n 2){border-left:5px solid #12a37a;}.faq-item:nth-child(4n 3){border-left:5px solid #b8860b;}.faq-item:nth-child(4n 4){border-left:5px solid #7a4fd0;}@media (max-width:640px){.chart-figure{width:100%;}.chart-figure svg{width:100%;height:auto;}.faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
14Oct-2026Pengacuan Suntikan PEEK: Panduan Kawalan Suhu, Alatan dan KecacatanPengacuan suntikan MENGINTIP bukan pertukaran seperti untuk PC, ABS atau nilon. Proses ini memerlukan acuan yang dipegang pada suhu 150–200 °C, resin dikeringkan ke paras lembapan yang diukur dalam ratusan ppm rendah, dan leburan yang kekal melebihi 360 °C dari muncung ke rongga terakhir. Tekan tiga syarat tersebut dan bahagian memegang dimensinya melalui kitaran autoklaf berulang; terlepas satu dan bahagian itu sering kelihatan sempurna di akhbar dan gagal beberapa minggu kemudian. Contoh biasa: hab PEEK luer yang dibentuk melepasi pemeriksaan dimensi, kemudian retak pada akar benang selepas tiga kitaran pensterilan wap pada 134 °C. Tiada apa-apa yang berubah dalam sel kecuali penyejuk yang menurunkan alat kepada 90 °C pada hari yang lebih panas. Kulit membeku amorfus, teras terus mengecut, dan tekanan sisa mendapati sudut paling tajam di bahagian itu. Cerita tunggal itu mengandungi kebanyakan perkara yang menjadikan acuan PEEK berbeza daripada plastik kejuruteraan harian — ganjaran bahan mengawal dan menghukum pintasan. Mengapa PEEK Memecahkan Andaian Pengacuan Standard PEEK cair pada kira-kira 343 °C dan peralihan kacanya berada berhampiran 143 °C, jadi jurang antara mengalir dan beku adalah sempit. Resin biasa dibentuk menjadi alat yang dipegang antara 30 °C dan 80 °C. Alat PEEK biasanya berjalan pada 150–200 °C, dan gred kehabluran tinggi kadangkala ditolak lebih tinggi. Dua akibat praktikal menyusul. Pertama, alat itu menjadi pemasangan yang dipanaskan dan bukannya blok keluli: pemanasan kartrij atau minyak, plat penebat dan elaun pengembangan terma dalam penutupan semuanya perlu direka bentuk dari awal. Kedua, masa kitaran meregang — 30 hingga 60 saat adalah perkara biasa untuk bahagian dinding yang sederhana, dan bahagian tebal berjalan lebih lama, kerana bahagian itu tidak boleh dikeluarkan sehingga teras telah cukup sejuk untuk menahan bentuknya. PP / PE 30–60 ABS 60–80 PC 80–120 PEEK 150–200 Julat suhu permukaan acuan biasa mengikut keluarga polimer, dalam °C. Panjang bar menunjukkan titik tengah julat. Tetingkap Proses, Nombor dengan Nombor Tetingkap proses hanya berguna apabila nombor ditulis dan kemudian dicabar dengan percubaan sebenar. Nilai di bawah ialah titik permulaan biasa untuk gred PEEK yang tidak diisi; sebatian berisi gentian mengalihkan tekanan dan kelakuan pengecutan, dan setiap alat harus disahkan sendiri. Parameter permulaan untuk acuan suntikan PEEK yang tidak diisi. Sahkan terhadap lembaran data pembekal resin sebelum menetapkan percubaan. Parameter Titik permulaan biasa Mengapa ia penting Pengeringan resin 150 °C selama 3–6 jam, pengering pengering, takat embun di bawah -40 °C Kelembapan mendorong coretan perak, lompang dan kecacatan permukaan Suhu cair 360–400 °C Di bawah kira-kira 350 °C cair terlalu kaku untuk memenuhi dinding nipis Suhu acuan 150–200 °C Tuil tunggal terbesar pada kehabluran, rayapan dan kestabilan dimensi Kelajuan suntikan Sederhana hingga tinggi, berprofil Isi perlahan berisiko pukulan pendek; isian yang tidak terkawal menyebabkan pancutan dan pembakaran Tekanan menahan Bergantung kepada rongga, biasanya 60–100 MPa Mengimbangi pengecutan yang tinggi; tekanan yang berlebihan mengunci tekanan Tekanan belakang 5–15 bar Memastikan pemanasan ricih dalam skru terkawal Kelajuan skru Rendah, sekitar 50–80 rpm Ricih yang tinggi merendahkan leburan dan menghasilkan bintik hitam Penyepuhlindapan Tanjakan berperingkat kepada kira-kira 200 °C, tahan 2–4 jam, sejuk perlahan Melegakan tekanan sisa sebelum pensterilan dan pemasangan Keputusan Perkakas Yang Tidak Boleh Dibetulkan Kemudian Kelikatan leburan PEEK kekal tinggi walaupun pada suhu 400 °C, jadi alat ini haruslah murah di mana-mana tempat cairnya paling nipis. Ini adalah perkara yang paling kerap memutuskan sama ada projek berjalan atau terhenti. Gerbang: bertujuan untuk sekurang-kurangnya 1 mm diameter pada bahagian perubatan kecil. Pintu pin-point di bawah yang memotong leburan dan meninggalkan garis kimpalan yang lemah. Pelari: bulat penuh, pendek dan berpenebat dengan baik. Pelari panas dengan muncung yang dipanaskan mengekalkan sprue daripada membeku di antara pukulan. Keluli: gred kaca dan karbon penuh adalah kasar. Keluli alat yang dikeraskan dan laluan aliran yang digilap mengurangkan haus dan bintik hitam. Pengecutan: PEEK yang tidak diisi biasanya terletak berhampiran 1.2–1.5% linear. Gred yang dipenuhi gentian mengecut kurang dalam arah aliran dan lebih merentasinya, jadi susun atur rongga perlu mengikut orientasi gentian. Draf dan jejari: Draf 1–2°, jejari yang luas dan tiada sudut dalaman yang tajam. PEEK adalah sensitif takuk, dan tekanan sisa tertumpu tepat di situ. Plat rongga yang dipanaskan 150–200 °C Muncung hot-runner Gerbang Bahagian rongga Pandangan isometrik alat PEEK: plat rongga yang dipanaskan, muncung hot-runner yang menyuap pintu pagar yang besar, dan rongga bahagian ceruk. Kehabluran, Penyepuhlindapan dan Hartanah yang Sebenarnya Anda Hantar Suhu acuan bukan sahaja dail masa kitaran. Ia menentukan struktur kristal di dalam bahagian yang anda hantar. Alat panas membolehkan rantai polimer tersusun semasa bahagian itu sejuk, memberikan kulit kristal dengan kekakuan yang lebih tinggi, rintangan haus yang lebih baik dan rintangan yang lebih kuat terhadap serangan kimia. Alat sejuk membekukan kulit dalam keadaan amorf: lebih keras dan lebih mulur dalam jangka pendek, tetapi terdedah kepada perubahan dimensi pada kali pertama bahagian itu melihat haba pensterilan, kerana kulit beku cuba menghablur kemudian — dalam perkhidmatan, bukan dalam acuan. Penyepuhlindapan menutup jurang itu. Tanjakan berperingkat ke sekitar 200 °C, penahanan selama dua hingga empat jam dan sejuk perlahan melegakan tekanan yang terkumpul semasa mengisi dan membungkus. Untuk bahagian yang menghadap implan atau berketepatan tinggi, langkah itu bukan pilihan; ia adalah sebahagian daripada spesifikasi. rendah sederhana tinggi sangat tinggi 60 °C 120 °C 170 °C 200 °C Aliran skematik kehabluran boleh dicapai terhadap suhu acuan untuk gred PEEK yang perlahan-penghabluran. Indikatif sahaja; nilai sebenar bergantung pada gred dan kadar penyejukan. Kecacatan, Punca Punca dan Pembaikan Kebanyakan penolakan PEEK terbahagi kepada enam kumpulan, dan setiap satu menunjukkan kembali ke tetapan tertentu dan bukannya bahan itu sendiri. Kecacatan acuan PEEK biasa dipetakan kepada punca yang paling berkemungkinan dan tindakan pembetulan untuk dicuba dahulu. Kecacatan Kemungkinan punca Tindakan pembetulan pertama Pukulan pendek Cairkan terlalu sejuk, isi terlalu perlahan, pintu terlalu kecil Naikkan suhu tong, profilkan isi yang lebih cepat, besarkan pintu pagar Jalur perak atau lompang Kelembapan dalam resin Keringkan pada suhu 150 °C selama 3–6 jam dan sahkan takat embun pengering Bintik hitam atau kesan melecur Terlalu panas, tutup skru, tekanan belakang tinggi Bersihkan, tekanan belakang bawah dan kelajuan skru, periksa skru Warpage selepas pensterilan Acuan sejuk, tiada penyepuhlindapan, penyejukan tidak seimbang Naikkan suhu acuan, tambah penyepuhlindapan berperingkat, keseimbangan penyejukan Talian kimpalan yang lemah Suhu rendah pada kimpalan atau pencemaran Naikkan suhu cair dan acuan, letakkan semula pintu masuk Retak pada rusuk dan bucu Pembungkusan berlebihan, sudut tajam, alat sejuk Kurangkan tekanan pegangan, tambah jejari, naikkan suhu acuan Daripada Bahagian MENGINTIP Teracu kepada Sistem Kateter Selesai Dalam peranti invasif minima, PEEK biasanya muncul di mana haba, geseran dan kejituan bertemu: hab luer, pemegang dan komponen injap, badan penyambung, sendi terlebih acuan dan elemen tetulang yang mesti bertahan dalam pensterilan stim berulang pada 134 °C tanpa kehilangan kesesuaiannya. Pengacuan mengendalikan bentuk diskret tersebut; penyemperitan meliputi geometri tiub yang berjalan melalui peranti yang sama. Kedua-dua laluan mesti memenuhi syarat terhadap kehabluran dan sasaran kebersihan yang sama, itulah sebabnya program perubatan semakin membelinya daripada satu pembekal. Ningbo LINSTANT Polymer Materials Co., Ltd. telah ditubuhkan pada 2014 dan sejak itu telah berkembang menjadi perusahaan teknologi tinggi peringkat kebangsaan dengan lebih 500 kakitangan profesional. Syarikat komited untuk mengatasi peranan pembekal komponen tradisional, berusaha untuk menjadi sebahagian daripada produk pelanggannya. Daripada padanan tepat semasa fasa reka bentuk kolaboratif kepada jaminan kebolehpercayaan semasa pembuatan, LINSTANT menyepadukan secara mendalam ke dalam rantaian nilai teras produk pelanggannya, mengubah teknologi kateter menjadi kelebihan daya saing teras untuk produk mereka. Melalui inovasi teknologi yang berterusan dan kawalan kualiti yang ketat, kami mampu menyediakan syarikat peranti perubatan dengan penyelesaian sistem kateter tersuai yang lebih selamat, lebih tepat dan lebih maju dari segi teknologi. Dari segi pembuatan, LINSTANT mengendalikan bengkel bersih yang mematuhi GMP seluas hampir 20,000 m² di bawah sistem kualiti ISO 13485:2016, dengan 15 talian penyemperitan yang diimport, 8 talian penyemperitan PEEK khusus, 2 talian pengacuan suntikan dan kira-kira 40 set kimpalan dan pembentukan. Campuran itu membolehkan penyambung PEEK yang dibentuk dan aci tersemperitnya dibangunkan terhadap satu sama lain dan bukannya dipadankan selepas fakta - sebab tiub PEEK telah menjadi titik fokus dalam reka bentuk peranti invasif minimum, seperti yang diliputi dalam perbincangan kami tentang mengapa tiub PEEK panas dalam medtech . Apabila komponen memerlukan kedua-dua ciri acuan dan toleransi mesin yang ketat, atau prototaip diperlukan sebelum perkakas dipotong, proses sekunder merapatkan jurang. Untuk pasukan yang lebih suka menyerahkan keseluruhan spesifikasi daripada membahagikannya kepada vendor, pembangunan OEM/ODM meliputi pemadanan reka bentuk, perkakas, pengacuan, penyemperitan dan kemasan di bawah satu sistem kualiti. Acuan Suntikan PEEK: Soalan Lazim S1. Apakah kegunaan acuan suntikan PEEK dalam peranti perubatan? MOULED PEEK digunakan untuk hab luer, badan penyambung, pemegang, bahagian injap dan komponen tetulang — di mana-mana sahaja peranti mesti memegang dimensi melalui kitaran autoklaf pada 134 °C dan menahan pendedahan kimia berulang. S2. Apakah suhu acuan yang diperlukan PEEK? Kebanyakan gred yang tidak diisi dijalankan dengan permukaan acuan antara 150 °C dan 200 °C. Di bawah julat itu kulit membeku amorfus, kehabluran berkurangan dan bahagian tersebut terdedah kepada herotan rayapan dan selepas pensterilan. S3. Bolehkah PEEK dibentuk pada mesin acuan suntikan standard? Selalunya ya, dengan syarat tong mencapai 400 °C, skru dan injap sehala adalah tahan haus, pengering boleh menahan titik embun yang rendah, dan alat boleh dipanaskan dan ditebat. Retrofit adalah perkara biasa; alat sejuk tidak. S4. Mengapakah PEEK memerlukan pengeringan dan penyepuhlindapan? Kelembapan yang diserap menyebabkan coretan perak, lompang dan kecacatan permukaan, jadi resin dikeringkan pada suhu 150 °C selama 3–6 jam. Penyepuhlindapan pada sekitar 200 °C dengan sejuk perlahan melegakan tekanan dalaman sebelum bahagian itu melihat pensterilan atau beban pemasangan. S5. Pengacuan suntikan PEEK atau pemesinan CNC — yang mana lebih baik? Pemesinan sesuai dengan prototaip dan volum rendah kerana tiada kos perkakas. Cetakan menang apabila permintaan tahunan mencapai beberapa ribu bahagian atau geometri membawa ciri yang tidak praktikal untuk mesin, seperti potongan dalaman dan rusuk halus. S6. Adakah acuan suntikan PEEK biokompatibel dan boleh disterilkan? PEEK mempunyai sejarah panjang dalam aplikasi implan dan instrumen, tetapi grednya penting. Tentukan resin gred perubatan atau implan dengan dokumentasi sokongan dan ujian ISO 10993, dan sahkan terhadap pensterilan stim, etilena oksida, gamma atau e-beam seperti yang diperlukan. .article-section table{display: table!important;width:100%;border-collapse:collapse;margin-bottom:16px;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section .chart{width:440px;margin:0 auto 20px;padding:14px 14px 10px;border:1px solid #dde3e8;border-radius:6px;background:#fbfcfd;box-sizing:border-box;}.article-section .chart svg{display:block;width:100%;height:auto;}.article-section .chart figcaption{font-size:13px;line-height:1.5;color:#5a6672;text-align:center;margin-top:10px;}.article-section .bars{display:flex;flex-direction:column;gap:9px;}.article-section .bar-item{display:flex;align-items:center;font-size:13px;color:#33414d;}.article-section .bar-name{flex:0 0 80px;}.article-section .bar-track{flex:1;height:14px;background:#eceff3;border-radius:3px;overflow:hidden;margin-right:8px;}.article-section .bar-fill{display:block;height:100%;}.article-section .bar-f1{width:23%;background:#a8bcc7;}.article-section .bar-f2{width:35%;background:#8aa9b8;}.article-section .bar-f3{width:50%;background:#5f8ba1;}.article-section .bar-f4{width:88%;background:#c0562f;}.article-section .bar-num{flex:0 0 56px;text-align:right;font-size:12px;}.article-section .cols{display:flex;align-items:flex-end;justify-content:space-around;height:150px;}.article-section .col{display:flex;flex-direction:column;justify-content:flex-end;align-items:center;width:70px;}.article-section .col-val{font-size:12px;color:#33414d;margin-bottom:4px;}.article-section .col-bar{display:block;width:44px;border-radius:3px 3px 0 0;}.article-section .col-h1{height:48px;background:#a9c9c1;}.article-section .col-h2{height:78px;background:#78ab9f;}.article-section .col-h3{height:104px;background:#4b8a7c;}.article-section .col-h4{height:118px;background:#2c6257;}.article-section .col-axis{display:flex;justify-content:space-around;border-top:1px solid #ccd5db;margin-top:6px;padding-top:4px;}.article-section .col-axis span{width:70px;text-align:center;font-size:12px;color:#5a6672;}.article-section .faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:12px;}.article-section .faq-item{background:#f2f7fa;border-left:4px solid #2f6f8f;border-radius:4px;padding:12px;}.article-section .faq-item h3{color:#1d4e6b;}.article-section .faq-item p{color:#3a4750;margin-bottom:0;}.article-section .faq-item:nth-child(even){background:#f8f3f1;border-left-color:#c0562f;}.article-section .faq-item:nth-child(even) h3{color:#8f3f21;}@media (max-width:640px){.article-section .chart{width:100%;}.article-section .faq-grid{grid-template-columns:1fr;}} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
10Oct-2026Penyemperitan Kateter Diterangkan: Toleransi, Bahan dan Proses KawalanAyunan 0.03 mm dalam bahagian dinding kelihatan tidak berbahaya pada lukisan. Di atas bangku ia bertukar menjadi kekusutan pada gerbang aorta, belon yang tidak dapat dikesan, atau injap hemostasis yang menitis. Dalam pengalaman kami, kebanyakan aduan prestasi kateter dikesan kembali kepada garisan penyemperitan dan bukannya reka bentuk kateter. Jawapan ringkasnya: penyemperitan kateter mentakrifkan jalur toleransi yang boleh anda pegang, kekuatan ikatan yang tersedia di hiliran, dan kebolehulangan peranti siap pada skala. Betulkan tetingkap penyemperitan dan setiap langkah seterusnya menjadi lebih mudah. Silap-silap dan tiada jumlah tipping, ikatan atau kerja pemasangan akan menyelamatkan peranti. Panduan ini menangani perkara yang sebenarnya dikawal oleh penyelia, pembolehubah proses yang penting, polimer yang berkelakuan berbeza pada skru yang sama, kecacatan yang muncul dahulu dan pemeriksaan kualiti yang mengekalkan proses yang disahkan daripada hanyut. Perkara yang Kawal Penyemperitan Kateter Sebelum Perkara Lain Penyemperitan ialah langkah yang membetulkan geometri setiap proses lain yang diandaikan. Jika aci terkeluar daripada garisan dengan variasi dinding 12 peratus, peringkat jalinan, pengaliran semula dan pembentukan hujung mewarisi variasi tersebut dan menguatkannya. Itulah sebabnya pasukannya berpengalaman menggunakan tingkap penyemperitan sebelum mereka memuktamadkan reka bentuk kateter, bukan selepas itu. Lima keluaran paling penting pada aci intervensi biasa: diameter luar, ketebalan dinding dan kepekatan, bujur, kemasan permukaan lumen dalam dan kestabilan dimensi merentas keseluruhan gelendong. Jadual 1. Sasaran komersial biasa untuk mendapatkan intervensi; had akhir mesti datang daripada peranti dan disahkan pada talian anda sendiri. Parameter Sasaran biasa Mengapa ia penting di hiliran Diameter luar /-0.02 hingga /-0.05 mm pada tiub 1-3 mm Saiz Perancis, muat sarung, pertukaran kateter Ketebalan dinding / konsentrik Dalam 10% daripada dinding nominal Rintangan kink, tekanan pecah, konsistensi aliran semula Ovaliti Peratusan satu digit yang rendah Pengedap injap, pembentukan hujung, sambungan bebas kebocoran Kekasaran permukaan dalaman Sub-mikron Ra pada lumen Kebolehkesanan, isipadu siram, lekatan salutan Kestabilan gelendong ke gelendong Jalur yang sama merentas panjang penuh Hasil pemasangan dan penyusuan automatik Aci dinding nipis adalah tempat nombor ini menjadi keras. Apabila dinding jatuh ke arah 0.05 mm, leburan mempunyai lebih sedikit ruang untuk berehat dan tingkap yang ditarik ke bawah mengecil dengan mendadak. Tiub Perubatan Dinding Ultra Nipis untuk Pengangkutan Cecair Ketepatan Tiub perubatan tersemperit ultra nipis menyokong diameter dalaman dan pilihan bahan yang tepat seperti TPU, Pebax dan MENGINTIP untuk kegunaan saluran cecair dan invasif minima. Lihat Produk → Talian Penyemperitan, Langkah demi Langkah Kebanyakan tiub kateter dihasilkan pada garisan skru tunggal atau dwi-skru dengan die kepala silang dan saiz vakum. Urutan di bawah adalah standard, tetapi setiap langkah membawa titik kawalan yang menentukan toleransi akhir. Pengeringan dan pengendalian bahan. Resin higroskopik seperti kopolimer blok berasaskan poliamida dan TPU menyerap lembapan. Pelet yang belum kering menghasilkan buih, gel dan coretan permukaan yang hanya muncul beberapa jam selepas pengeluaran. Memberi makan dan mencairkan. Geometri skru dan nisbah mampatan menentukan betapa lembutnya polimer cair. Resin sensitif ricih memerlukan zon mampatan beransur-ansur untuk mengelakkan degradasi. Pemeteran dan kestabilan tekanan. Variasi tekanan cair diterjemahkan hampir terus kepada variasi diameter. Pam gear atau zon pemeteran yang ditala dengan baik meratakan lengkung itu. Crosshead die dan draw-down. Die menetapkan bentuk; nisbah draw-down antara pintu keluar dan saiz tiub akhir menetapkan dinding. Perubahan kecil di sini menggerakkan dinding dengan cepat. Penyejukan dan saiz. Tangki saiz vakum dan kawalan suhu udara menentukan kebulatan dan kualiti permukaan. Penyejukan terlalu cepat membekukan tekanan ke dinding. Berlepas, mengukur dan menggulung. Ketegangan menghalang tanda regangan dan bujur; tangkapan pengukur dalam talian hanyut sebelum penuh dibazirkan. pelet saiz vakum Maklum balas SPC kawalan keadaan Extruder Mandi penyejuk Tolok OD laser Penarik lepas landas Pandangan isometrik bagi garisan tiub: polimer masuk pada penyemperit, leburan dibentuk dalam acuan kepala silang, bersaiz di bawah vakum, diukur dengan tolok laser, dan ditarik keluar pada keadaan berterusan. Setiap blok adalah titik kawalan, bukan hanya mesin. Pilihan Bahan Menulis Semula Tetingkap Suhu Skru dan cetakan yang sama berkelakuan berbeza dengan resin baharu. Kopolimer blok poliamida seperti Pebax dan proses TPU dalam julat tong yang sederhana, manakala MENGINTIP dan fluoropolymer menuntut talian khusus, perkakas tahan kakisan dan pembersihan yang lebih lama. Menukar talian dari MENGINTIP kembali ke elastomer suhu rendah jarang menjimatkan, itulah sebabnya pakar menyimpan kapasiti penyemperitan berasingan untuk suhu polimer tinggi. 0 100 200 300 400 210 200 230 350 380 Pebax TPU PVDF FEP MENGINTIP Titik set tong wakil, darjah C Di luar suhu, profil sifat setiap polimer menentukan seni bina aci mana yang masuk akal. Bahan yang keras dan tahan haba bukanlah pilihan terbaik secara automatik untuk aci yang boleh dikesan. Kekakuan Rintangan haba Pelinciran Kebolehtekan Fleksibiliti MENGINTIP Pebax / TPU PEEK dan polyimide mendapat skor yang tinggi pada kekakuan dan rintangan haba; Pebax dan TPU mendapat skor yang tinggi pada fleksibiliti. Kebanyakan aci moden mencampurkan kedua-dua dunia melalui penyemperitan berbilang lapisan, di mana lapisan luar yang lembut membawa salutan hidrofilik dan lapisan dalam yang tegar membawa lumen. Untuk melihat dengan lebih dekat cara teknologi itu digunakan dalam amalan, lihat gambaran keseluruhan ini penyemperitan kateter berbilang lapisan . Tiub Berbilang Lapisan Perubatan untuk Kateter dan Penghantaran Ubat Tiub tersemperit berbilang lapisan menggabungkan biokompatibiliti dalaman dengan kekuatan atau perlindungan luar, menyokong kateter, infusi, saliran dan sistem penghantaran ubat dengan toleransi yang ketat. Lihat Produk → Dari Mana Kecacatan Penyemperitan Sebenarnya Berpunca Kecacatan jarang muncul secara rawak. Dalam penyelesaian masalah pengeluaran, lima punca yang sama menyumbang kepada kebanyakan bilangan yang ditolak. Kelembapan bahan dan pengeringan 34% Profil suhu dan reka bentuk skru 26% Tekanan mati dan tarik ke bawah 18% Penyejukan, vakum dan lepas 14% Pengendalian, penggulungan dan operasi kedua 8% Taburan ilustrasi berdasarkan corak penyelesaian masalah biasa dalam pengeluaran perubatan, bukan statistik industri yang diukur. Diameter Hanyutan biasanya menunjukkan ketidakstabilan tekanan cair atau ketidakstabilan kelajuan berlepas. Gel dan bintik hitam menunjukkan pembersihan yang tidak lengkap, resin terdegradasi di zon mati, atau lembapan. Sipi dinding selalunya datang daripada pemusatan cetakan atau vakum yang tidak seimbang dalam lengan saiz. Cair patah dan kekasaran muncul apabila kadar keluaran melebihi apa yang boleh dikendalikan oleh cetakan geometri pada suhu tersebut. Bujur pada gelendong adalah masalah masalah dan penggulungan dan bukannya masalah penyemperitan. Toleransi, Pengukuran Dalam Talian dan Kawalan Kualiti Proses yang disahkan bukanlah proses yang stabil selama-lamanya. Tetapan vakum merayap, mati haus, dan lot resin baharu boleh mengalihkan kelikatan cair. Pengukuran berterusan adalah satu-satunya pertahanan praktikal. 8 4 0 -4 -8 Kawalan gelung tertutup Garis hanyut 0j 2j 4j 6j 8j Sisihan diameter luar dalam mikron sepanjang pengeluaran Langkah-langkah kawalan praktikal pada talian penyemperitan kateter termasuk: Tolok laser atau ultrasonik pada selang masa tetap, dilog pada kedudukan kili. Kawalan proses statistik pada OD, dinding dan bujur, dengan peraturan tindak balas dan bukannya pemeriksaan selepas fakta. Kelayakan pemasangan, operasi dan prestasi pada setiap gabungan acuan dan resin baharu. Kebolehkesanan lot penuh daripada kumpulan pelet hingga kili siap, di bawah sistem kualiti seperti ISO 13485. Kawalan perubahan yang didokumenkan untuk sebarang pelarasan yang menyentuh tetingkap yang disahkan. Daripada Tiub Tersemperit kepada Kateter Selesai Penyemperitan biasanya merupakan yang pertama daripada beberapa operasi. Proses sekunder seperti tipping, flaring, tebuk lubang, ikatan aliran semula, jalinan dan laminasi pengecutan haba adalah apa yang menjadikan gelendong tiub menjadi aci yang berfungsi. Langkah-langkah ini sangat bergantung pada apa yang berlaku di hulu: lumen yang terkeluar sedikit daripada bulat tidak akan mengelak dengan pasti pada injap hemostasis, dan dinding dengan tegasan beku-dalam akan herot semasa pengaliran semula. Susun atur lumen kompleks meletakkan permintaan tertinggi pada langkah penyemperitan. Profil berbilang lumen dengan dua, tiga atau lebih saluran memerlukan aliran seimbang mengikut acuan supaya setiap lumen mengekalkan bentuk dan keratan rentasnya sepanjang panjang penuh. Tiub Perubatan Berbilang Lumen untuk Reka Bentuk Kateter Kompleks Tiub tersemperit dengan pelbagai saluran boleh mengaktifkan aplikasi membolehkan akses serentak untuk wayar panduan, ubat-ubatan dan gas dalam koronari, dialisis, endoskopi dan kateter neurovaskular. Lihat Produk → Memilih Rakan Kongsi Penyemperitan Bagi pengeluar peranti, pembekal penyemperitan adalah sebahagian daripada pasukan reka bentuk secara berkesan. Perbezaan antara komponen vendor dan rakan kongsi pembangunan ditunjukkan dalam tempoh awal mereka terlibat dan berapa banyak proses yang boleh mereka dokumentasikan untuk anda. Ningbo LINSTANT Polymer Materials Co., Ltd. telah ditubuhkan pada 2014 dan sejak itu telah berkembang menjadi syarikat teknologi tinggi peringkat kebangsaan dengan lebih 500 kakitangan profesional. Syarikat komited untuk mengatasi peranan pembekal komponen tradisional, berusaha untuk menjadi sebahagian daripada produk pelanggannya. Daripada padanan tepat semasa fasa reka bentuk kolaboratif kepada jaminan kebolehpercayaan semasa pembuatan, LINSTANT menyepadukan secara mendalam ke dalam rantaian nilai teras produk pelanggannya, mengubah teknologi kateter menjadi kelebihan daya saing teras untuk produk mereka. Melalui inovasi teknologi yang berterusan dan kawalan kualiti yang ketat, kami mampu menyediakan syarikat peranti perubatan dengan penyelesaian sistem kateter tersuai yang lebih selamat, lebih tepat dan lebih maju dari segi teknologi. Pangkalan pengeluaran meliputi hampir 20,000 meter persegi ruang bilik bersih yang mematuhi GMP, dengan 15 garisan penyemperitan yang diimport menyokong penyemperitan tunggal, dua dan tiga lapisan, lapan garisan PEEK khusus, dua garisan pengacuan suntikan dan sekitar 100 unit jalinan, gegelung dan salutan. Liputan bahan merangkumi PEEK, polyimide, PTFE, ePTFE, FEP, PFA, ETFE, TPU, Pebax, PET dan PVDF, dan rangkaian produk merangkumi asas asas melalui aci bertetulang dan tiub belon ke kateter mikro dan kateter pemandu. Pengurusan kualiti diperakui kepada ISO 13485:2016. Bagi pasukan yang memerlukan sokongan reka bentuk dan bukannya tiub di luar rak, Perkhidmatan OEM dan ODM meliputi pembangunan bersama, perkakas, pengesahan proses dan pengeluaran bersiri. Soalan Lazim S1. Adakah penyemperitan kateter? Ia adalah proses cair yang membentuk pelet polimer ke dalam tiub kateter berterusan dengan diameter dalam, diameter luar dan dinding yang ditentukan. Ia menetapkan geometri yang semua langkah pemasangan kemudian bergantung pada. S2. Apakah toleransi yang boleh ditahan oleh penyemperitan kateter? Garisan yang dikawal dengan baik biasanya memegang diameter luar dalam /-0.02 hingga /-0.05 mm dan dinding dalam kira-kira 10 peratus daripada nominal, bergantung pada resin, ketebalan dinding dan saiz tiub. S3. Polimer manakah yang digunakan untuk penyemperitan tiub kateter? Pebax, TPU, PVDF, PET, polyimide, PEEK, PTFE, FEP, PFA dan ETFE adalah perkara biasa. Pilihan bahan memacu tingkap suhu, kekakuan aci dan strategi salutan. S4. Apakah perbezaan antara penyemperitan lumen tunggal dan multilumen? Tiub lumen tunggal mempunyai satu saluran. Tiub multilumen mengemas dua atau lebih saluran ke dalam satu profil, yang memerlukan aliran die seimbang supaya setiap lumen mengekalkan keratan rentasnya sepanjang panjang. S5. Bagaimana anda mengelakkan kekusutan dalam tiub kateter tersemperit? Dinding sepusat, ketebalan dinding yang konsisten, durometer yang betul atau lapisan tetulang jalinan, dan proses pengaliran semula yang terkawal semuanya meningkatkan rintangan kink. S6. Bolehkah tiub tersemperit dibekalkan sebagai sebahagian daripada pemasangan kateter OEM penuh? ya. Pembekal penyemperitan dengan keupayaan pemprosesan sekunder boleh menghantar aci berujung, terikat, jalinan atau bersalut, atau menyokong pembangunan kateter tersuai penuh daripada fasa reka bentuk kepada pengeluaran bersiri. .article-section{margin-bottom:28px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display: table!important;}.article-section table{border-collapse:collapse;width:100%;margin-bottom:12px;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section .chart{width:440px;margin:0 auto 12px auto;}.article-section .chart svg{display:block;width:100%;height:auto;}.article-section .company-block{background:#f5f9fd;border:1px solid #dbe4ee;border-left:4px solid #2b6cb0;border-radius:6px;padding:16px;margin-bottom:12px;}.article-section .faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:12px;}.article-section .faq-item{background:#f2f7fd;border-left:4px solid #2b6cb0;border-radius:6px;padding:12px;}.article-section .faq-q{font-weight:bold;color:#1a365d;margin-bottom:6px;}.article-section .faq-a{color:#3b4a59;margin-bottom:0;}@media (max-width:640px){.article-section .chart{width:100%;}.article-section .faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
 Hubungi kami
Sekiranya anda berminat dengan produk kami, sila hubungi kami
- Butiran Perhubungan
- Address : 5 Oak Park Dr, Bedford, MA 01730
- Tel: +86-13061789249
- Email: [email protected]
- The information provided on this website is intended for use only in countries and jurisdictions outside of the People's Republic of China.
- Produk
- Tiub extruded perubatan
- Tiub bertetulang perubatan
- Polyimide
- Mengintip
- Tiub belon
- Kateter mikro
- Proses sekunder
- Tiub pengecutan haba
- Fluoropolymer Medical Tubing
- Endoskop
- Sarung akses tekanan negatif
- Membimbing kateter
- Kateter angiografi
- Tiub braided tekanan tinggi
- Proses rawatan permukaan tiub perubatan
- Pautan cepat
- Rumah
- Mengenai kita
- Produk
- Penyelesaian
- OEM/ODM
- Berita
- Hubungi
- Pusat Berita
- Berita Industri
- Berita Syarikat
- Terminal mudah alih

