Mikrokateter 2.7 Fr boleh melepasi ujian pengesanan garis lurus dan masih berkedut pada kali pertama ia bertemu dengan arteri iliac yang berliku-liku. Apabila itu berlaku, pautan lemah jarang menjadi hujung distal lembut. Ia adalah hipotube yang membentuk aci proksimal, komponen yang menentukan berapa banyak tolakan dan tork sebenarnya mencapai hujung dan berapa banyak yang hilang kepada ovalisasi, lengkokan atau kegagalan ikatan. Hypotubes juga merupakan antara bahagian yang paling salah dinyatakan dalam bil bahan kateter. Nombor tolok bercampur dengan butiran milimeter, ketebalan dinding dipetik tanpa toleransi dan corak potongan dipilih daripada gambar dan bukannya sasaran kekakuan. Bahagian di bawah merangkumi maksud hipotube, cara perbandingan keluli tahan karat, MENGINTIP dan pilihan polimida, dimensi yang membawa risiko perolehan sebenar dan perkara yang perlu disahkan sebelum mengeluarkan pesanan pembelian. Apa Itu Hypotube? Hipotube ialah tiub dinding nipis ketepatan dengan diameter luar yang kecil berbanding panjangnya, digunakan sebagai aci pemancar tork yang boleh ditolak bagi kateter, wayar panduan, jarum atau sistem penghantaran. Perkataan itu berasal daripada tiub hipodermik, stok keluli tahan karat yang dilukis di belakang pembuatan jarum, dan ia kini meliputi mana-mana tiub gred aci yang melakukan kerja mekanikal yang sama, termasuk polimer dan versi komposit bertetulang. Dua ejaan muncul pada lukisan dan pesanan pembelian. Tiub hipo biasanya bermaksud produk kilang: panjang lurus atau gegelung tiub yang dilukis dalam tolok nominal. Hypotube biasanya bermaksud komponen siap selepas pemotongan, pemprofilan laser, deburring, dan pempasifan. Apabila pembekal memetik satu dan menghantar satu lagi, anda sama ada menerima tiub mentah yang tiada siapa boleh mengikat atau aci siap berharga tanpa operasi sekundernya. Dimensi tiub hipo dinding nipis nominal. Ketebalan dan toleransi dinding berbeza mengikut pembekal dan mengikut penetapan dinding biasa, dinding nipis atau dinding lebih nipis. Tolok OD nominal ID Nominal Peranan aci biasa 34G 0.16 mm (0.0063 in) 0.08 mm (0.0031 in) Lumen distal halus, laluan wayar mikro 32G 0.23 mm (0.0090 in) 0.10 mm (0.0041 in) Aci distal neurovaskular 30G 0.30 mm (0.0120 in) 0.15 mm (0.0060 in) Anggota dalaman mikrokateter 27G 0.41 mm (0.0163 in) 0.21 mm (0.0083 in) Aci penghantaran berlubang kecil 25G 0.51 mm (0.0203 in) 0.26 mm (0.0103 in) Aci proksimal mikrokateter 23G 0.64 mm (0.0253 in) 0.34 mm (0.0133 in) Aci kateter diagnostik 20G 0.90 mm (0.0354 in) 0.58 mm (0.0230 in) Bimbing anggota dalaman kateter 18G 1.27 mm (0.0500 in) 0.84 mm (0.0330 in) Trocar dan aci akses Bahan Hypo Tube: Perkara Yang Sebenarnya Membeli Anda Setiap Pilihan Pemilihan bahan ialah keputusan kekakuan pertama dan keputusan biokompatibiliti kedua. Setiap bahan hipotube biasa sudah pun menjadi bahan gred perubatan dengan sejarah peranti yang panjang, jadi pembeza sebenar ialah tingkah laku mekanikal dan berapa banyak langkah proses yang diperlukan oleh aci selepas itu. Keluli tahan karat 304 dan 304V Keluli tahan karat kekal sebagai lalai. Modulus anjal berhampiran 193 GPa memberikan tolakan tertinggi bagi setiap unit ketebalan dinding, ia boleh dilihat di bawah fluoroskopi tanpa bahan tambahan, dan pangkalan bekalan pemotongan laser adalah matang. Kos kelihatan di hiliran: pempasifan, deburring berhati-hati untuk mengawal zarah, dan sambungan pelekat yang bertolak ansur dengan pencemaran permukaan yang sangat sedikit. MENGINTIP MENGINTIP terletak di tengah pada modulus lentur berhampiran 3.8 GPa mengikut lembaran data bahan yang diterbitkan, kira-kira lima puluh kali lebih lembut daripada keluli tahan karat. Itulah ciri apabila aci mesti bengkok berulang kali tanpa berbelit, memegang lengkung yang terbentuk, dan kekal serasi dengan MRI. PEEK adalah radiolusen melainkan dikompaun dengan barium sulfat atau tungsten, terikat dengan baik pada jaket Pebax dan nilon, dan boleh dinyalakan, dihujung atau dimesin selepas penyemperitan. Untuk aci di mana peralihan proksimal lembut atau keserasian magnet penting, ia menghilangkan langkah ikatan logam-ke-polimer sepenuhnya. Gambaran keseluruhan ini tiub PEEK digunakan untuk aci kateter meliputi butiran reka bentuk tambahan. MENGINTIP Tiub Bahan PEEK mempunyai toleransi suhu tinggi dan boleh beroperasi secara stabil dalam persekitaran sehingga 250 Celcius, sambil mengekalkan sifat mekanikal yang baik, termasuk s... Lihat Produk → Polimida Polimida is the stiffest of the common polymer shaft materials, which makes it the usual reinforcement layer in microcatheters. It can be produced at wall thicknesses that would collapse in most other polymers, withstands steam and ethylene oxide sterilisation, and holds dimensions at temperatures that would deform Pebax. Its limits are brittleness in sharp bends and cost. Tiub Polimida Perubatan Tiub Polimida Perubatan exhibits good strength and wear resistance, maintaining its performance even at small dimensions. For medical surgical applications that deman... Lihat Produk → Modulus lentur polimer aci biasa (GPa) MENGINTIP Polimida PTFE Pebax 72D 3.8 3.0 0.55 0.51 0 1 2 3 4 Nilai modulus lentur indikatif diambil daripada lembaran data polimer yang diterbitkan. Keluli tahan karat 304 adalah kira-kira 193 GPa dan ditinggalkan dalam skala supaya perbezaan polimer kekal boleh dibaca. Dari Tiub ke Aci: Bagaimana Hypotube Menjadi Kateter Beberapa kateter siap adalah hipotube tunggal dari hab ke hujung. Seni bina biasa ialah aci tiga zon: bahagian proksimal kaku yang membawa tolakan, bahagian tengah bertetulang yang memindahkan tork, dan bahagian distal lembut yang mengikuti wayar panduan tanpa mencederakan dinding kapal. Hipotube proksimal (PEEK atau 304 SS) Jalinan atau gegelung bertetulang aci tengah Hujung lembut distal Pandangan isometrik skematik aci kateter tiga zon. Bukan nak skali. Hipotub logam diprofilkan dengan pemotongan laser dan bukannya dengan menukar bahan. Potongan lingkaran, potongan terputus dan corak tingkap menjadikan tiub tegar menjadi segmen yang fleksibel, dan pic potongan menetapkan kecerunan kekakuan. Aci polimer mencapai hasil yang sama dengan alatan yang berbeza: lapisan jalinan atau gegelung, jaket durometer berubah-ubah atau penyemperitan berbilang lapisan. Pembinaan jalinan memberikan letupan dan tork tertinggi untuk ketebalan dinding tertentu, itulah sebabnya peranti penarafan tekanan menggunakannya. Tiub Jalinan Tekanan Tinggi Tiub Jalinan Tekanan Tinggi, atau Tiub Pemantauan Tekanan Tinggi, digunakan untuk menyuntik media kontras dan penyelesaian perubatan lain semasa PTCA, prosedur PCI atau angioplas... Lihat Produk → Dimensi dan Toleransi Yang Membawa Risiko Perolehan Kebanyakan pelepasan kualiti hipotube adalah masalah tindanan dimensi dan bukannya masalah material. Empat nombor menentukan sama ada aci dipasang dan berfungsi: diameter luar, diameter dalam, keseragaman dinding dan kedudukan ciri potong. Nilai biasa dilihat dalam spesifikasi aci kateter. Had yang boleh diterima bergantung pada kelas peranti, ketebalan dinding dan kaedah pemasangan, jadi setujuinya secara bertulis sebelum perkakas dipotong. Parameter Biasa dinyatakan Mengapa ia penting Toleransi OD ±0.013 mm (±0.0005 in) Muatkan di dalam kateter pemandu atau jaket luar; jurang garis ikatan Toleransi ID ±0.013 mm Wayar atau laluan peranti; kadar siram dan suntikan Keseragaman dinding 90% daripada dinding nominal atau lebih baik Prestasi kink dan pecah di bawah lenturan Kelurusan (camber) Biasanya 0.05 mm setiap 100 mm Orientasi petua, penjejakan, penjajaran jalur penanda Kedudukan ciri potong ±0.1 mm Titik peralihan kekakuan dan kepekatan tegasan Keadaan tepi Bebas burr, deburred, pasif Penjanaan zarah dan lelasan wayar panduan Kemasan permukaan Ra 0.4 µm atau lebih baik apabila digilap Geseran, lekatan, trombogenisiti Tiga risiko muncul berulang kali. Pertama, serlahan ciri tolok dan metrik bercampur-campur: keperluan 25G dan keperluan 0.51 mm adalah hampir tetapi tidak sama, dan perbezaannya muncul pada sambungan ikatan. Kedua, toleransi disebut tanpa kaedah pemeriksaan, dan ±0.013 mm bermaksud perkara yang berbeza kepada mikrometer laser, pembanding optik dan tolok palam. Ketiga, keseragaman camber dan dinding ditinggalkan dalam lukisan walaupun ia menjelaskan bahagian yang tidak seimbang dalam aduan kinking dan orientasi hujung. Metal vs Polimer Hypotubes: Memilih Mengikut Fungsi Jika keperluan adalah tolakan maksimum dalam diameter sekecil mungkin, keluli tahan karat masih menang. Jika aci mesti bengkok berulang kali tanpa berbelit, kekal boleh digunakan dalam suite MRI, elakkan ikatan logam-ke-polimer, atau beralih ke hujung lembut tanpa sambungan, polimer atau hipotube komposit bertetulang biasanya merupakan jawapan yang lebih baik. Perbandingan di bawah menilai setiap bahan dari 1 hingga 5 pada lima kriteria yang mendorong kebanyakan ulasan reka bentuk aci. MENGINTIP Polimida 304 keluli tahan karat Kekakuan Fleksibiliti Rintangan kink Keserasian MRI Kemudahan ikatan Tolak dan tork: Keluli tahan karat 304 memberikan paling banyak setiap unit dinding; PEEK dan polyimide memerlukan dinding yang lebih tebal atau lapisan jalinan untuk memadankannya. Rintangan kink: polimer menang dalam jejari selekoh ketat; logam bergantung pada corak potong dan pic. Radiopacity: keluli tahan karat boleh dilihat secara lalai; aci polimer memerlukan sebatian radiopaque atau jalur penanda. Ikatan: aci polimer mengikat ikatan haba atau ikatan pelarut pada jaket, manakala logam memerlukan pelekat atau kimpalan serta penyediaan permukaan. Keserasian pengimejan: MENGINTIP and polyimide work in MRI; stainless steel does not. Struktur kos: logam mempunyai kos bahan yang lebih rendah dan lebih banyak operasi sekunder; polimer mempunyai kos bahan yang lebih tinggi dan langkah proses yang lebih sedikit. Perkara yang Perlu Disahkan Sebelum Melepaskan Pesanan Hypotube Tiga cek menangkap kebanyakan kejutan yang mahal. Minta kaedah pemeriksaan, bukan sahaja toleransi. Petak bual ±0.013 mm yang sama berkelakuan berbeza pada mikrometer laser, pembanding optik dan tolok palam, jadi namakan kaedah pada lukisan itu. Sahkan sama ada petikan meliputi hipotube siap atau hipo tiub sepanjang kilang. Pemprofilan laser, deburring, pempasifan dan pemeriksaan adalah item baris yang berasingan dan selalunya keupayaan berasingan. Minta data peringkat lot mengenai keseragaman dinding dan camber, bukan sekadar sijil pematuhan. Kedua-dua pembolehubah ini menyumbang sebahagian besar aduan kinking dan orientasi tip yang dilaporkan di lapangan. Untuk program yang memerlukan pembangunan aci dan bukannya tiub katalog, an Program aci kateter OEM/ODM boleh meliputi keseluruhan rantai, daripada penyemperitan dan jalinan melalui pemprofilan laser, ikatan, dan pemeriksaan di bawah satu sistem kualiti. Itu mengalih keluar hujah yang muncul apabila hipotube dan jaket datang daripada pembekal yang berbeza dengan konvensyen pengukuran yang berbeza. Mengenai Ningbo LINSTANT Polymer Materials Co., Ltd. Ningbo LINSTANT Polymer Materials Co., Ltd. telah ditubuhkan pada 2014 dan sejak itu telah berkembang menjadi perusahaan teknologi tinggi peringkat kebangsaan dengan lebih 500 kakitangan profesional. Syarikat komited untuk mengatasi peranan pembekal komponen tradisional, berusaha untuk menjadi sebahagian daripada produk pelanggannya. Daripada padanan tepat semasa fasa reka bentuk kolaboratif kepada jaminan kebolehpercayaan semasa pembuatan, LINSTANT menyepadukan secara mendalam ke dalam rantaian nilai teras produk pelanggannya, mengubah teknologi kateter menjadi kelebihan daya saing teras untuk produk mereka. Melalui inovasi teknologi yang berterusan dan kawalan kualiti yang ketat, kami mampu menyediakan syarikat peranti perubatan dengan penyelesaian sistem kateter tersuai yang lebih selamat, lebih tepat dan lebih maju dari segi teknologi. Syarikat itu bekerja dari kemudahan bilik bersih yang mematuhi GMP seluas hampir 20,000 meter persegi dan memegang pensijilan ISO 13485:2016 untuk pengurusan kualiti peranti perubatan. Sumber pengeluaran termasuk saluran penyemperitan yang diimport dengan keupayaan penyemperitan tunggal, dua dan tiga lapisan, talian penyemperitan PEEK khusus, garisan acuan suntikan dan tapak jalinan, gegelung, salutan, kimpalan dan peralatan yang dipasang yang besar. Rangkaian produk merangkumi tiub tersemperit perubatan, tiub bertetulang, tiub belon, tiub pengecutan haba, tiub fluoropolimer, komponen PEEK dan polimida, kateter mikro, kateter panduan dan kateter angiografi, disokong oleh proses sekunder dan perkhidmatan rawatan permukaan. Soalan Lazim Mengenai Hypotubes S1. Untuk apa hipotube digunakan? Hipotub membentuk aci boleh tolak di dalam mikrokateter, kateter panduan, wayar panduan, pemasangan jarum, dan sistem penghantaran stent. Ia menghantar tolakan dan tork dari hab ke hujung distal sambil memastikan aci cukup nipis untuk melalui kapal sempit. S2. Apakah perbezaan antara hipotube dan hipo tiub? Tiub hipo ialah tiub mentah sepanjang kilang dalam tolok nominal. Hipotube ialah komponen siap selepas pemotongan, pemprofilan laser, deburring, dan pempasifan. Sentiasa sahkan yang mana satu meliputi petikan, kerana harga dan masa utama adalah tidak sama. S3. Bolehkah tiub polimer menggantikan hipotube keluli tahan karat? Dalam banyak aci, ya. HIPOTUB PEEK dan polimida mengeluarkan ikatan logam-ke-polimer, menambah keserasian MRI, dan meningkatkan rintangan kink. Mereka melepaskan kekakuan paksi, jadi peranti bertekanan lebih panjang atau lebih tinggi biasanya menambah lapisan tetulang jalinan atau gegelung. S4. Apakah saiz tiub hipo terkecil yang ada? Tolok hipodermik standard mencapai 34G, kira-kira 0.16 mm diameter luar dan 0.08 mm diameter dalam. Lubang yang lebih ketat wujud sebagai item pembangunan tersuai, tetapi pada skala itu keseragaman dan pengendalian dinding menjadi faktor pengehad dan bukannya proses lukisan. S5. Toleransi yang manakah paling penting pada tiub hipo tersuai? Toleransi OD dan ID, keseragaman dinding, dan camber. Keseragaman dan kelurusan dinding menerangkan kebanyakan aduan kekusutan dan orientasi hujung, namun ia adalah dua nilai yang paling jarang ditulis pada lukisan atau disahkan dalam pemeriksaan masuk. S6. Adakah anda mengeluarkan hipotube tersuai dan aci kateter? ya. LINSTANT menyemperit dan memproses tiub polimer dalam PEEK, polyimide, PTFE, FEP, PFA, Pebax dan TPU, dan membina aci bertetulang, tiub jalinan dan komponen kateter berbilang lapisan di bawah sistem kualiti ISO 13485:2016 sebagai rakan kongsi OEM/ODM. Pemilihan hipotube memberi ganjaran kepada keputusan awal. Betulkan sasaran kekakuan, had keseragaman dinding, dan kaedah pemeriksaan sebelum perkakas dipotong, dan aci selebihnya mengikut nombor dan bukannya kebiasaan. Sama ada reka bentuk akhir berakhir sebagai keluli tahan karat berprofil laser, aci PEEK atau polimida atau komposit jalinan, ketiga-tiga keputusan yang sama itu menentukan bagaimana ia berkelakuan di dalam kapal. .article-section{margin-bottom:24px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display:table!important;}.article-section thead{display:table-header-group!important;}.article-section tbody{display:table-row-group!important;}.article-section tr{display:table-row!important;}.article-section th{display:table-cell!important;}.article-section td{display:table-cell!important;}.article-section table{width:100%;border-collapse:collapse;margin-bottom:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section .chart-box{text-align:center;margin:16px 0;}.article-section .chart-box svg{width:440px;height:auto;display:inline-block;}.article-section .company-card{background:#eef4f9;border:1px solid #d3e2ee;border-left:4px solid #2b6cb0;border-radius:8px;padding:16px;}.article-section .takeaway{background:#f6f9fc;border-top:2px solid #2b6cb0;border-bottom:2px solid #2b6cb0;padding:16px;}.article-section .faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:12px;}.article-section .faq-item{background:#f4f8fb;border-left:4px solid #2b6cb0;border-radius:6px;padding:12px;}.article-section .faq-item h3{color:#1f4e79;}@media (max-width:640px){.article-section .chart-box svg{width:100%;height:auto;}.article-section .faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}


-
07Oct-2026Hypotubes Diterangkan: Bahan, Saiz, dan Alternatif Polimer untuk Kateter

-
15Sep-2026Pemesinan CNC PEEK Precision: Panduan Lengkap untuk Komponen Gred PerubatanPemesinan CNC PEEK adalah salah satu laluan yang paling boleh dipercayai ke bahagian plastik bertoleransi ketat dan berprestasi tinggi. Tidak seperti polimer asas, PEEK mengekalkan sifat mekanikalnya pada suhu tinggi, menentang bahan kimia yang agresif, dan masih memotong dengan bersih apabila parameter yang betul digunakan. Bagi jurutera peranti perubatan, kombinasi ini sukar untuk dikalahkan. Apa yang Menjadikan PEEK Calon Teguh untuk Pemesinan CNC? PEEK (polieter eter keton) ialah termoplastik separa kristal dengan suhu perkhidmatan berterusan sekitar 260°C dan takat lebur berhampiran 343°C. Ia menawarkan kekuatan tegangan dan lentur yang tinggi, rintangan rayapan yang sangat baik, dan penyerapan lembapan yang rendah, yang memberikan bahagian bermesin kestabilan dimensi yang luar biasa. Ciri-ciri ini menerangkan sebab industri dari aeroangkasa hingga perubatan bergantung pada PEEK untuk komponen yang mesti menahan pensterilan berulang, pendedahan kimia dan tekanan mekanikal. Prestasi relatif PEEK yang tidak diisi (skor ilustrasi daripada data yang diterbitkan biasa) Kekuatan tegangan 85 Kekuatan lentur 80 Kestabilan terma 95 Rintangan kimia 90 Ketahanan pakai 88 Pakar mesin juga menghargai bahawa PEEK tersedia dalam beberapa gred - gred tidak diisi, penuh kaca, gentian karbon dan gred perubatan. Pilihan mempengaruhi pembentukan cip, kehausan alatan, dan sifat bahagian akhir. Unfilled PEEK adalah yang paling mudah untuk dimesin dan memberikan permukaan yang bersih, manakala gred yang diperkukuh menambah kekakuan tetapi memerlukan perkakas yang lebih keras. Struktur separa kristal juga bermakna bahagian mengekalkan prestasi mekanikalnya selepas kitaran pensterilan, yang merupakan faktor penentu untuk instrumen perubatan yang boleh digunakan semula. Amalan Terbaik Pemesinan CNC PEEK: Apa yang Berfungsi dalam Pengeluaran Sebenar PEEK berkelakuan berbeza daripada logam atau plastik standard. Ia menghasilkan cip yang panjang dan bertali berbanding cip yang pecah, jadi kawalan cip adalah penting. Bahan ini juga sensitif kepada haba: terlalu banyak geseran boleh menyebabkan lebur setempat atau kekasaran permukaan. Gunakan alat karbida tajam atau berlian polihabluran (PCD). Karbida cukup untuk kebanyakan pekerjaan; PCD mengurangkan haus apabila pemesinan diisi PEEK. Suapan dan kelajuan penting. Titik permulaan biasa ialah 100-150 m/min kelajuan pemotongan dengan beban cip ringan, tetapi sentiasa sahkan dengan pembekal bahan. Pastikan zon pemotongan sejuk dengan udara atau, jika dibenarkan, penyejuk banjir. Ini menghalang keretakan akibat tekanan dan mengekalkan toleransi. Pertimbangkan untuk menyepuhlindap kosong PEEK sebelum selesai. Penyepuhlindapan pada 200-220°C membebaskan tegasan dalaman dan meningkatkan kestabilan dimensi. Keluarkan serpihan bertali dengan kerap untuk mengelakkan lilitan alat. Dia. 4.0 mm ±0.05 mm 6.0 mm Untuk komponen berbentuk tiub, penjagaan tambahan diperlukan untuk mengelakkan keruntuhan dinding. Nasihat menggergaji dan menghadap terperinci tersedia dalam panduan kami tentang cara memotong tiub PEEK . Dalam amalan, pendekatan konservatif - kelajuan gelendong yang lebih perlahan, alat yang lebih tajam, dan penyejuk berterusan - menghasilkan hasil yang paling konsisten. Apabila geometri termasuk dinding nipis, kurangkan kadar suapan sebelum menukar geometri alat. Pemesinan PEEK Gred Perubatan: Apakah Perubahan? Pengeluar peranti perubatan tidak boleh merawat PEEK dengan cara yang sama seperti komponen industri. Bahan mentah mesti memenuhi keperluan biokompatibiliti seperti USP Kelas VI atau ISO 10993, dan proses pemesinan mesti melindungi bahagian tersebut daripada pencemaran. Ini bermakna peralatan khusus, udara yang ditapis, dan prosedur operasi bilik bersih yang berdisiplin. Pertimbangan pemesinan PEEK gred industri lwn gred perubatan Faktor PERINDUSTRIAN PEEK PEEK perubatan Pensijilan bahan Lembaran data standard USP Kelas VI / ISO 10993 Persekitaran Kedai standard Bilik bersih (ISO 7 atau lebih baik) Sekatan alatan Penyejuk standard dibenarkan Kurangkan pencemaran pelincir Dokumentasi Pemeriksaan asas Kebolehkesanan kelompok penuh dan DHR Penggunaan biasa Aeroangkasa, automotif Kateter, alat pembedahan, implan Mengikut pengalaman kami, peralihan daripada pemesinan gred industri kepada perubatan adalah lebih daripada sijil bahan. Ia memerlukan pengendali yang memahami bagaimana satu burr boleh menjejaskan peranti. Inilah sebabnya mengapa LINSTANT menjalankan proses yang disahkan dengan kebolehkesanan yang didokumenkan untuk setiap kelompok. Tempat Bahagian PEEK Mesin CNC Digunakan dalam Peranti Perubatan PEEK bermesin CNC muncul di seluruh peranti perubatan moden. Anda akan menemuinya dalam kelengkapan kateter, pemegang endoskop, penebat alat pembedahan, dan komponen untuk pam bantuan jantung. Keupayaannya untuk disterilkan berulang kali, tanpa kehilangan prestasi mekanikal, menjadikannya pengganti logam yang ideal. PEEK juga berfungsi dengan baik di bawah beban mampatan, jadi ia kelihatan di tempat duduk injap, perumah pam dan mekanisme pengapit di mana kestabilan dimensi adalah kritikal. Untuk prototaip, pemesinan CNC selalunya merupakan cara terpantas untuk mengesahkan reka bentuk sebelum beralih ke pengacuan suntikan. Jika anda membuat prototaip peranti baharu atau beralih ke dalam pengeluaran, LINSTANT boleh menyokong anda dengan beberapa bentuk produk PEEK yang direka untuk disepadukan terus ke dalam aliran kerja CNC: Komponen PEEK Bermesin CNC untuk Pembuatan Peranti Perubatan Penyenaraian produk ini meliputi bahagian mesin PEEK yang sesuai untuk aliran kerja CNC, menawarkan ketepatan tinggi, biokeserasian dan rintangan haba. Ia relevan di sini sebagai pilihan langsung untuk prototaip atau pengeluaran. Lihat Produk → Tiub PEEK dengan Toleransi Dimensi Tepat dan Pilihan Berbilang Lumen Terokai tiub PEEK dengan diameter dalam daripada 0.10 mm dan rintangan suhu melebihi 250°C, serta variasi tiub berbilang lumen dan belon. Ideal untuk kardiovaskular, tulang belakang, dan aplikasi intervensi lain. Lihat Produk → Perkhidmatan Pengacuan Suntikan PEEK untuk Komponen Implan Boleh Disteril Bersuhu Tinggi Pengacuan suntikan PEEK membolehkan pengeluaran bilik bersih, modulus rapat dengan tulang, dan radiolusen. Perkhidmatan ini diserlahkan untuk projek yang memerlukan geometri kompleks, kawalan kos dan pematuhan peraturan implan. Lihat Produk → Mengenai Ningbo LINSTANT Polymer Materials Co., Ltd. Ningbo LINSTANT Polymer Materials Co., Ltd. telah ditubuhkan pada 2014 dan sejak itu telah berkembang menjadi perusahaan teknologi tinggi peringkat kebangsaan dengan lebih 500 kakitangan profesional. Syarikat komited untuk mengatasi peranan pembekal komponen tradisional, berusaha untuk menjadi sebahagian daripada produk pelanggannya. Daripada padanan tepat semasa fasa reka bentuk kolaboratif kepada jaminan kebolehpercayaan semasa pembuatan, LINSTANT menyepadukan secara mendalam ke dalam rantaian nilai teras produk pelanggannya, mengubah teknologi kateter menjadi kelebihan daya saing teras untuk produk mereka. Melalui inovasi teknologi yang berterusan dan kawalan kualiti yang ketat, kami mampu menyediakan syarikat peranti perubatan dengan penyelesaian sistem kateter tersuai yang lebih selamat, lebih tepat dan lebih maju dari segi teknologi. Selain bahagian PEEK bermesin CNC, LINSTANT menawarkan penyemperitan, pengacuan, operasi sekunder dan rawatan permukaan di bawah satu bumbung. Lawati kami halaman OEM/ODM untuk melihat cara kami mengendalikan projek tersuai daripada reka bentuk hingga pengesahan. Soalan Lazim tentang PEEK CNC Machining Adakah PEEK sukar untuk mesin CNC? Tidak. Dengan alatan tajam dan haba terkawal, mesin PEEK boleh diramal dan menghasilkan bahagian yang bersih dan bertoleransi ketat. Apakah gred PEEK terbaik untuk pemesinan CNC? PEEK semula jadi yang tidak diisi adalah paling mudah untuk dimesin; PEEK yang dipenuhi karbon menambah kekakuan tetapi mempercepatkan haus alatan. Apakah toleransi yang boleh anda capai dengan pemesinan PEEK? Bahagian PEEK bermesin kecil biasanya memegang ±0.05 mm. Bahagian dinding yang lebih besar atau nipis mungkin memerlukan ±0.1 mm. Bagaimanakah PEEK dibandingkan dengan PTFE atau PI? PEEK lebih kuat dan kaku daripada PTFE dan lebih mudah dimesin berbanding PI, sambil masih menawarkan rintangan haba yang sangat baik. Adakah mesin PEEK selamat untuk peranti perubatan? Ya, apabila anda menggunakan PEEK gred perubatan dan pembuatan di bawah keadaan bilik bersih dengan kawalan proses yang betul. Mengapakah PEEK begitu popular dalam pembuatan perubatan? Ia bertahan dalam pensterilan berulang, tahan bahan kimia dan mengekalkan integriti mekanikal di bawah pemuatan jangka panjang. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section{margin-bottom:32px;padding:24px;border:1px solid #e6eef5;border-radius:12px;background:#fafcff;}.article-section .chart-container{width:440px;margin:16px auto;text-align:center;}.article-section .chart-caption{caption-side:bottom;font-size:14px;color:#808080;margin-bottom:8px;font-style:italic;}.article-section .bar-item{display:flex;align-items:center;margin-bottom:8px;font-size:14px;}.article-section .bar-label{width:150px;text-align:right;padding-right:12px;color:#333;font-size:14px;}.article-section .bar-track{flex:1;background:#f0f0f0;border-radius:6px;height:24px;overflow:hidden;}.article-section .bar-fill{background:#0077b6;height:100%;color:#fff;line-height:24px;font-size:13px;padding-right:8px;text-align:right;border-radius:6px;}.article-section .chart-container svg{width:100%;height:auto;}.article-section .faq-grid{display:grid;grid-template-columns:repeat(2,1fr);gap:16px;margin-top:16px;}.article-section .faq-item{background:#f4f9ff;border-left:4px solid #0077b6;padding:16px;border-radius:8px;}.article-section .faq-item h3{font-size:17px;color:#003566;margin:0 0 6px;}.article-section .faq-item p{margin:0;font-size:15px;line-height:1.5;}.article-section > a[data-product-card="true"]{display:inline-block;padding:14px 20px;margin:10px 12px 10px 0;background:#e7f2fa;border:2px solid #0077b6;border-radius:10px;text-decoration:none;color:#0077b6;font-weight:bold;font-size:16px;}.article-section > a[href="/product/peek/peek-machined-parts.html"]::after{content:"PEEK Machined Parts";}.article-section > a[href="/product/peek/peek-tubing.html"]::after{content:"PEEK Tubing";}.article-section > a[href="/product/peek/peek-injection-molding.html"]::after{content:"PEEK Injection Molding";}@media (max-width:640px){.article-section .chart-container{width:100%;}.article-section .faq-grid{grid-template-columns:1fr;}.article-section{padding:16px;}.article-section .bar-label{width:110px;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}

-
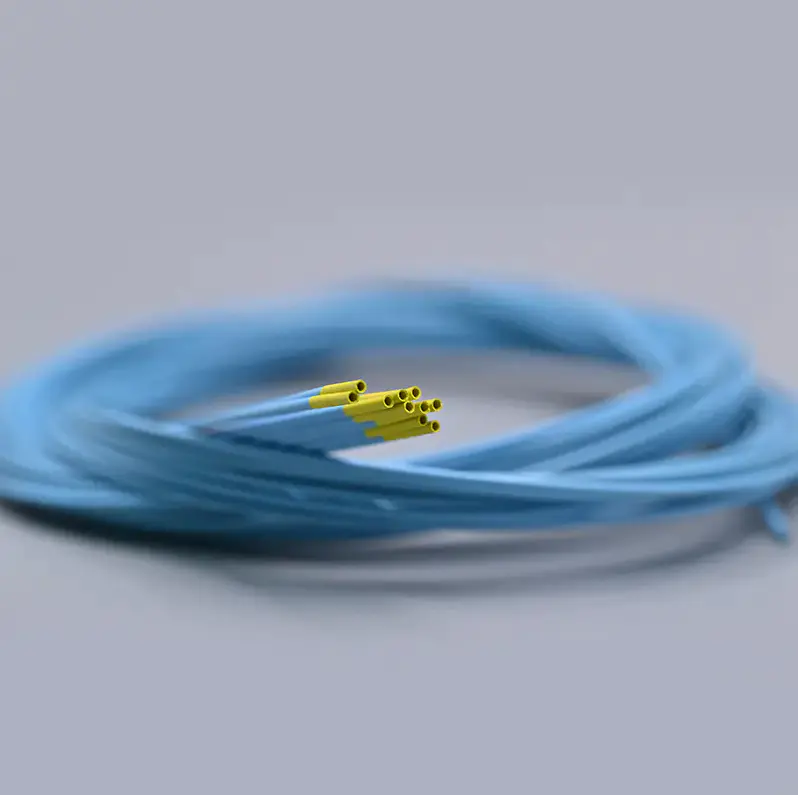
30Sep-2026Memahami Salutan Hidrofilik: Bagaimana Ia Mengurangkan Geseran dalam Peranti PerubatanSeorang neurointerventionalist adalah sembilan puluh minit menjalani trombektomi mekanikal. Setiap kali mikrokateter membengkokkan selekoh di arteri serebrum tengah, seretan permukaan terhadap dinding salur membuat hujung tertinggal di belakang aci. Doktor mengimbangi dengan lebih daya ke hadapan, yang meningkatkan tekanan dinding. Kesukaran yang tepat ini - geseran antara peranti dan tisu hidup - ialah salutan hidrofilik yang dibangunkan untuk diselesaikan. Dikurangkan kepada keperluan asasnya: salutan hidrofilik mengubah permukaan polimer yang kering dan geseran tinggi kepada laluan yang basah dan hampir tanpa geseran. Ia adalah perbezaan antara menolak kateter melalui pasir dan meluncurkannya merentasi lapisan air. Apakah Salutan Hidrofilik? Jawapan ringkas: salutan hidrofilik ialah lapisan polimer nipis bersambung silang, biasanya setebal 1–10 µm, terikat secara kimia pada permukaan peranti perubatan. Apabila terdedah kepada air atau darah, ia menyerap lembapan dan membengkak menjadi lapisan sempadan gel ricih rendah. Lapisan inilah yang merendahkan pekali geseran (CoF) pada antara muka peranti–tisu. Mekanismenya ialah kimia fizikal. Polimer yang digunakan - biasanya polyvinylpyrrolidone (PVP), polyacrylamide, atau polyethylene-oxide copolymers - membawa kumpulan berfungsi yang membentuk ikatan hidrogen dengan air. Dalam beberapa saat selepas membasahkan, sarung terhidrat terbentuk di atas permukaan bersalut. Di bawah beban, anjakan ricih berlaku di dalam lapisan air terikat itu dan bukannya pada antara muka pepejal. Oleh itu geseran menurun daripada julat 0.3–0.5 tipikal tiub polimer tidak bersalut kepada di bawah 0.05, pengurangan melebihi 90 peratus dalam kebanyakan perbandingan yang diterbitkan. Keratan Rentas Dinding Kateter — Pandangan Isometrik Lapisan ditunjukkan dipisahkan untuk kejelasan Hidrofilik baju atasan (1–10 µm) Lapisan ikat / buku asas Substrat (dinding tiub tersemperit) Mengapa Pelinciran Penting Pelinciran bukan isu persepsi permukaan; ia adalah parameter keselamatan pesakit. Peranti yang bergerak melalui saluran darah, ureter dan saluran hempedu semuanya berinteraksi dengan tisu yang rapuh. Geseran tinggi diterjemahkan kepada kekejangan kapal, kecederaan intim, dan keperluan untuk manipulasi kateter yang lebih agresif. Penilaian prestasi peranti intervensi yang diterbitkan secara konsisten menunjukkan bahawa peranti bersalut memerlukan daya sisipan yang jauh lebih rendah daripada versi tidak bersalut yang setara, dan daya itu meningkat dengan lebih perlahan apabila peranti diposisikan semula berulang kali. Perwakilan nilai pekali geseran basah menggambarkan perbezaan: Pekali Geseran Basah Mengikut Jenis Permukaan 0.48 0.18 0.15 0.03 Tidak bersalut silikon PTFE Hidrofilik Nilai perwakilan daripada literatur salutan peranti perubatan yang diterbitkan; lebih rendah adalah lebih baik. Perbezaan itu penting secara klinikal. Peranti yang bergerak dengan lancar merendahkan risiko kekejangan saluran, pembedahan intim dan keperluan untuk kedudukan semula berulang — parameter yang secara langsung mempengaruhi masa prosedur dan hasil pesakit. Lapisan Hidrofilik lwn Hidrofobik Salutan hidrofobik — seperti PTFE, silikon atau lapisan berasaskan parafin — menangkis air dan mengurangkan geseran dengan meminimumkan lekatan permukaan. Ia berkesan dalam keadaan kering, tetapi CoF mereka dalam persekitaran darah basah biasanya kekal melebihi 0.1. Salutan hidrofilik berfungsi secara bertentangan: ia menarik dan menahan air, mewujudkan lapisan sempadan yang mengatasi sebarang permukaan hidrofobik setelah terhidrat. Pilihan bergantung pada konteks penggunaan. Untuk wayar panduan, reka bentuk PTFE atas wayar kekal standard kerana permukaan yang kering dan licin rendah adalah wajar. Untuk kateter dan sarung yang memerlukan navigasi basah, sistem hidrofilik memberikan CoF yang lebih rendah dan lebih konsisten. Perbezaan utama antara pendekatan salutan hidrofilik dan hidrofobik untuk peranti perubatan. Harta benda Hidrofilik coating Salutan hidrofobik Sudut sentuhan air >90° Geseran apabila basah CoF 0.02–0.05 CoF 0.1–0.25 Mekanisme pelinciran Lapisan sempadan gel terhidrat Tenaga permukaan rendah menolak cecair Penggunaan biasa Kateter, sarung, mikrokateter Wayar panduan, komponen berinjap Kimia Salutan Hidrofilik Tiga keluarga polimer mendominasi pasaran salutan gred peranti perubatan. Sistem berasaskan PVP adalah yang paling biasa untuk kateter. Mereka menggabungkan pengambilan air yang tinggi dengan pembentukan filem yang sangat baik dan boleh disambung silang secara terma atau dengan UV. Salutan poliakrilamida menawarkan ketahanan tinggi di bawah ujian lap berulang, menjadikannya pilihan yang kerap untuk sarung pengenalan dan peranti yang lebih besar. Sistem berasaskan PEO digunakan apabila berbasikal basah-kering lanjutan diperlukan; kinetik penghidratan mereka yang lebih perlahan memberikan pelinciran yang berterusan untuk prosedur yang lebih lama. Tenaga permukaan substrat menentukan cara salutan berlabuh. Termoplastik bertenaga tinggi seperti nilon, Pebax, dan ikatan TPU dengan baik selepas pengaktifan plasma. Fluoropolimer seperti PTFE dan FEP memerlukan etsa atau lapisan pengikat primer. Melangkau penyediaan permukaan adalah punca yang paling biasa berlakunya penembusan salutan dalam pengeluaran. Bagaimana Salutan Hidrofilik Digunakan Tiga proses meliputi hampir semua kateter dan tiub. Salutan celup — yang paling biasa — menghasilkan liputan seragam pada profil luaran yang kompleks. Peranti direndam dalam larutan salutan dan ditarik balik pada kadar terkawal; ketebalan filem basah bergantung pada kelajuan pengeluaran dan kelikatan larutan, dengan ketebalan kering biasa 2–8 µm. Salutan semburan ditentukan apabila liputan terpilih diperlukan, contohnya untuk menyalut hanya bahagian distal aci. Salutan isi dan longkang, yang mengisi lumen kateter dengan larutan salutan dan kemudian mengalirkannya, adalah kaedah pilihan untuk rawatan permukaan dalaman. Kawalan proses lebih penting daripada pemilihan kimia. Hanyutan kelikatan, buih terperangkap, kelembapan, dan keseragaman suhu penawar semuanya mengalihkan prestasi CoF dan lekatan akhir. LINSTANT mengendalikan garisan rawatan permukaan khusus dalam kemudahan terkawal GMPnya, membolehkan projek kateter bergerak daripada substrat tersemperit ke produk siap bersalut di bawah satu bumbung. Sudut Sentuhan Air mengikut Keadaan Permukaan 20° 40° 60° 80° 72° Tidak bersalut 35° Plasma dirawat 12° Hidrofilik Nilai biasa untuk substrat PET (polietilena tereftalat); sudut rendah bermakna pembasahan yang lebih baik. Faedah Prestasi Utama Salutan hidrofilik memberikan peningkatan prestasi yang boleh diukur yang berterusan melalui kitaran hayat peranti penuh. Dalam perbandingan bangku, kateter bersalut secara rutin mencapai pengurangan 90 peratus atau lebih dalam CoF basah dan pengurangan berkadar dalam daya sisipan. Selain itu: Trauma kapal berkurangan: seretan permukaan yang lebih rendah bermakna kurang denudasi endothelial dan kurang vasospasme. Kawalan peranti bertambah baik: pakar perubatan boleh merasakan tindak balas hujung kerana tolakan lajur tidak diserap oleh geseran di sepanjang aci. Penempatan semula menjadi kurang traumatik: kemajuan distal berulang dan penarikan balik menyaksikan pembentukan geseran yang lebih perlahan dalam peranti bersalut berbanding kawalan tidak bersalut. Atribut Prestasi — Hidrofilik lwn Kateter Tidak Bersalut Pelinciran Ketahanan Biokompat. Lekatan Trauma tisu pengurangan Hidrofilik coated Tidak bersalut Aplikasi Merentasi Peranti Intervensi Salutan hidrofilik ditentukan di mana-mana peranti mesti menavigasi lumen dalam keadaan basah. Aplikasi utama termasuk: Kateter angiografi untuk pengimejan diagnostik Panduan kateter yang digunakan untuk menghantar belon dan stent Mikrokateter untuk embolisasi neurovaskular dan periferal Sarung akses ureter dan kateter pelebaran belon Aksesori endoskopik yang melalui saluran kerja Kateter Mikro dengan Kekakuan Boleh Disesuaikan dan Petua Bulat Kateter bertetulang kecil ini direka untuk mengemudi kapal berliku-liku dalam prosedur invasif minimum. Kekerasannya yang boleh disesuaikan dan aplikasi sut kepala bulat di mana geseran rendah diperlukan pada keseluruhan panjang. Lihat Produk → Keperluan prestasi berbeza mengikut aplikasi. Kateter pemandu, contohnya, memerlukan kebolehtolak yang tinggi pada hujung proksimal tetapi geseran rendah pada aci distal di mana ia menjejaki wayar. Sebaliknya, mikrokateter memerlukan geseran rendah yang seragam di seluruh panjangnya kerana pendekatan terakhir kepada lesi adalah hampir selalu yang paling berliku-liku. Untuk penjelasan terperinci tentang pembinaan kateter panduan, lihat artikel teknikal kami tentang panduan kateter . Kateter Angiografi untuk Penghantaran Kontras dan Rintangan Tekanan Kateter ini menyediakan saluran untuk agen radiopaque semasa diagnostik sinar-X. Ia menampilkan binaan keluli tahan karat jalinan, hujung lembut, dan rintangan tekanan sehingga 1200 PSI, memenuhi permintaan prestasi yang berbeza-beza. Lihat Produk → Daya Geseran Semasa Kitaran Sisipan Berulang Daya geseran relatif 5 10 15 20 50 100 150 Tidak bersalut Hidrofilik Data ilustrasi daripada ujian penggunaan simulasi dengan kemajuan distal berulang. Memilih Rakan Salutan Hidrofilik Apabila menilai rakan kongsi penyumberan luar untuk salutan hidrofilik, empat perkara penting: Substrat capability — adakah rakan kongsi menyemperit tiubnya sendiri, atau mesti substrat diperoleh dari tempat lain? Kematangan proses — minta CoF dan data lekatan pada substrat sebenar, bukan hanya lembaran data. Menyembuhkan keserasian — sahkan penawar salutan dalam anggaran terma peranti. Pengesahan pensterilan — sahkan bahawa kitaran EtO atau gamma tidak merendahkan prestasi salutan. Rakan kongsi dengan penyemperitan dalaman, salutan dan pemprosesan sekunder boleh memampatkan garis masa pembangunan dengan ketara. LINSTANT Program OEM/ODM menyediakan penyepaduan menegak itu, daripada pemilihan polimer kepada pemasangan akhir. Bincangkan keperluan awal, terutamanya jika peranti mempunyai geometri luar biasa atau substrat fluoropolimer. Mengenai Ningbo LINSTANT Polymer Materials Co., Ltd. Ningbo LINSTANT Polymer Materials Co., Ltd. telah ditubuhkan pada 2014 dan sejak itu telah berkembang menjadi perusahaan teknologi tinggi peringkat kebangsaan dengan lebih 500 kakitangan profesional. Syarikat komited untuk mengatasi peranan pembekal komponen tradisional, berusaha untuk menjadi sebahagian daripada produk pelanggannya. Daripada padanan tepat semasa fasa reka bentuk kolaboratif kepada jaminan kebolehpercayaan semasa pembuatan, LINSTANT menyepadukan secara mendalam ke dalam rantaian nilai teras produk pelanggannya, mengubah teknologi kateter menjadi kelebihan daya saing teras untuk produk mereka. Melalui inovasi teknologi yang berterusan dan kawalan kualiti yang ketat, kami mampu menyediakan syarikat peranti perubatan dengan penyelesaian sistem kateter tersuai yang lebih selamat, lebih tepat dan lebih maju dari segi teknologi. Soalan Lazim Salutan Hidrofilik S1. Berapa lama salutan hidrofilik bertahan pada kateter? Salutan hidrofilik yang diawet dengan baik biasanya mengekalkan pelinciran untuk tempoh prosedur — biasanya 20 minit hingga 4 jam sentuhan basah berterusan. Ketahanan bergantung pada kualiti penawar, lekatan substrat, dan pensterilan; selepas berbasikal berulang, geseran meningkat secara beransur-ansur tetapi lazimnya kekal di bawah 0.1 untuk banyak konfigurasi. S2. Apakah pekali geseran salutan hidrofilik? CoF basah biasanya 0.02–0.05, berbanding 0.3–0.5 untuk tiub polimer yang tidak bersalut. Nilai tepat bergantung pada substrat, ketebalan salutan, keadaan penyembuhan dan kaedah ujian yang digunakan. S3. Bolehkah salutan hidrofilik digunakan pada tiub PTFE atau PEEK? Ya, dengan penyediaan permukaan yang betul. PTFE memerlukan etsa kimia atau rawatan plasma sebelum salutan; PEEK boleh disalut selepas pengaktifan plasma atau dengan primer yang serasi. Mengesahkan antara muka salutan substrat awal dalam projek mengelakkan kegagalan ikatan kemudian. S4. Bagaimanakah lekatan salutan diuji dalam pembuatan peranti perubatan? Kaedah standard termasuk ujian cubitan (berkali-kali mencubit permukaan bersalut dan memeriksa penembusan), ujian lekatan tarik pita, dan mengimbas keratan rentas mikroskop elektron selepas ujian rendam. S5. Adakah salutan hidrofilik menjejaskan biokompatibiliti? Bahan salutan disaring untuk kesesuaian sito kepada ISO 10993-5; kebanyakan sistem komersial adalah bukan sitotoksik. Walau bagaimanapun, setiap konfigurasi peranti harus diuji dengan kitaran pensterilan akhir, kerana penyinaran EtO atau gamma boleh mengubah ketumpatan pautan silang. S6. Bagaimanakah salutan hidrofilik mengurangkan geseran dalam kateter? Apabila basah, matriks polimer salutan menyerap air dan membentuk lapisan gel terhidrat yang licin. Ricih berlaku antara peranti dan tisu dalam lapisan kaya air ini dan bukannya pada antara muka pepejal-pejal, itulah sebabnya geseran menurun lebih daripada 90 peratus. .article-section table{display: table!important;border-collapse:collapse;margin:20px auto;width:100%;} .article-section thead{display: table-header-group!important;} .article-section tbody{display: table-row-group!important;} .article-section tr{display: table-row!important;} .article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;background-color:#f2f2f2;text-align:left;} .article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;} .article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;} .article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;} .article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;} .article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;} .article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;} .article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;} .article-section p{font-size:16px!important;margin-bottom:12px;} .chart-box{width:440px;margin:20px auto;text-align:center;} .chart-box svg{display:block;margin:0 auto;width:440px;height:auto;} .faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:16px;margin:20px 0;} .faq-item{background:#f0f7fb;border-left:4px solid #2e9e5b;border-radius:8px;padding:16px;} .faq-item:nth-child(odd){background:#fff3e8;border-left-color:#e07a3f;} .faq-item h3{font-size:15px;font-weight:bold;margin-bottom:8px!important;color:#1a3a5c;} .faq-item p{font-size:15px!important;margin-bottom:0!important;color:#444;line-height:1.5;} @media (max-width:640px){ .chart-box{width:100%;} .chart-box svg{width:100%;height:auto;} .faq-grid{grid-template-columns:1fr;} } .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
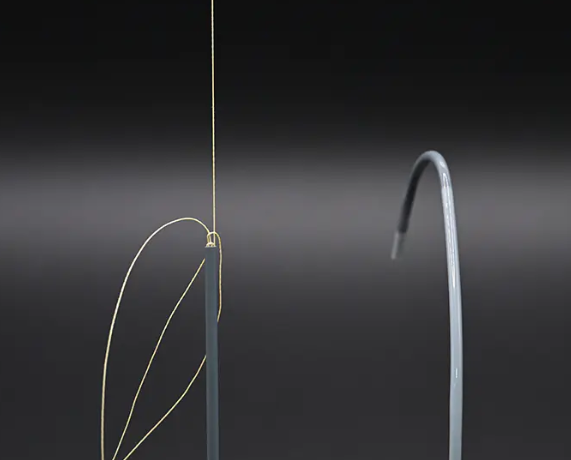
23Sep-2026Panduan Praktikal untuk membentuk tip: Kegunaan, Pemilihan dan Pertimbangan UtamaAnda berada di peringkat akhir mereka bentuk kateter pemandu baharu. Aci menolak dengan baik, bentuk lengkung memegang landasannya, tetapi hujungnya terus menangkap anatomi simulasi pada selekoh pertama. Dalam kebanyakan kes, masalahnya bukan reka bentuk aci atau campuran polimer, ia adalah langkah membentuk hujung. Pembentukan hujung bukanlah operasi kemasan kosmetik. Proses inilah yang menentukan sama ada peranti boleh menavigasi kapal berliku-liku dengan selamat, melintasi lesi sempit atau mengakses cawangan distal tanpa menyebabkan trauma. Untuk jurutera peranti perubatan, mesejnya mudah: dapatkan petua yang betul terlebih dahulu, dan peranti lain berpeluang untuk berfungsi. Apakah Pembentukan Petua Kateter? Pembentukan hujung kateter adalah operasi sekunder berasaskan haba. Tiub pra-semperit diletakkan ke dalam alat pembentuk, dipanaskan sehingga polimer lembut, dibentuk semula kepada geometri sasaran, dan kemudian disejukkan untuk mengunci bentuk. Proses ini dikawal oleh empat pembolehubah bebas: Suhu pemanasan dan profil tanjakan Jurang acuan dan masa tinggal Daya paksi, vakum, atau tekanan udara dalaman Kadar penyejukan dan sisihan selepas penyejukan Pada peringkat praktikal, pembentukan hujung mengambil hujung distal kateter dan mengubahnya menjadi bentuk tirus, kubah, suar atau melengkung. Pemilihan geometri mengikut fungsi klinikal yang dimaksudkan. Tirus lembut membantu menjejaki wayar panduan, hujung kubah melindungi dinding kapal, dan hujung melengkung membantu mengubah hala peranti. Di mana Pembentukan Petua Berada dalam Aliran Pengeluaran Pembentukan hujung biasanya dibuat selepas penyemperitan dan jalinan, dan sebelum pemasangan hab atau akhirnya komponen terikat. Ini bermakna sebarang kecacatan yang ditemui semasa pembentukan hujung memberi kesan kepada hasil huluan juga. Reka bentuk proses yang berdisiplin menghalang gelung kerja semula. Kateter Petua Acuan atas Acuan yang lebih rendah Pemanas Ilustrasi isometrik hujung kateter membentuk acuan, menunjukkan tiub, geometri hujung, zon pemanasan, dan bahagian acuan atas/bawah. Mengapa Kualiti Pembentukan Petua Tidak Boleh Diabaikan Pembentukan hujung kateter memberi kesan lebih daripada penampilan peranti. Ia mempunyai akibat langsung untuk: Keselamatan vaskular. Tepi tajam atau duri pada hujung boleh membedah dinding vesel atau menyebabkan embolisasi. Kebolehjejak dan kebolehan silang. Tirus yang terbentuk dengan baik menerjemahkan tork dan daya tolakan dengan lebih cekap merentasi laluan yang berliku-liku. Keserasian wayar panduan dan peranti. Geometri petua mengawal betapa mudahnya wayar atau peranti lain melalui lumen. Prestasi pengimejan. Petua yang berkelip atau tidak teratur boleh mencipta artifak dalam penilaian fluoroskopi atau OCT. Keteguhan pemasangan. Penyimpangan dalam dimensi hujung menyukarkan untuk mengikat penanda radiopaque atau menyertai bahagian distal. Pendek kata, pembentukan hujung adalah barisan pertahanan terakhir antara peranti yang baik dan reka bentuk yang baik. Kesedaran itu mendorong mengapa pengeluar terkemuka melabur dalam pencirian proses untuk langkah ini. Memilih Bahan untuk Pembentukan Petua Pemilihan bahan memacu tetingkap proses lebih daripada mana-mana pembolehubah lain. Setiap keluarga polimer mempunyai kelakuan terma sendiri, kekuatan cair dan profil pengecutan. Polimer Kuda Kerja: Pebax, TPU, dan nilon Pebax (amida blok polieter) adalah bahan yang paling biasa untuk hujung kateter lembut. Julat kekerasan pantainya 25D hingga 72D membolehkan jurutera mengimbangi fleksibiliti dan pemindahan tork. Tingkap pembentuk biasa terletak di antara 150°C dan 210°C, yang cukup rendah untuk mengurangkan kerosakan haba tetapi cukup tinggi untuk membentuk hujung dengan cepat. TPU (poliuretana termoplastik) menawarkan rintangan lelasan yang sangat baik dan boleh dirumus dengan pengisi radiopaque. Petua TPU biasanya terbentuk dalam julat 160–220°C. Kekuatan cairnya yang lebih rendah memerlukan jurang acuan yang lebih ketat untuk mengelakkan kendur. nilon (poliamida) memberikan kekuatan lajur yang lebih tinggi dan sering digunakan dalam petua yang menuntut struktur. Walau bagaimanapun, kepekaan lembapan boleh menghasilkan kecacatan permukaan, jadi penyaman udara kering adalah penting sebelum terbentuk. Pilihan Berprestasi Tinggi: MENGINTIP dan Polimida MENGINTIP ialah pilihan terbaik untuk peranti yang memerlukan kekuatan keletihan yang tinggi dan rintangan suhu. Pembentukan hujung PEEK memerlukan suhu acuan dalam julat 340–400°C. Oleh kerana PEEK mengembang lebih daripada plastik kejuruteraan standard, celah acuan perlu lebih longgar untuk mengelakkan melekat atau sakit. Polimida tidak boleh cair. Nilainya terletak pada dinding nipis, aci tahan haba. Untuk membentuk hujung, pengeluar biasanya bergantung pada pelekat atau teknik berasaskan pelarut sebaliknya. Fluoropolimer: Geseran Rendah, Kebolehbentukan Terhad PTFE dan FEP menawarkan pelinciran terbaik dan rintangan kimia, tetapi ia tidak mengalir dalam acuan pembentuk hujung standard. PTFE tidak boleh diproses sama sekali. Dalam amalan, hujung fluoropolimer dicapai dengan mengikat bahagian distal geseran rendah yang berasingan atau dengan menggunakan teknologi pengecutan haba. Jadual 1. Perbandingan bahan biasa untuk pembentukan hujung kateter. bahan Kekerasan Pantai Membentuk Temp Risiko Utama Pebax 25D–72D 150–210°C Degradasi terma TPU 80A–95A 160–220°C Meleleh kendur Nylon 30D–65D 170–230°C Sensitiviti kelembapan PEEK 80D–90D 340–400°C Terlalu panas / melekat Polyimide Tegar Tidak boleh dibentuk Isu lekatan PTFE / FEP 50D–55D Tidak boleh cair Tiada pemprosesan cair Tiub Belon Ketepatan untuk Kateter Perubatan Tiub belon dengan toleransi ketat hingga ±0.01 mm dan pilihan berbilang lapisan sehingga tekanan pecah 55 atm. Sesuai untuk kateter dilatasi belon dalam prosedur kardiovaskular dan invasif minimum, menawarkan sifat mekanikal yang konsisten. Lihat Produk → Suhu Mula Biasa untuk Pembentukan Petua Kateter Pebax 150°C TPU 160°C Nylon 170°C PEEK 340°C PTFE T/A PI T/A Julat suhu ialah nilai biasa untuk polimer gred perubatan, diringkaskan daripada rujukan kejuruteraan biasa dan data kejuruteraan proses LINSTANT. Apabila tip perlu berfungsi dengan belon, pilihan gred tiub belon mempengaruhi pemasangan keseluruhan. Ramai jurutera mencari rakan kongsi yang boleh membekalkan tiub belon dengan tindak balas membentuk hujung yang konsisten. Portfolio tiub belon perubatan LINSTANT termasuk pilihan satu lapisan, dua lapisan dan tiga lapisan dengan tepat kerana hujungnya adalah tempat bertemunya struktur dinding yang berbeza. Petua Biasa Membentuk Kecacatan dan Cara Mencegahnya Dalam tetapan pengeluaran, kecacatan pembentukan hujung jatuh ke dalam beberapa keluarga berulang. Mengenali mereka lebih awal menghalang sekerap sistematik. Jadual 2. Kecacatan pembentukan hujung biasa, punca akar, dan langkah balas. Kecacatan Punca Punca Tindakan balas Burr / kilat Jurang acuan terlalu besar atau suhu terlalu tinggi Kurangkan jurang, rendahkan suhu, laraskan kadar penyejukan Ketakkonsistenan dimensi Pemanasan tidak sekata atau variasi kelompok bahan Layakkan semula profil haba, sahkan lot bahan Variasi ketebalan dinding Acuan tidak sejajar atau tiub sipi Selaraskan perkakas, periksa kepekatan tiub Permukaan kusam atau beralun Kadar penyejukan yang salah atau masa tinggal yang berlebihan Pendekkan tinggal, optimumkan lengkung penyejukan Petua tertutup / runtuh Lebihan vakum atau tekanan berlebihan Seimbangkan tekanan dalaman dan pengudaraan Talian kimpalan Perlanggaran hadapan aliran dalam hujung berbilang lapisan Laraskan geometri acuan atau gabungan bahan Untuk kateter mikro, kawalan pembentukan hujung adalah lebih mendesak kerana ketebalan dinding selalunya di bawah 0.2 mm. Perubahan suhu 5°C boleh menukar tirus bersih menjadi hujung lembut dan tidak berfungsi. Pembentukan hujung kateter mikro yang betul biasanya melibatkan pemanasan inframerah atau RF dengan pemantauan suhu gelung tertutup. Kateter Mikro Diperkukuh untuk Pembedahan Invasif Minimum Kateter mikro dengan diameter luar di bawah 1 mm, kekerasan dan perubahan diameter yang boleh disesuaikan untuk mengemudi kapal yang berliku-liku. Hujung bulat mengurangkan trauma, menjadikannya sesuai untuk rawatan neurointervention, kardiovaskular dan tumor. Lihat Produk → Apabila anda bekerja dengan tiub PEEK, risiko terlalu panas adalah nyata. Perkakas lanjutan diperlukan untuk membentuk PEEK tanpa hangus atau kehilangan sifat mekanikalnya. Untuk butiran mengenai bahan khusus ini, lihat artikel kami tentang hujung membentuk tiub perubatan PEEK . Mengenai LINSTANT: Rakan Kongsi Sistem Kateter Tersuai Ningbo LINSTANT Polymer Materials Co., Ltd. telah ditubuhkan pada 2014 dan sejak itu telah berkembang menjadi perusahaan teknologi tinggi peringkat kebangsaan dengan lebih 500 kakitangan profesional. Syarikat komited untuk mengatasi peranan pembekal komponen tradisional, berusaha untuk menjadi sebahagian daripada produk pelanggannya. Daripada padanan tepat semasa fasa reka bentuk kolaboratif kepada jaminan kebolehpercayaan semasa pembuatan, LINSTANT menyepadukan secara mendalam ke dalam rantaian nilai teras produk pelanggannya, mengubah teknologi kateter menjadi kelebihan daya saing teras untuk produk mereka. Melalui inovasi teknologi yang berterusan dan kawalan kualiti yang ketat, kami mampu menyediakan syarikat peranti perubatan dengan penyelesaian sistem kateter tersuai yang lebih selamat, lebih tepat dan lebih maju dari segi teknologi. LINSTANT mengendalikan bilik bersih yang mematuhi GMP hampir 20,000 m², dengan 15 talian penyemperitan yang diimport, 8 talian penyemperitan PEEK khusus, 2 talian pengacuan suntikan dan hampir 100 set peralatan jalinan, spring, salutan dan kimpalan. Kapasiti ini menyokong pengeluaran perintis berskala kecil dan penghantaran volum yang mampan. Kateter Pemandu Tork Tinggi dengan Struktur Jalinan Kateter pemandu yang menampilkan kekerasan berbilang peringkat, hujung distal yang lembut, dan aci jalinan untuk tork dan kestabilan yang unggul. Dinding ultra-nipis dan lapisan dalam PTFE memastikan penghantaran peranti lancar, disokong oleh pengeluaran bilik bersih yang mematuhi GMP. Lihat Produk → Daripada Lukisan kepada Pengeluaran: Cara Skala Reka Bentuk Pembentukan Petua Membawa spesifikasi pembentukan tip ke dalam pengeluaran memerlukan lebih daripada acuan. Ia memerlukan pencirian proses, pemeriksaan artikel pertama dan parameter pengeluaran terkawal. Rakan kongsi yang baik akan menentukan tetingkap proses, mendokumenkan parameter proses kritikal dan aktiviti pengesahan sokongan. LINSTANT Perkhidmatan OEM/ODM meliputi laluan penuh daripada pemilihan bahan dan perkakas kepada larian perintis dan pengeluaran bersiri. Bagi pasukan peranti Eropah dan Amerika Utara, faedahnya ialah pembekal tunggal dengan penyemperitan dalaman dan pemprosesan sekunder, yang mengurangkan risiko pemindahan dan memendekkan masa pendahuluan. Soalan Lazim Mengenai Pembentukan Petua Kateter S1. Apakah hujung kateter yang terbentuk? Kateter tip forming is a heat-based process that shapes the distal end of a medical tube into a taper, dome, or other functional geometry for navigation and clinical safety. S2. Bahan manakah yang paling sesuai untuk membentuk hujung? Pebax, TPU, nilon, dan PEEK biasanya digunakan. Polimida dan PTFE biasanya memerlukan ikatan pelekat atau kaedah mekanikal dan bukannya pembentukan haba. S3. Apakah yang menyebabkan kecacatan pembentukan hujung? Pemanasan yang tidak sekata, penjajaran acuan yang lemah, tekanan berlebihan dan gred bahan yang tidak serasi adalah punca paling kerap masalah burr, denyar atau dimensi. S4. Bagaimanakah kualiti pembentukan tip diperiksa? Pemeriksaan optik, pengukuran dimensi, ujian kebocoran, dan ujian tekanan pecah biasanya digabungkan untuk mengesahkan hujung yang terbentuk. S5. Adakah LINSTANT menawarkan pembentukan tip tersuai? ya. Program OEM/ODM LINSTANT menyokong pembentukan hujung tersuai dari peringkat reka bentuk melalui pembangunan perkakas dan pengeluaran volum. S6. Apakah perbezaan antara tip dan pembentukan hujung? Petuaping generally refers to the initial shaping of the tube end, while tip forming includes the full distal profile definition, including heating, shaping, cooling, and finishing. .article-section { margin-bottom:28px; }.article-section h2 { font-size:22px; font-weight:bold; text-align:left; margin-bottom:12px!important; }.article-section h3 { font-size:16px; font-weight:bold; text-align:left; margin-bottom:12px; }.article-section p { font-size:16px!important; margin-bottom:12px; }.article-section ol { margin-bottom:12px; list-style-type:decimal; list-style-position:inside; padding-left:0; }.article-section ul { margin-bottom:12px; list-style-type:disc; list-style-position:inside; }.article-section li { list-style:inherit; font-size:16px; margin-bottom:6px; }.article-section table { display:table!important; border-collapse:collapse; }.article-section thead { display:table-header-group!important; }.article-section tbody { display:table-row-group!important; }.article-section tr { display:table-row!important; }.article-section th { display:table-cell!important; font-weight:bold; border:1px solid #cccccc; padding:8px; }.article-section td { display:table-cell!important; border:1px solid #cccccc; padding:8px; }.article-section caption { caption-side:bottom; font-size:16px; margin-bottom:12px; font-style:italic; color:#808080; }.intro-section { background:#f0f7ff; border-left:4px solid #2b7bb9; padding:18px 20px; }.process-section { background:#ffffff; }.why-section { background:#f8f8f8; padding:18px 20px; }.materials-section { border-top:2px solid #e0e0e0; }.quality-section { background:#fffaf0; padding:18px 20px; }.company-section { background:#f0f4f0; padding:18px 20px; border-radius:8px; }.partner-section { background:#f8f0f4; padding:18px 20px; }.faq-section { border-top:3px solid #2b7bb9; }.svg-figure { width:440px; margin:0 auto; text-align:center; }.figure-caption { font-size:14px; color:#666; font-style:italic; margin-top:8px; }.chart { width:440px; margin:0 auto 20px; background:#f9f9f9; padding:16px; border-radius:8px; }.chart-title { font-size:15px; font-weight:bold; text-align:center; margin-bottom:14px; }.bar-row { display:flex; align-items:center; margin-bottom:10px; }.bar-label { width:90px; font-size:14px; }.bar-track { flex:1; background:#e5e5e5; border-radius:5px; height:22px; }.bar-fill { height:100%; border-radius:5px; background:#4a90d9; }.bar-range { width:90px; font-size:13px; margin-left:8px; }.source-note { font-size:13px; color:#777; font-style:italic; margin-top:6px; }.faq-grid { display:grid; grid-template-columns:1fr 1fr; gap:16px; }.faq-item { background:#edf4fb; border-radius:8px; padding:14px 16px; border-left:4px solid #2b7bb9; }.faq-item h3 { font-size:15px; font-weight:bold; margin-bottom:6px; }.faq-item p { font-size:15px; margin-bottom:0; }@media (max-width:640px) {.svg-figure, .chart { width:100%; }.svg-figure svg { width:100%; height:auto; }.faq-grid { grid-template-columns:1fr; }.bar-label { width:70px; font-size:13px; }.bar-range { width:74px; font-size:12px; }} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
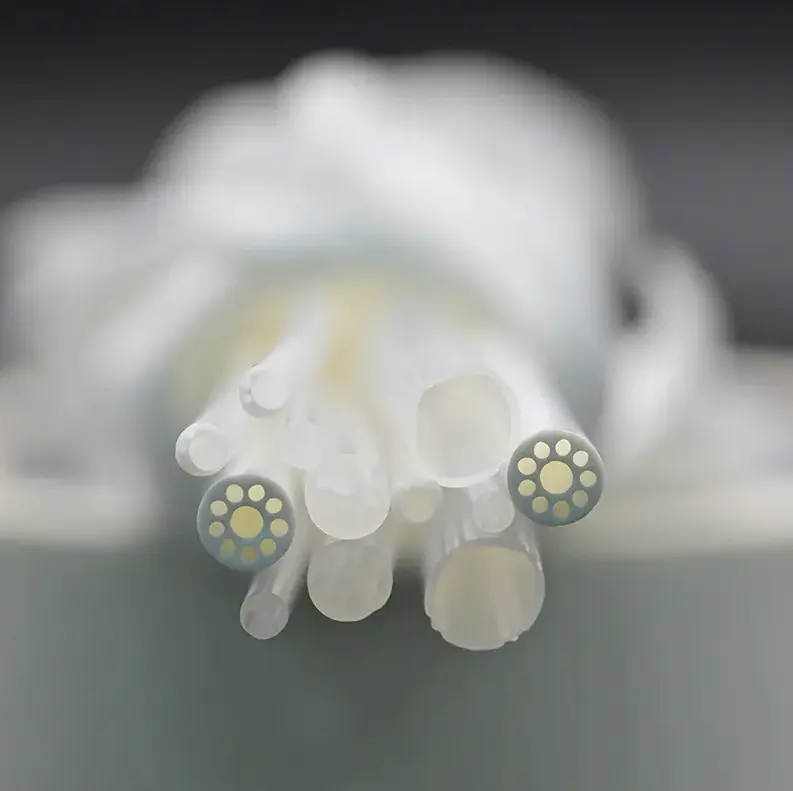
16Sep-2026Poliamida lwn Polimida: Perbezaan Utama, Kebaikan & Keburukan dalam Tiub Perubatan dan KateterMemilih antara poliamida dan polimida untuk komponen kateter perubatan ialah keputusan yang memberi kesan kepada prestasi peranti, kos pembuatan dan risiko kawal selia. Jawapan praktikal adalah mudah: poliamida ialah pilihan yang tepat apabila fleksibiliti, rintangan kink dan belanjawan adalah keutamaan; polimida adalah pilihan yang tepat apabila kekuatan dinding nipis, kestabilan terma, dan ketepatan dimensi adalah kritikal. Perbezaan molekul menerangkan jurang prestasi. Poliamida terdiri daripada rantai amida fleksibel yang menjadikan bahan keras dan mulur tetapi mengehadkan rintangan habanya. Polimida mengandungi gelang imida tegar yang menahan suhu yang jauh lebih tinggi tetapi mengurangkan pemanjangan semasa putus. Dalam artikel ini, kami membandingkan kedua-dua polimer merentas sifat yang paling penting dalam tiub perubatan dan pembuatan kateter. Apakah Poliamida (PA)? Poliamida, biasanya dikenali sebagai nilon, ialah termoplastik separa kristal dengan ikatan amida berulang. Gred perubatan yang paling biasa ialah PA11 dan PA12, yang menawarkan keseimbangan keliatan, fleksibiliti dan kebolehprosesan. PA6 dan PA66 juga digunakan dalam komponen peranti tidak boleh ditanam di mana kekakuan yang lebih tinggi diperlukan. Ciri-ciri utama poliamida termasuk: Kekuatan tegangan antara 50 dan 90 MPa, berbeza-beza mengikut kandungan lembapan dan gred. Pemanjangan tinggi semasa putus, selalunya melebihi 200% untuk PA12, yang memberikan rintangan kink yang sangat baik dalam tiub dinding nipis. Suhu perkhidmatan berterusan 100 hingga 120°C, dengan puncak jangka pendek sekitar 150°C. Penyerapan air 1 hingga 3%, yang boleh menyebabkan perubahan dimensi dan sedikit pengurangan dalam kekakuan. Kos bahan yang rendah dan kebolehekstrusan yang sangat baik, menjadikannya pilihan lalai untuk komponen sensitif kos. Tiub Berbilang Lumen untuk Akses Serentak dalam Kateter Perubatan Tiub berbilang lumen mempunyai berbilang saluran dalam satu tiub, membolehkan laluan serentak wayar panduan, ubat-ubatan dan gas. Ia menawarkan konfigurasi lumen yang boleh disesuaikan sehingga 10, sifat mekanikal yang baik, dan biokompatibiliti, menjadikannya sesuai untuk prosedur intervensi yang kompleks. Lihat Produk → Dalam pembuatan peranti perubatan, poliamida digunakan secara meluas untuk aci kateter fleksibel, tiub belon, dan penyemperitan berbilang lumen. Tiub PA sering diekstrusi bersama dengan polimer lain untuk mencipta peranti dengan badan yang lembut, tahan bengkok dan bahagian proksimal yang tegar. Poliamida juga berfungsi dengan baik dalam aplikasi pengecutan haba, di mana takat leburnya yang rendah dan kebolehikat yang baik menghasilkan sambungan yang boleh dipercayai. Apakah Polimida (PI)? Polimida ialah polimer berprestasi tinggi dengan cincin imida di tulang belakangnya. Ia boleh didapati dalam kedua-dua bentuk termoset dan termoplastik, dan ia digunakan dalam peranti perubatan terutamanya sebagai bahan tiub dinding nipis untuk aci kateter, kateter panduan dan kateter mikro. Sifat utama polimida termasuk: Kekuatan tegangan 120 hingga 200 MPa dalam gred yang dilukis atau diperkukuh. Suhu perkhidmatan berterusan 250 hingga 300°C, dengan puncak jangka pendek melebihi 400°C. Pemanjangan rendah semasa putus (5 hingga 15%), memberikan kebolehtolak dan penghantaran tork yang tinggi. Penyerapan lembapan di bawah 0.3%, memastikan dimensi stabil dalam persekitaran lembap. Rintangan luar biasa terhadap hidrolisis, pelarut, sinaran gamma, dan pensterilan EtO. Tiub Polimida Perubatan dengan Dinding Nipis dan Modulus Tinggi Tiub polimida perubatan menggabungkan kekuatan, rintangan haus, dan toleransi suhu ultra tinggi. Dindingnya yang nipis memaksimumkan lumen dalam sambil mengekalkan modulus yang tinggi, menghalang lengkokan dalam anatomi berliku-liku, sesuai untuk kateter neurovaskular dan koronari. Lihat Produk → Gabungan modulus tinggi dan dinding nipis adalah yang menjadikan polimida begitu menarik untuk kateter neurovaskular, kateter mikro koronari, dan kateter panduan. Dinding yang lebih nipis untuk diameter luar yang sama memberikan lumen dalam yang lebih besar untuk silang wayar, manakala modulus yang tinggi menghalang lengkok semasa navigasi melalui anatomi yang berliku-liku. Poliamida vs Polimida: Perbandingan Kepala-ke-Kepala Apabila kedua-dua bahan ini diletakkan bersebelahan, perbezaan dalam prestasi dan kos akan kelihatan serta-merta. Jadual di bawah meringkaskan sifat kejuruteraan utama yang perlu dinilai oleh pengeluar peranti semasa pemilihan bahan. Jadual 1: Perbandingan sifat poliamida (PA) dan polimida (PI) Harta benda Poliamida (PA) Polimida (PI) Struktur kimia Ikatan amida cincin imide Suhu perkhidmatan berterusan 100-120°C 250-300°C Kekuatan tegangan 50-90 MPa 120-200 MPa Pemanjangan semasa rehat 100-300% 5-15% Penyerapan air 1-3% Rintangan sinaran Sederhana Cemerlang Rintangan kimia Baik kepada pelarut biasa Cemerlang to most chemicals Kos bahan relatif 1x 5-10x Kaedah pemprosesan Penyemperitan, pengacuan suntikan Tuangan penyelesaian, penyemperitan khusus Jurang haba adalah pembeza yang paling jelas. Berdasarkan lembaran data bahan yang diterbitkan, poliamida mendahului pada sekitar 120°C perkhidmatan berterusan, manakala polimida boleh beroperasi sehingga 300°C. Untuk peranti perubatan yang menjalani pengedap haba, kimpalan laser atau pembentukan hujung suhu tinggi, perbezaan ini adalah penting. 0°C 100°C 200°C 300°C 400°C PA (Nylon): 120°C PI: 300°C Sifat Mekanikal dan Terma dalam Amalan Dalam reka bentuk kateter dunia sebenar, kelakuan mekanikal tiub polimer ditakrifkan oleh kekuatan tegangan, pemanjangan semasa putus, dan modulus lentur. Pemanjangan tinggi poliamida menjadikan tiub dinding 0.15 mm sangat tahan bengkok apabila dibengkokkan sekitar radius 8 hingga 10 mm. Kekuatan tegangan tinggi poliimida dan pemanjangan rendah membolehkan tiub dinding 0.05 mm membawa tork dan daya tolakan yang diperlukan untuk mencapai anatomi distal, tetapi ia boleh bengkok jika dibengkokkan secara mendadak. terma Mech Flex Kimia Elec kos Poliamida Polimida Inilah sebabnya mengapa banyak pereka peranti menggunakan pendekatan komposit. Aci polimida memberikan tindak balas tolak dan tork, manakala polimer yang lebih lembut—selalunya poliamida atau Pebax—diikat pada bahagian distal untuk meningkatkan kelenturan dan kebolehjejak. Tiub bertetulang PI dengan lapisan luar poliamida menggabungkan kelebihan kedua-dua bahan: kekakuan dinding nipis untuk menavigasi anatomi yang berliku-liku dan hujung yang fleksibel, tahan kekusutan untuk lintasan selamat. Untuk melihat lebih mendalam di mana PI menang dalam reka bentuk kateter, baca artikel kami tentang ciri prestasi utama tiub polimida perubatan . lapisan PI Dinding 0.03-0.10 mm Lumen Laluan guidewire Pertimbangan Kos dan Perolehan Kos selalunya menjadi faktor penentu untuk aplikasi tidak kritikal. Resin poliamida biasanya berharga kira-kira satu perlima hingga sepersepuluh daripada bahan polimida dengan isipadu yang sama. Walau bagaimanapun, jumlah kos komponen tidak berskala secara linear. Tiub polimida boleh diekstrusi ke dinding yang sangat nipis, yang mengurangkan penggunaan bahan bagi setiap unit panjang. Untuk peranti yang profil kateter mestilah lebih kecil daripada satu saiz Perancis, faedah prestasi polimida jauh melebihi premium harga. Dari perspektif pembelian, adalah penting untuk bertanya tentang kebolehkesanan dan toleransi. Tiub poliamida perubatan tersedia dengan toleransi ID/OD hingga ±0.01 mm, manakala tiub poliamida lazimnya mempunyai toleransi ±0.02 hingga ±0.05 mm. Toleransi ini secara langsung menjejaskan prestasi peranti akhir dan harus menjadi sebahagian daripada semakan spesifikasi semasa kelayakan pembekal. Satu lagi faktor perolehan ialah hasil. Polimida adalah lebih kaku dan lebih rapuh dalam bentuk dinding nipis, jadi ia biasanya dikendalikan dalam kuantiti kelompok dan mungkin mempunyai kadar sekerap yang lebih tinggi semasa penggulungan atau pemprosesan laser. Poliamida, sebaliknya, memproses dengan lebih memaafkan dan selalunya dibekalkan dalam gegelung berterusan, yang boleh mengurangkan masa buruh dalam pengeluaran volum tinggi. Memilih Bahan yang Tepat untuk Tiub Kateter Apabila memilih antara poliamida dan polimida, gunakan panduan keputusan pantas ini: Pilih poliamida (PA) apabila: Peranti memerlukan bahagian distal yang lembut, fleksibel dan tahan bengkok. Proses pembuatan tidak mendedahkan tiub kepada suhu melebihi 120°C. Kos bahan adalah kekangan perolehan yang dominan. Komponen ini adalah sebahagian daripada penyemperitan bersama berbilang lapisan di mana kekuatan ikatan dan kebolehikatan diperlukan. Pilih polimida (PI) apabila: Kateter perlu mencapai anatomi vaskular yang mendalam dengan daya kilas dan daya tolak yang tinggi. Dinding tiub perlu nipis yang mungkin untuk memaksimumkan lumen dalaman. Peranti ini menjalani pemprosesan berasaskan haba seperti pembentukan hujung, kimpalan atau pengedap haba. Pensterilan melibatkan penyinaran gamma, di mana PI menunjukkan kestabilan yang luar biasa. Untuk konteks lanjut, lihat perbincangan kami tentang sama ada tiub polimida mempunyai fleksibiliti yang mencukupi untuk aplikasi kateter . Tiub Bertetulang PI dengan Lapisan Jalinan untuk Kebolehtelakan yang Dipertingkatkan Tiub bertetulang PI menyepadukan lapisan jalinan atau bergelung dalam dinding polimida, meningkatkan kawalan kilasan, fleksibiliti dan kebolehtolak. Struktur komposit ini menawarkan kekakuan dan kelembutan yang seimbang, sesuai untuk kateter yang memerlukan navigasi yang tepat dan rintangan tekanan. Lihat Produk → LINSTANT membekalkan kedua-dua tiub polimida perubatan dan tiub bertetulang PI, membolehkan pengeluar peranti menggabungkan kekukuhan PI dengan fleksibiliti polimer lain dalam satu sistem kateter yang disesuaikan. Mengenai Ningbo LINSTANT Polymer Materials Co., Ltd. Ningbo LINSTANT Polymer Materials Co., Ltd. telah ditubuhkan pada 2014 dan sejak itu telah berkembang menjadi perusahaan teknologi tinggi peringkat kebangsaan dengan lebih 500 kakitangan profesional. Syarikat komited untuk mengatasi peranan pembekal komponen tradisional, berusaha untuk menjadi sebahagian daripada produk pelanggannya. Daripada padanan tepat semasa fasa reka bentuk kolaboratif kepada jaminan kebolehpercayaan semasa pembuatan, LINSTANT menyepadukan secara mendalam ke dalam rantaian nilai teras produk pelanggannya, mengubah teknologi kateter menjadi kelebihan daya saing teras untuk produk mereka. Melalui inovasi teknologi yang berterusan dan kawalan kualiti yang ketat, kami mampu menyediakan syarikat peranti perubatan dengan penyelesaian sistem kateter tersuai yang lebih selamat, lebih tepat dan lebih maju dari segi teknologi. Soalan Lazim Mengenai Poliamida lwn Polimida dalam Peranti Perubatan 1. Adakah poliamida sama dengan polimida? Tidak. Poliamida (nilon) menggunakan ikatan amida, manakala polimida menggunakan cincin imida. Mereka berbeza dengan ketara dalam kestabilan terma, kekuatan mekanikal dan kos. 2. Bahan manakah yang lebih baik untuk aci kateter? Polimida is better for thin-wall, high-pushability shafts. Polyamide is better for flexible, kink-resistant distal sections. 3. Apakah kelemahan utama polimida? kos and brittleness. PI is expensive and has low elongation at break, so it can kink or crack under sharp bending. 4. Bolehkah poliamida menahan pensterilan autoklaf? Gred PA standard merosot pada kelembapan tinggi dan suhu melebihi 150°C. PA12 yang distabilkan haba boleh mengendalikan kitaran berulang sekitar 120-130°C. 5. Bagaimanakah mereka membandingkan untuk penebat elektrik? Polimida is a superior dielectric with stable insulation up to 250°C. Polyamide absorbs moisture, which reduces insulation performance. 6. Adakah tiub polimida boleh didapati dalam gred perubatan? ya. Polimida gred perubatan digunakan secara meluas dalam kateter dan wayar panduan, dengan rintangan yang terbukti terhadap pensterilan gamma dan EtO. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section table{caption-side:bottom;font-style:italic;font-size:16px;margin-bottom:12px;color:#808080;border-collapse:collapse;width:100%;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;background:#f0f4f8;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.chart-wrap{width:440px;margin:20px auto;text-align:center;}@media(max-width:640px){.chart-wrap{width:100%;}}.faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:16px;margin-bottom:12px;}.faq-item{background:#f0f7ff;border-left:4px solid #2b6cb0;padding:12px 16px;border-radius:0 4px 4px 0;}.faq-item h3{font-size:16px;color:#2b6cb0;margin-bottom:6px;}.faq-item p{font-size:14px;margin-bottom:0;}@media(max-width:640px){.faq-grid{grid-template-columns:1fr;}}.article-section a[data-product-card="true"]{display:block;width:440px;margin:16px auto;padding:14px 20px;background:#f0f7ff;border:1px solid #bee3f8;border-radius:8px;text-decoration:none;color:#2b6cb0;font-weight:bold;font-size:16px;text-align:center;}.article-section a[data-product-card="true"]:hover{background:#e0efff;}@media(max-width:640px){.article-section a[data-product-card="true"]{width:100%;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
09Sep-2026Panduan Reka Bentuk Kateter: Bahan, Lapisan, Toleransi dan PembuatanReka bentuk kateter adalah permainan tukar ganti. Kebolehtekanan, kawalan tork, rintangan kink, pelinciran, kebolehjejak dan keterlihatan sinar-X semuanya bersaing untuk ketebalan dinding dan ruang lumen yang sama. Cara terpantas untuk reka bentuk yang berkesan bukanlah dengan mengejar nombor prestasi tunggal, tetapi untuk membetulkan tugas klinikal dan laluan anatomi terlebih dahulu, kemudian pilih tindanan lapisan, bahan dan tetulang yang melaksanakan tugas itu. Itulah sebabnya pasukan peranti berpengalaman menganggap reka bentuk kateter sebagai latihan sistem dan bukannya pemilihan tiub. Ambil dua contoh. Kateter penuntun koronari memerlukan penghantaran tork yang kuat dan hujung atraumatik yang lembut. Sebaliknya, kateter mikro neurovaskular memerlukan fleksibiliti yang melampau dan profil rendah, walaupun itu mengorbankan sedikit kebolehtekanan. Bahan mentah yang sama boleh disusun dengan cara yang sama sekali berbeza untuk memenuhi keutamaan yang bertentangan ini. Sasaran Prestasi Utama dalam Reka Bentuk Kateter Input reka bentuk datang daripada anatomi yang dimaksudkan, panjang kerja peranti, teknik penghantaran dan profil kekakuan yang diperlukan untuk mencapai sasaran. Input ini, bukan katalog bahan yang tersedia, harus memacu spesifikasi. Jadual di bawah memetakan kawasan klinikal biasa kepada kebimbangan reka bentuk utama dan pilihan bahan biasa. Jadual 1: Fokus klinikal dan keutamaan reka bentuk kateter yang sepadan Fokus Klinikal Keperluan Prestasi Utama Pilihan Bahan/Struktur Biasa Akses Koronari / Periferi Penghantaran tork, rintangan kink, keserasian wayar panduan, profil rendah Tiub bertetulang dengan pelapik PTFE dan luar Pebax Mikro-Kateter Neurovaskular Fleksibiliti, kebolehjejak, hujung lembut, geseran rendah Polimida atau aci Pebax dengan tetulang gegelung dan salutan pelincir Pelebaran Belon Tekanan pecah, pematuhan, kekuatan ikatan hujung Tiub belon berbilang lapisan dalam PET atau Pebax Angiografi diagnostik Radiopacity, kadar aliran, lumen licin Pelapik FEP atau PTFE dengan tetulang jalinan dan pengisi radiopaque Seni Bina Lapisan demi Lapisan: Tulang Belakang Prestasi Kateter intervensi moden dibina berdasarkan prinsip tiga lapisan. Pelapik dalam mewujudkan lumen licin, geseran rendah untuk wayar panduan dan cecair. Tetulang pusat mengawal tork, rintangan penghancuran dan rintangan kink. Jaket luar menentukan fleksibiliti, pelinciran permukaan dan biokompatibiliti. Mendapatkan urutan yang betul adalah lebih penting daripada memilih polimer yang paling mahal. Pelapik Pengukuhan Jaket Pilihan tetulang sering menjadi titik perubahan dalam reka bentuk kateter. Struktur jalinan memberikan pemindahan tork yang sangat baik, manakala struktur gegelung memberikan fleksibiliti dalam anatomi yang berliku-liku. Banyak reka bentuk hibrid menggabungkan kedua-duanya untuk menala aci ke kapal sasaran. Tiub Bertetulang Jalinan untuk Tork Yang Dipertingkatkan dan Rintangan Letusan Tiub ini membenamkan jalinan logam atau gentian antara lapisan, meningkatkan tekanan pecah, kekuatan lajur dan penghantaran tork. Sesuai untuk kateter yang memerlukan kawalan kilasan yang tepat, seperti kateter mikro dan sarung yang boleh dikendalikan. Lihat Produk → Pemilihan Bahan: Pertukaran Yang Penting Tiada satu pun bahan kateter terbaik. PTFE memberikan pelinciran yang tiada tandingan dan rintangan kimia, tetapi ia sukar untuk diikat dan menawarkan rintangan kink terhad. MENGINTIP mempunyai kekakuan dan biokompatibiliti yang sangat baik dan boleh berdinding nipis, tetapi ia kurang pelincir. Polimida cemerlang dalam aplikasi dinding ultra-nipis berkekuatan tinggi. Pebax lembut dan fleksibel serta mudah diproses, manakala TPU menawarkan daya tahan dan julat durometer yang luas. Pelinciran Kekakuan Dinding Nipis Temp. Rintangan Rintangan Kink PTFE PEEK Polimida sering digunakan dalam kateter mikro kerana dindingnya yang nipis dan kekuatan yang tinggi. Carta radar di atas adalah rujukan kualitatif untuk dua bahan biasa; gunakannya sebagai titik permulaan untuk perbandingan berstruktur, bukan sebagai pengganti untuk ujian bangku. Kateter Mikro untuk Navigasi Invasif Minimum dalam Kapal Kecil Dengan diameter luar di bawah 1 mm, kateter ini menawarkan fleksibiliti dan biokompatibiliti untuk akses tepat kepada salur kecil. Perubahan kekakuan dan diameter yang boleh disesuaikan membolehkan laluan selamat dalam anatomi berliku-liku. Lihat Produk → Toleransi Pembuatan dan Proses Sekunder Niat reka bentuk hanya sebaik keupayaan pembuatan yang boleh memegangnya. Aci kateter yang bersaiz besar 0.02 mm boleh menyebabkan geseran wayar panduan, manakala lapisan tetulang bersaiz kecil 0.02 mm boleh menjejaskan pemindahan tork. Pengurusan toleransi bergantung pada proses penyemperitan, ketekalan bahan dan perkakas. Penyemperitan bersama berbilang lapisan digunakan untuk mencapai kawalan dinding yang tepat di sekeliling keseluruhan keratan rentas, terutamanya di mana bahan yang berbeza mesti terikat tanpa titik lemah. Teknik ini adalah salah satu sebab teknologi penyemperitan bersama berbilang lapisan telah menjadi tumpuan dalam industri bahan guna perubatan. Proses sekunder menambah kefungsian: pembakaran untuk membentuk hujung, kimpalan untuk belon, salutan untuk pelinciran dan pengecutan haba untuk perlindungan sendi. Apabila langkah-langkah ini dilakukan dalam bilik bersih yang sama seperti penyemperitan, risiko pencemaran dan hanyutan dimensi berkurangan, dan kateter akhir berkelakuan lebih dekat dengan model reka bentuknya. Guiding Catheter dengan Reka Bentuk Berbilang Peringkat dan Pelapik Geseran Rendah Menampilkan struktur jalinan untuk tork dan kestabilan yang tinggi, serta hujung lembut untuk mengurangkan kerosakan kapal. Dinding ultra nipis dengan rongga dalam yang besar dan pelapik PTFE memastikan penghantaran instrumen yang lancar. Lihat Produk → Bekerjasama dengan Pengeluar Komponen Kateter Ningbo LINSTANT Polymer Materials Co., Ltd. telah ditubuhkan pada 2014 dan sejak itu telah berkembang menjadi perusahaan teknologi tinggi peringkat kebangsaan dengan lebih 500 kakitangan profesional. Syarikat komited untuk mengatasi peranan pembekal komponen tradisional, menjadi sebahagian daripada produk pelanggannya. Daripada padanan tepat semasa fasa reka bentuk kolaboratif kepada jaminan kebolehpercayaan semasa pembuatan, LINSTANT menyepadukan secara mendalam ke dalam rantaian nilai teras produk pelanggannya, mengubah teknologi kateter menjadi kelebihan daya saing teras untuk produk mereka. Melalui inovasi teknologi yang berterusan dan kawalan kualiti yang ketat, kami mampu menyediakan syarikat peranti perubatan dengan penyelesaian sistem kateter tersuai yang lebih selamat, lebih tepat dan lebih maju dari segi teknologi. Bilik bersih yang mematuhi GMP 20,000 m² untuk penyemperitan, salutan dan pemprosesan sekunder 15 talian penyemperitan yang diimport untuk tiub berbilang lapisan dan berbilang lumen, serta 8 talian penyemperitan PEEK khusus Berhampiran 100 mesin jalinan, gegelung spring dan salutan, dan 40 stesen kimpalan dan pembentukan Sistem pengurusan kualiti yang diperakui ISO 13485:2016 Bagi pasukan yang memerlukan rakan kongsi pembuatan untuk menterjemahkan konsep kateter kepada peranti yang boleh dihasilkan semula, Kerjasama OEM/ODM adalah langkah seterusnya yang semula jadi. LINSTANT boleh menyokong ulasan reka bentuk untuk pembuatan, pemilihan bahan dan pengesahan proses sebelum pengeluaran volum. Soalan Lazim Mengenai Reka Bentuk Kateter Apakah reka bentuk kateter? Reka bentuk kateter ialah proses mengimbangi saiz lumen, ketebalan dinding, fleksibiliti, penghantaran tork dan prestasi hujung untuk aplikasi klinikal tertentu. Ia biasanya melibatkan pemilihan bahan pelapik, tetulang dan jaket luar yang betul. Apakah bahan yang digunakan untuk kateter perubatan? Bahan kateter perubatan biasa termasuk PTFE, FEP, PEEK, polyimide, Pebax, TPU dan polikarbonat. Setiap satu menawarkan gabungan berbeza pelinciran, kekakuan, radiopacity dan tingkah laku pemprosesan. Apakah perbezaan antara kateter berjalin dan bertetulang gegelung? Jalinan meningkatkan tindak balas tork dan rintangan kekusutan, manakala gegelung memberikan fleksibiliti yang lebih baik dan rintangan remuk. Jalinan sesuai dengan peranti tork tinggi; bergelung sesuai dengan aci yang sangat fleksibel. Apakah toleransi biasa untuk tiub kateter perubatan? Toleransi OD dan ID biasa untuk tiub perubatan adalah dalam julat ±0.02 mm hingga ±0.05 mm, bergantung pada bahan, ketebalan dinding dan dimensi. Toleransi yang ketat adalah penting untuk keserasian wayar panduan dan tekanan pecah. Apakah perbezaan antara kateter pemandu dan kateter mikro? Kateter pemandu menyediakan saluran tork yang stabil dan tinggi untuk menghantar peranti. Kateter mikro direka untuk akses distal dalam dalam anatomi berliku-liku, dengan profil yang lebih kecil dan fleksibiliti yang lebih tinggi. Adakah LINSTANT menawarkan reka bentuk dan pembuatan kateter tersuai? ya. LINSTANT menyediakan perkhidmatan OEM/ODM untuk syarikat peranti perubatan, meliputi tiub tersemperit, tiub bertetulang, tiub belon, produk pengecutan haba dan operasi sekunder seperti salutan dan kimpalan. .article-section table{display:table!important;width:100%;border-collapse:collapse;margin-bottom:12px;}.article-section thead{display:table-header-group!important;}.article-section tbody{display:table-row-group!important;}.article-section tr{display:table-row!important;}.article-section th{display:table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display:table-cell!important;border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.chart-container{width:440px;margin:0 auto;}.chart-container svg{width:100%;height:auto;display:block;}@media(max-width:640px){.chart-container{width:100%;}}.faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:16px;margin-bottom:12px;}.faq-item{background:#f7f9fc;border-left:4px solid #2c7be5;border-radius:8px;padding:12px 16px;}.faq-item h3{margin-top:0;color:#2c7be5;}.faq-item p{margin-bottom:0;}@media(max-width:640px){.faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
 Hubungi kami
Sekiranya anda berminat dengan produk kami, sila hubungi kami
- Butiran Perhubungan
- Address : 5 Oak Park Dr, Bedford, MA 01730
- Tel: +86-13061789249
- Email: [email protected]
- The information provided on this website is intended for use only in countries and jurisdictions outside of the People's Republic of China.
- Produk
- Tiub extruded perubatan
- Tiub bertetulang perubatan
- Polyimide
- Mengintip
- Tiub belon
- Kateter mikro
- Proses sekunder
- Tiub pengecutan haba
- Fluoropolymer Medical Tubing
- Endoskop
- Sarung akses tekanan negatif
- Membimbing kateter
- Kateter angiografi
- Tiub braided tekanan tinggi
- Proses rawatan permukaan tiub perubatan
- Pautan cepat
- Rumah
- Mengenai kita
- Produk
- Penyelesaian
- OEM/ODM
- Berita
- Hubungi
- Pusat Berita
- Berita Industri
- Berita Syarikat
- Terminal mudah alih

